
Outils d’ébavurage, fraises à chanfreiner et fraisoirs : guide CNC
Une bavure ne se traite pas en choisissant simplement un « outil d’ébavurage ». Le bon procédé dépend d’abord de sa position — entrée, sortie ou intersection interne — puis de l’accès, de la géométrie exigée au plan, de la matière et du mode de production. Une fraise à chanfreiner peut suffire sur une entrée accessible. Une bavure de sortie inaccessible peut imposer un outil de contre-chanfreinage ou un procédé spécialisé. Une fraisure, un lamage ou un chanfrein coté doit, lui, être usiné et contrôlé comme une géométrie fonctionnelle.
Ce guide aide les méthodes, régleurs et responsables de production à choisir une solution pour finir des trous percés ou alésés dans les métaux. Il sépare la suppression d’une bavure d’un chanfrein défini, compare les familles d’outils et propose une méthode de validation avant la série.
Réponse rapide : quel outil choisir ?
Pour une bavure à l’entrée d’un trou, commencez généralement par étudier une fraise à chanfreiner ou un fraisoir compatible avec l’angle et le diamètre à obtenir. Pour une bavure à la sortie, vérifiez d’abord si la face arrière est accessible. Si elle ne l’est pas, étudiez un outil de contre-chanfreinage ou un procédé d’ébavurage interne. Pour un trou croisé, l’accessibilité et le risque de collision dominent le choix. Si le plan impose une cote, choisissez l’outil par la géométrie finale, et non par le mot « ébavurage ».
| Situation | Famille à étudier en premier | Point à confirmer |
|---|---|---|
| Bavure à l’entrée | Fraise à chanfreiner ou fraisoir | Angle, largeur ou diamètre final |
| Bavure de sortie, face arrière accessible | Chanfreinage depuis la face accessible | Reprise, bridage et référence axiale |
| Bavure de sortie, face arrière inaccessible | Outil de contre-chanfreinage | Diamètre minimal, dégagement arrière et course de l’arête |
| Bavure dans un trou croisé | Outil d’ébavurage de croisement ou procédé spécialisé | Collision, rayon résiduel, nettoyage et contrôle |
| Fraisure pour tête de vis | Fraisoir correspondant à l’angle du plan | Angle inclus, diamètre, profondeur et battement |
| Lamage à fond défini | Outil à lamer, outil piloté ou stratégie de fraisage | Diamètre, profondeur, planéité et guidage |
Choisir l’outil à partir de six questions
Ces six réponses éliminent les solutions inadaptées avant de comparer les catalogues.
- Où se trouve la bavure ? Une bavure d’entrée est souvent accessible dans la même prise que le perçage. Une bavure de sortie apparaît au débouché, là où la matière se déforme avant de se séparer. Une bavure de trou croisé se trouve à l’intérieur d’un alésage et peut être difficile à voir comme à atteindre.
- La face arrière est-elle accessible ? Si la pièce peut être retournée sans perdre la référence ni augmenter excessivement le temps de reprise, un chanfreinage depuis l’autre face reste possible. Sinon, il faut travailler à travers le trou ou changer de procédé.
- Le trou est-il débouchant, borgne ou croisé ? Un trou borgne n’a pas de bavure de sortie extérieure, mais peut présenter une arête à l’entrée ou sur un épaulement interne. Un trou croisé crée une intersection dont la forme change avec les diamètres et les axes.
- Le besoin est-il une suppression de bavure ou une cote géométrique ? « Arêtes cassées » et « chanfrein 1 × 45° » ne définissent pas le même contrôle. Une fraisure ou un lamage fonctionnel doit respecter ses dimensions.
- L’opération reste-t-elle dans le cycle CNC ? En production répétitive, l’outil doit offrir une longueur, un diamètre et une position réglables de manière reproductible. Une opération manuelle peut convenir à une faible quantité, mais elle augmente la dépendance à l’opérateur.
- Comment la pièce sera-t-elle acceptée ? Relisez la note d’arête, la tolérance, la méthode de mesure et la zone fonctionnelle. Si le plan ne précise pas l’état attendu, faites valider le critère avant de sélectionner l’outil.
Si une réponse manque, elle devient une donnée à obtenir et non une hypothèse. Un outil peut retirer la bavure tout en rendant la pièce non conforme par enlèvement excessif, angle incorrect ou variation d’un trou à l’autre.
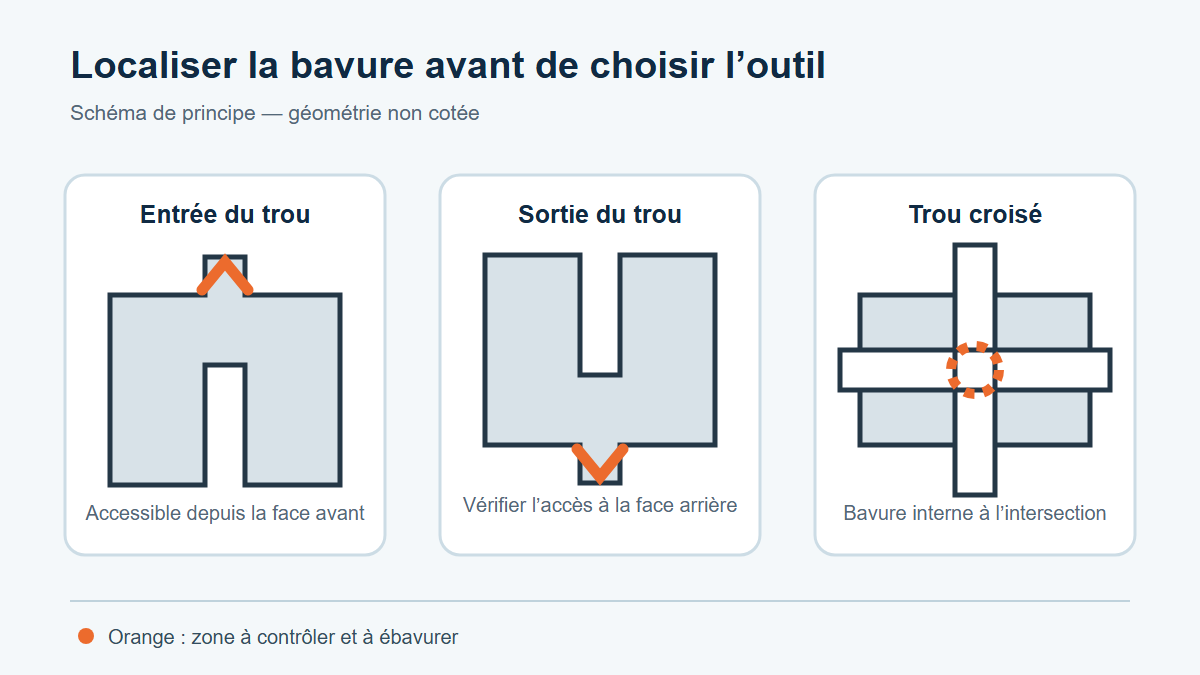
Ébavurage et chanfreinage : deux objectifs différents
L’ébavurage enlève une matière indésirable, saillante ou partiellement détachée. Il cherche à rendre l’arête acceptable dans la limite autorisée par le plan. Le chanfreinage crée une surface inclinée de taille et d’angle définis. Le chanfrein peut supprimer la bavure, mais il devient alors une caractéristique mesurable.
Cette distinction évite deux erreurs fréquentes : usiner une arête plus grande que nécessaire sous prétexte de « bien ébavurer », ou accepter une simple cassure d’arête alors que le plan demande une surface fonctionnelle. La norme ISO 13715 traite notamment de l’indication et de la cotation des arêtes de forme non définie ; une géométrie définie reste à coter selon les règles du dessin concerné.
Avant de programmer l’outil, traduisez la demande en critère contrôlable : largeur de chanfrein, diamètre majeur, angle inclus, rayon résiduel, absence de bavure détachable ou limite d’arête. La méthode de mesure doit rester cohérente avec cette définition.
Chanfrein, fraisure, lamage et surfaçage local
Ces formes entourent toutes un trou, mais elles ne remplissent pas la même fonction. Le plan commande l’outil.
| Géométrie | Résultat recherché | Application courante | Outil à étudier |
|---|---|---|---|
| Chanfrein | Arête inclinée | Protection, amorce d’assemblage, finition d’entrée | Fraise à chanfreiner |
| Fraisure | Siège conique dimensionné | Tête de vis affleurante ou appui conique | Fraisoir à l’angle requis |
| Lamage | Logement cylindrique à fond défini | Tête de vis, joint ou composant rapporté | Outil à lamer, outil piloté ou fraisage |
| Surfaçage local | Petite portée plane perpendiculaire à l’axe | Rondelle, écrou ou tête sur une face brute | Outil de surfaçage ou de lamage adapté |
Une cote d’angle et de diamètre destinée à une tête de vis désigne une fraisure, pas une simple cassure d’arête. Une paroi cylindrique avec fond plan correspond à un lamage. Une demande limitée à la suppression d’une arête vive peut être satisfaite par un chanfrein beaucoup plus petit, sous réserve de la règle d’acceptation.
La distinction complète entre logement profond, siège conique et portée plane est détaillée dans le guide lamage, fraisure ou chambrage.
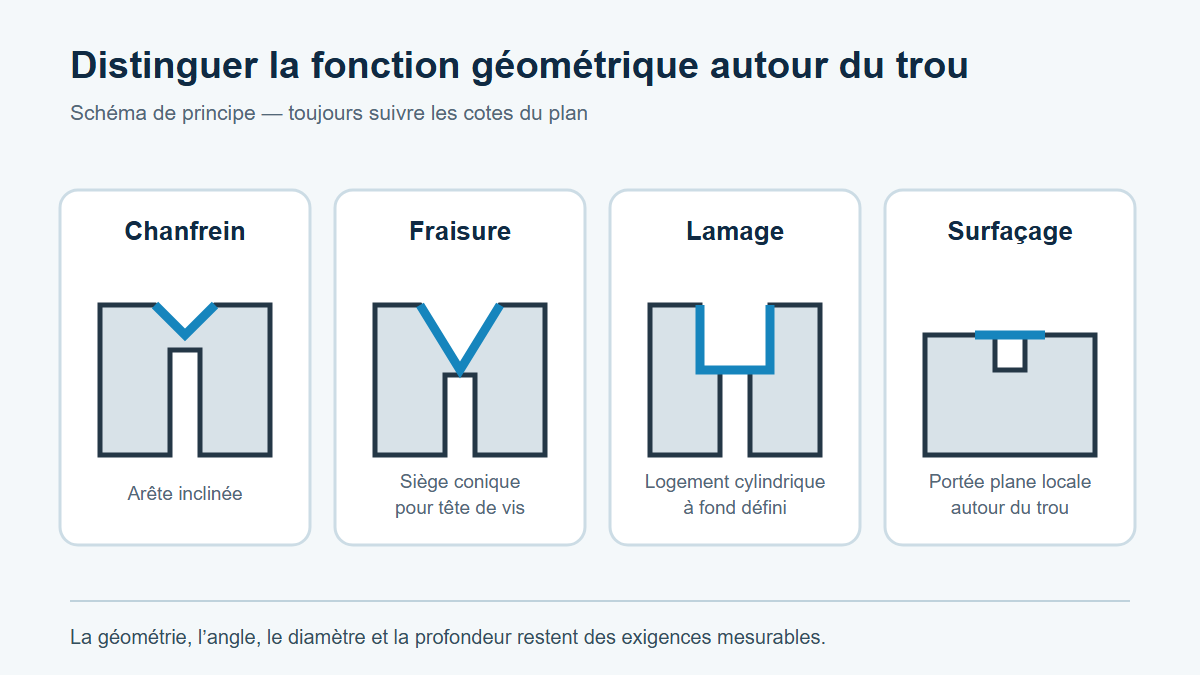
Pour relier ces géométries aux familles disponibles, consultez les fraises à chanfreiner HC et les outils à chanfreiner et à lamager.
Adapter le choix à la matière et au mécanisme de bavure
La matière influence la forme de la bavure, l’usure de l’arête et la stabilité de la dimension. Les tendances suivantes orientent l’essai ; elles ne remplacent ni la nuance exacte ni l’état métallurgique.
Aluminium corroyé
Une matière ductile peut former une bavure longue et attachée. Une arête émoussée ou une accumulation de matière sur l’outil dégrade aussi l’aspect du chanfrein. Étudiez une géométrie coupante, une évacuation libre et un arrosage qui limite le collage. Contrôlez la dimension sur plusieurs pièces, pas seulement sur la première.
Aluminium moulé à forte teneur en silicium
Les particules abrasives accélèrent l’usure et peuvent faire dériver la largeur du chanfrein. Le carbure reste une base d’étude ; une solution PCD peut devenir pertinente lorsque le volume, la stabilité du procédé et le coût des changements d’outil justifient son investissement.
Aciers et aciers inoxydables
La bavure peut rester tenace et attachée. Dans l’inox, le frottement et une coupe interrompue augmentent le risque d’échauffement et d’écrouissage local. Le carbure, la préparation d’arête, le revêtement et la continuité d’avance doivent être considérés ensemble. Le PCD n’est pas le choix courant pour les métaux ferreux.
Titane et alliages de nickel
La chaleur reste concentrée près de l’arête et la rigidité du montage devient critique. Une faible vitesse apparente ne compense pas un outil émoussé, un porte-à-faux excessif ou un arrosage mal dirigé. Validez l’usure et la cote sur une séquence représentative.
Laitons
Les bavures sont souvent plus petites, mais le comportement varie entre nuances de décolletage et nuances plus ductiles. Confirmez la nuance, l’état de la bavure après perçage et la qualité de surface exigée avant de figer l’outil.
Diagnostiquer la cause avant d’ajouter une opération
Une bavure qui augmente au fil du lot peut révéler une dérive en amont. Ajouter un outil d’ébavurage masque parfois le symptôme sans stabiliser le perçage ou l’alésage. Procédez dans cet ordre :
- relevez la position de la bavure, les trous concernés et le moment d’apparition dans la durée de vie de l’outil ;
- examinez l’arête de coupe : usure, écaillage et collage font davantage repousser la matière qu’ils ne la coupent ;
- mesurez le faux-rond assemblé, vérifiez le porte-à-faux, le porte-outil et le bridage ;
- observez l’avance au débouché et le soutien de la matière près de la face de sortie ;
- contrôlez l’arrivée d’arrosage et l’évacuation des copeaux ;
- modifiez une seule variable, fabriquez un échantillon défini puis comparez-le selon la même méthode d’inspection ;
- n’introduisez un outil dédié qu’après avoir confirmé que le pré-trou reste stable.
Un outil de finition d’arête ne corrige ni la position du trou, ni son diamètre, ni sa cylindricité, ni l’état de surface de l’alésage. Si ces caractéristiques dérivent, revenez au diagnostic des défauts de perçage ou au procédé d’alésage concerné.
Quand étudier un outil de contre-chanfreinage ou un procédé spécialisé ?
Un outil de contre-chanfreinage devient pertinent quand la bavure de sortie se trouve sur une face impossible à atteindre sans retournement, mais que le trou laisse passer le corps de l’outil et offre un dégagement arrière suffisant. Il faut confirmer le diamètre minimal, la course de l’arête, la place disponible derrière la paroi et la manière dont l’outil se déploie ou se rétracte.
Dans un trou croisé, une arête mécanique peut heurter l’intersection, retirer plus de matière d’un côté ou laisser une zone non traitée. Selon la géométrie, le volume et l’exigence d’arête, un procédé électrochimique, thermique ou robotisé peut être étudié. Ces procédés modifient cependant l’outillage, le nettoyage, le masquage, la sécurité et le contrôle. Ils ne doivent pas être choisis uniquement parce que l’accès mécanique est difficile.
Quand l’exigence porte sur un rayon ou un chanfrein précisément défini, vérifiez que le procédé envisagé sait produire et maintenir cette géométrie. « Absence de bavure visible » et « arête cotée » ne sont pas des critères équivalents.
Quand un outil PCD peut-il être justifié ?
Le PCD est à étudier principalement sur des matériaux non ferreux abrasifs, notamment certains aluminiums à forte teneur en silicium et composites à matrice aluminium. Il peut être pertinent lorsque l’usure fait dériver la cote d’arête avant la fin du lot et que la réduction des changements, des contrôles ou des rejets compense son coût initial.
La justification doit réunir plusieurs conditions : procédé déjà stable, absence d’impacts destructeurs, volume suffisant, dérive d’usure mesurée et critère de changement clairement défini. Sur un petit lot en aluminium corroyé, une solution carbure peut rester plus rationnelle. Sur les aciers et inox conventionnels, le PCD n’est pas la solution par défaut ; une validation très spécifique serait nécessaire.
Si l’angle, la longueur, l’accès arrière ou la combinaison de plusieurs fonctions n’existe pas en standard, comparez la stratégie à un outil sur mesure HC, sans présumer que le sur-mesure est automatiquement plus rentable.
Valider l’outil avant la série
La validation doit reproduire la matière, le pré-trou, le porte-outil, l’arrosage et le contrôle de la production prévue. Une pièce réussie ne suffit pas à conclure.
| Étape | Donnée à enregistrer | Décision associée |
|---|---|---|
| Référence initiale | Bavure, cote d’arête, temps, état du trou | Définir le point de départ |
| Essai outil | Paramètres, sortie, arrosage, porte-à-faux | Identifier la combinaison testée |
| Séquence | Nombre de pièces contrôlées et ordre de passage | Observer la dérive |
| Contrôle | Méthode, fréquence et tolérance | Comparer des résultats homogènes |
| Coût | Temps machine × taux horaire, outil, contrôle, retouche et rebut | Calculer le coût par pièce conforme |
Ne mélangez pas des lots de matière, des méthodes de mesure ou des taux horaires différents dans la même comparaison. Si l’opération d’ébavurage réduit les retouches mais ajoute un changement d’outil, les deux effets doivent apparaître dans le calcul.
Informations à transmettre pour une étude HC
Une demande exploitable ne nécessite pas un dossier long, mais elle doit décrire l’arête et son environnement. Joignez :
- le plan et son indice, avec la zone concernée repérée ;
- la nuance et l’état de la matière ;
- le diamètre, la profondeur et le type de trou ;
- la position de la bavure : entrée, sortie ou intersection interne ;
- l’accès à la face arrière et l’espace disponible ;
- l’angle, la largeur, le diamètre ou la limite d’arête attendue ;
- la méthode de contrôle ;
- la machine, le porte-outil et l’arrosage ;
- le volume, l’outil actuel et le défaut rencontré.
La liste des documents utiles pour un devis permet de préparer ces éléments sans répéter les informations générales dans chaque demande.
Questions fréquentes
Peut-on utiliser un fraisoir pour ébavurer un trou ?
Oui, à l’entrée d’un trou accessible, si son angle et sa plage de diamètre sont compatibles avec l’arête autorisée. Un fraisoir crée toutefois un cône défini. Si le besoin est seulement une petite cassure d’arête, une fraise à chanfreiner peut offrir un contrôle plus approprié.
Quelle différence entre un outil d’ébavurage et un outil de contre-chanfreinage ?
« Outil d’ébavurage » désigne la fonction générale. L’outil de contre-chanfreinage est une famille précise conçue pour atteindre l’arête de sortie d’un trou depuis la face avant, sous réserve du diamètre de passage et du dégagement arrière.
Faut-il un outil PCD pour ébavurer l’aluminium ?
Non. Le carbure convient à de nombreuses applications. Le PCD devient une option quand un aluminium abrasif provoque une dérive mesurée de la cote, que le processus est stable et que le volume permet de rentabiliser la réduction des changements et des rebuts.
Comment réduire une bavure de sortie avant l’ébavurage ?
Contrôlez l’état de l’arête, le faux-rond, le porte-à-faux, l’avance au débouché, le soutien de la pièce, l’arrosage et l’évacuation des copeaux. Modifiez une variable à la fois et conservez la même méthode de mesure.
Une opération manuelle est-elle acceptable ?
Elle peut convenir à une faible quantité si le plan autorise une plage d’arête large et si le contrôle reste fiable. Pour une série, une dimension serrée ou une traçabilité attendue, la dépendance à l’opérateur devient un risque à évaluer.
Sources techniques consultées
- Aurich et Dornfeld, ouvrage collectif sur la formation, la maîtrise et la suppression des bavures, Springer.
- Université du Nouveau-Brunswick, étude sur le mécanisme de sortie de l’outil pendant le perçage.
- Extrude Hone, documentation technique sur l’ébavurage thermique et ses limites d’application.
- ISO 13715:2017, documentation technique des produits — indication et cotation des arêtes de forme non définie.