
Fraises pour l’usinage CNC : profils et applications
Choisissez le profil de fraise et la stratégie à partir de la matière, de la forme à produire, des accès, de l’engagement et du bridage. La référence finale doit ensuite être vérifiée avec la machine, le porte-outil et le plan de contrôle.

Matière et géométrie de la pièce
La matière influe sur l’arête, l’espace de copeaux et le revêtement ; la pièce fixe les accès, les interruptions, les rayons internes et la stabilité du bridage. Les deux doivent être lus ensemble.
Matière, brut et surfaces à produire
- Distinguer aluminium corroyé, moulé et chargé en silicium, ainsi que la nuance d’acier, d’inox ou de fonte.
- Repérer peau brute, soudure, traitement, interruption, paroi mince et zones déjà usinées.
- Identifier face, épaulement, rainure, poche, contour, chanfrein, rayon ou surface 3D.
- Ne pas orienter une fraise PCD vers un matériau ferreux conventionnel sans validation spécifique.
Dossier pièce à transmettre
- Plan 2D/3D avec indice, matière et état.
- Surépaisseur du brut et géométrie avant usinage.
- Rayons internes, profondeurs, parois minces et zones interdites.
- Références, tolérances, texture demandée et méthode de contrôle.

Profils de fraises et accessibilité
Le profil d’extrémité doit produire la forme demandée sans créer de collision ni imposer un porte-à-faux inutile. Les profils ci-dessous correspondent aux sous-familles HC actuellement publiées.
| Profil | Quand l’étudier | Quand il n’est pas adapté seul | Vérification à faire |
|---|---|---|---|
| Bout plat | Fonds, épaulements, poches et rainures selon coupe au centre et engagement. | Surface 3D continue ou rayon de fond imposé non compatible. | Diamètre, coupe au centre, longueur taillée, coins et stratégie d’entrée. |
| Hémisphérique | Surfaces 3D, formes et reprise de zones courbes. | Grand fond plan à finir ou zone où le centre de l’outil travaille sans vitesse périphérique suffisante. | Zone de contact, inclinaison, pas latéral et hauteur de crête à contrôler. |
| Torique | Poches et profils lorsque le rayon d’angle soutient l’arête et correspond au dessin. | Rayon de pièce plus petit ou géométrie inaccessible au diamètre choisi. | Diamètre, rayon, enveloppe FAO et compensation réelle. |
| Col long ou microfraise | Cavité profonde, nervure ou petit détail inaccessible à un outil standard. | Montage flexible, faux-rond non maîtrisé ou col qui touche la paroi. | Portée, col, queue, porte-à-faux, enveloppe et faux-rond assemblé. |
| Surfaçage à plaquettes | Faces dont largeur, surépaisseur et machine conviennent à un corps indexable. | Accès étroit, puissance insuffisante ou finition non validée avec la géométrie choisie. | Diamètre, angle, interface, plaquettes, puissance et planéité. |
| PCD | Aluminium et matières non ferreuses ou abrasives compatibles, après revue du volume et des interruptions. | Acier/inox conventionnel, matière inconnue ou coupe interrompue non validée. | Matière, état, silicium/abrasivité, géométrie, quantité et critère d’usure. |
Accessibilité et enveloppe à contrôler
Vérifier le diamètre maximal admis, la portée réelle, les dégagements du col et du porte-outil, la collision en entrée et la capacité de la fraise à atteindre chaque rayon.
Dimensions outil à fournir
Indiquer diamètre, longueur taillée, longueur utile, rayon ou chanfrein, diamètre de queue, nombre de dents souhaité et porte-à-faux minimal nécessaire.
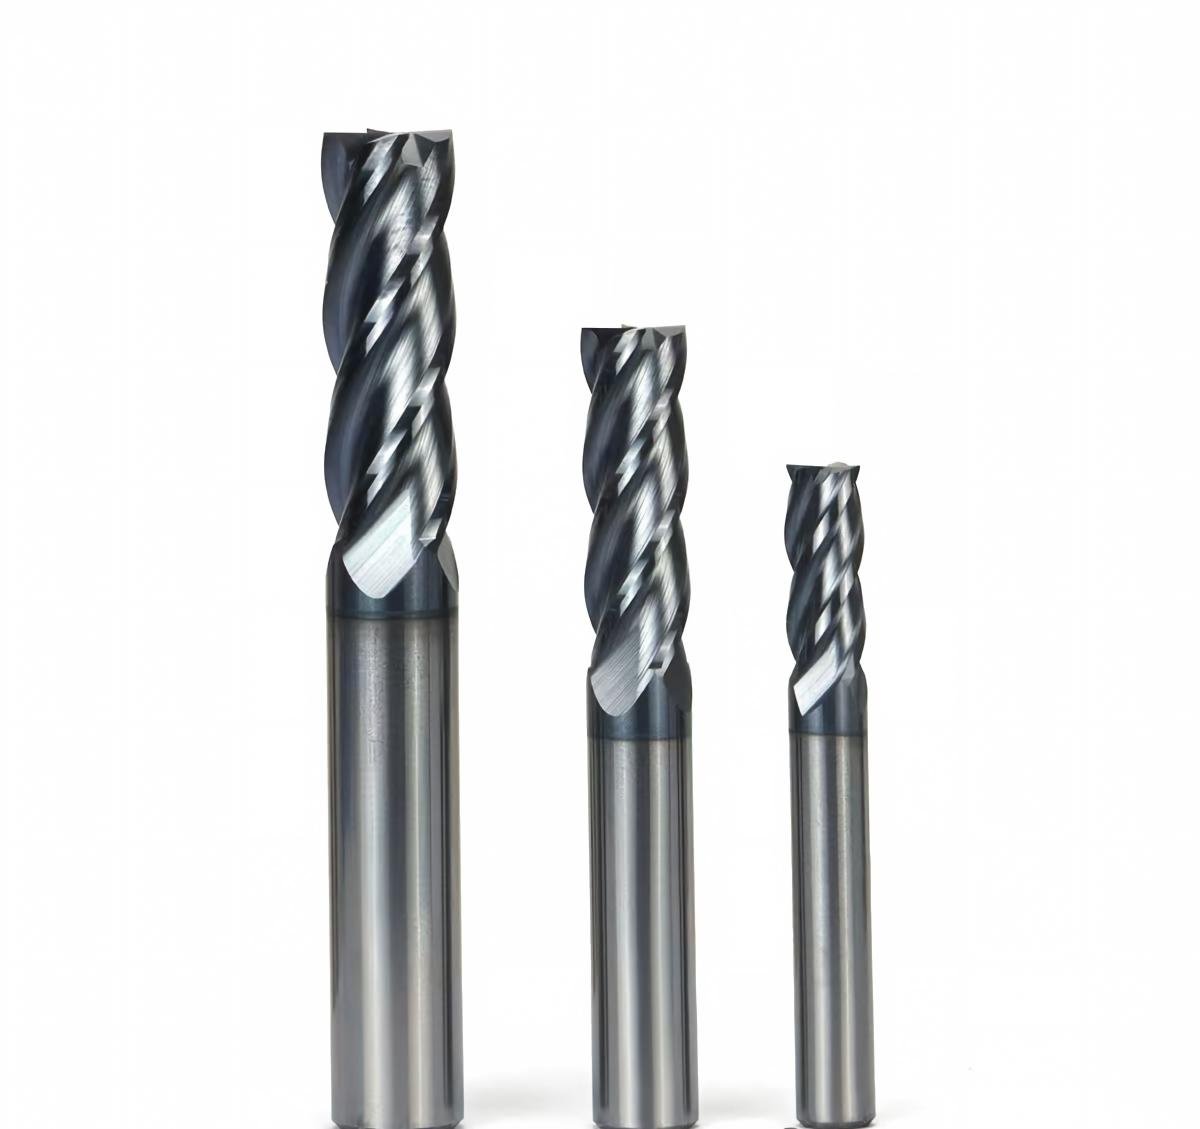
Carbure monobloc
Entrée générale pour comparer géométries, matière, dimensions et montage.
Voir la gamme monobloc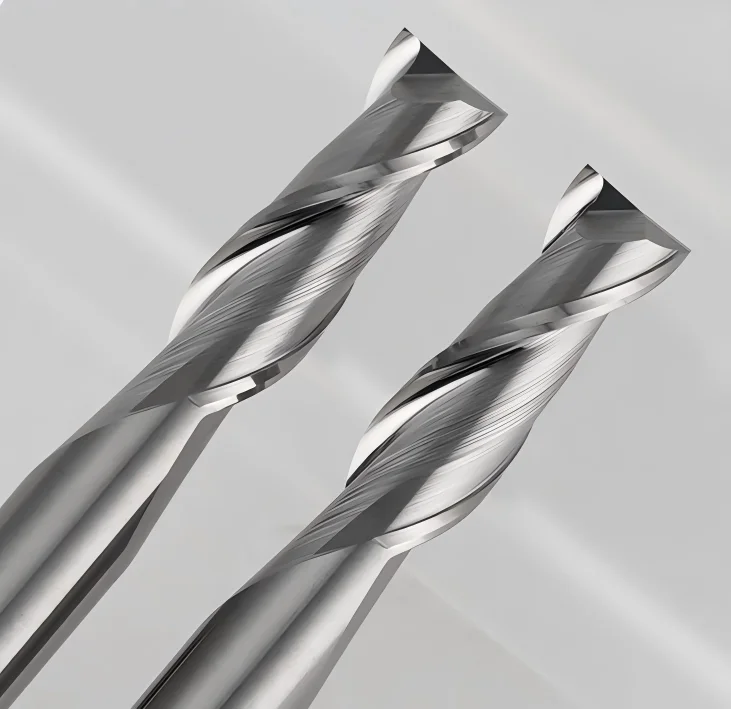
Aluminium
Arêtes et goujures à choisir selon alliage, engagement et évacuation.
Fraises pour aluminium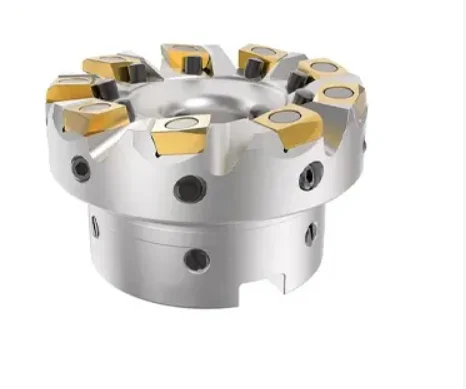
Surfaçage
Corps, angle, pas et plaquettes à configurer avec la face et la machine.
Fraises de surfaçage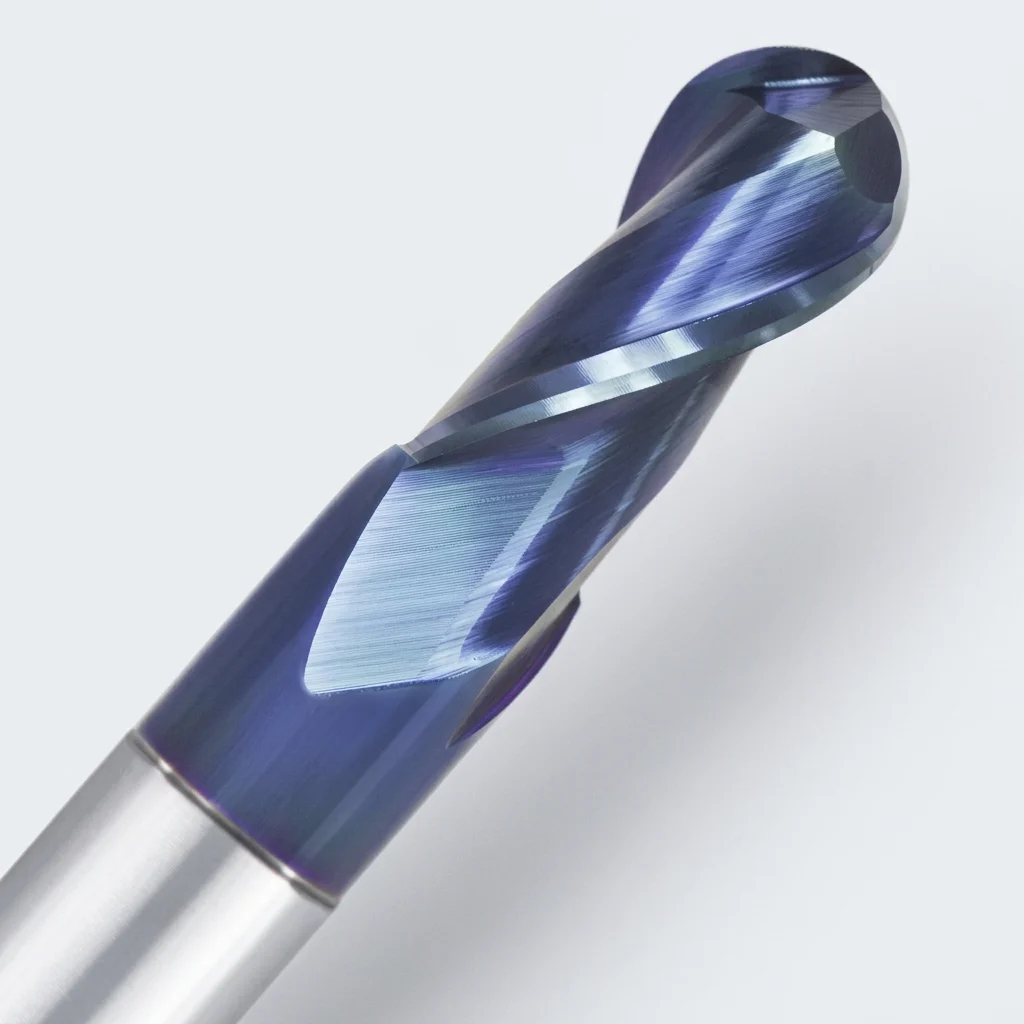
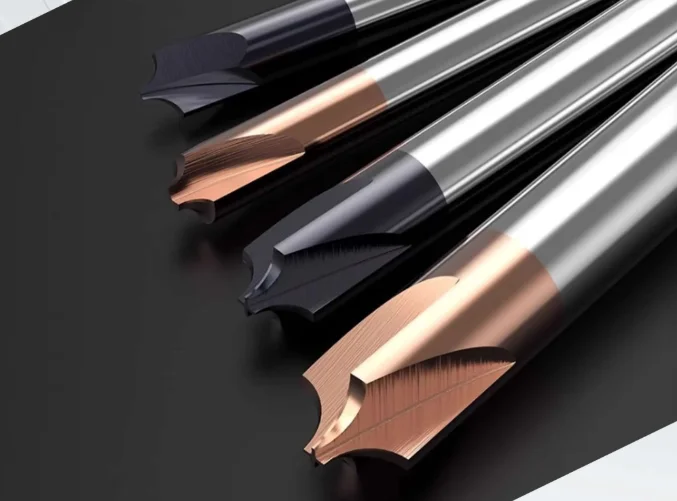


À chanfreiner
Angle, largeur et profondeur viennent du plan et de la fonction d’arête.
Fraises à chanfreiner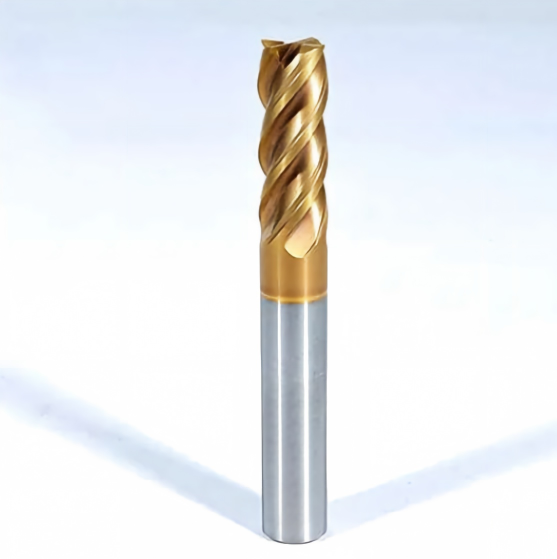
À bout plat
Pour fonds et parois, après vérification de la coupe au centre et des coins.
Fraises à bout plat
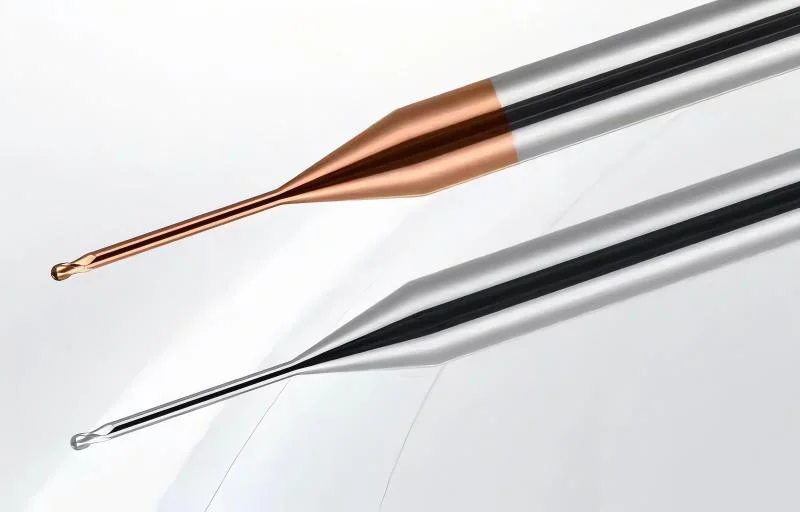
Microfraises
Petits détails exigeant une revue du faux-rond, de l’entrée et de la mesure.
Voir les microfraises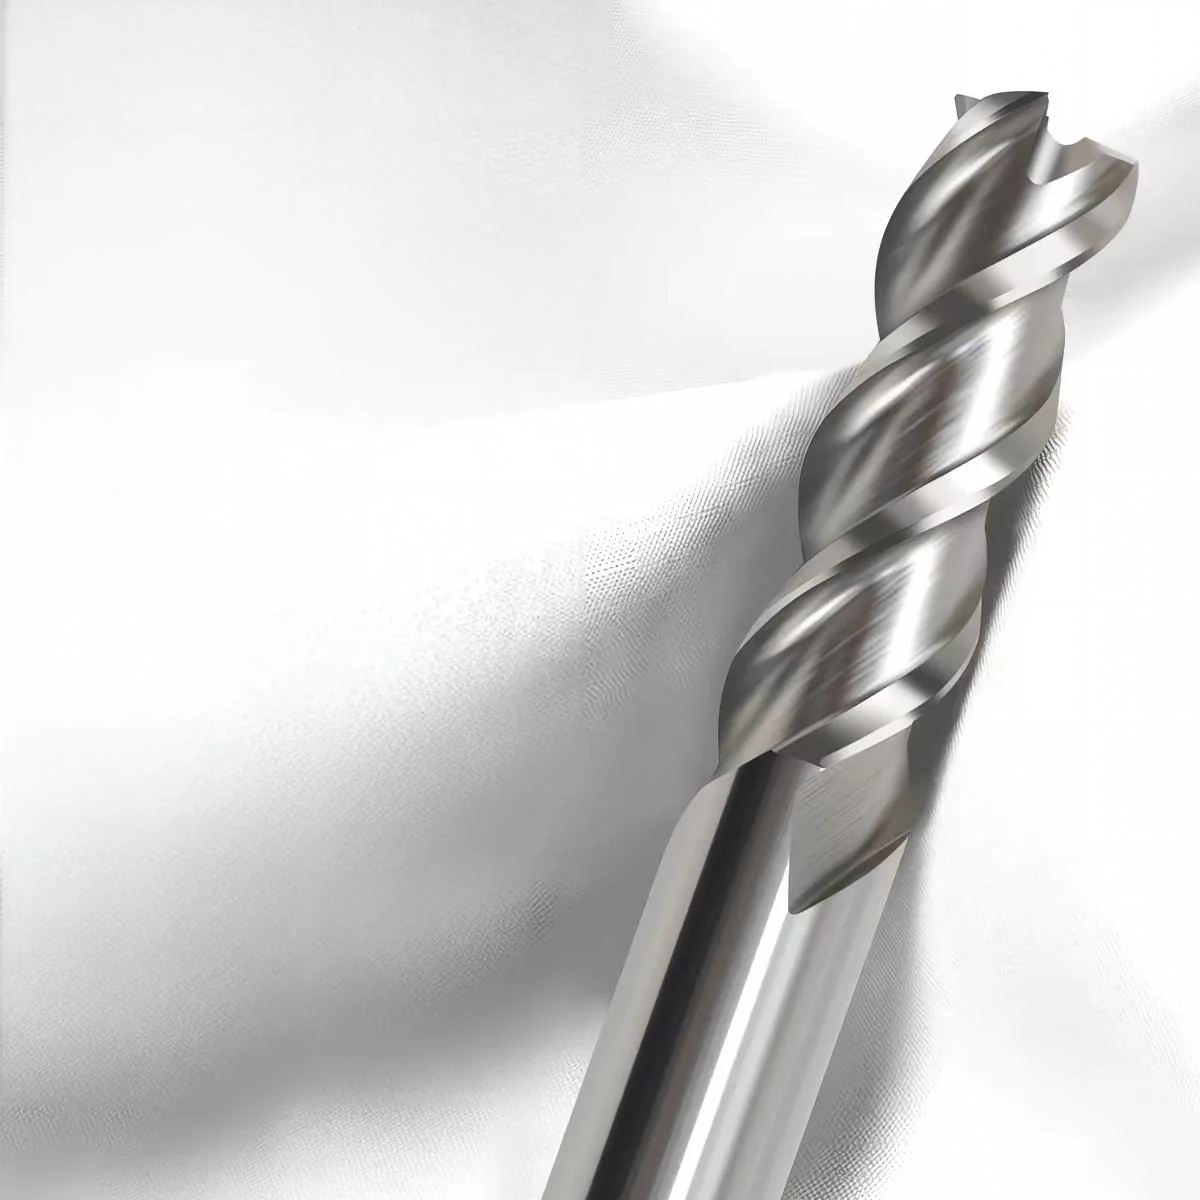
Trois dents
Configuration à comparer selon matière, largeur engagée et volume de copeaux.
Fraises trois dents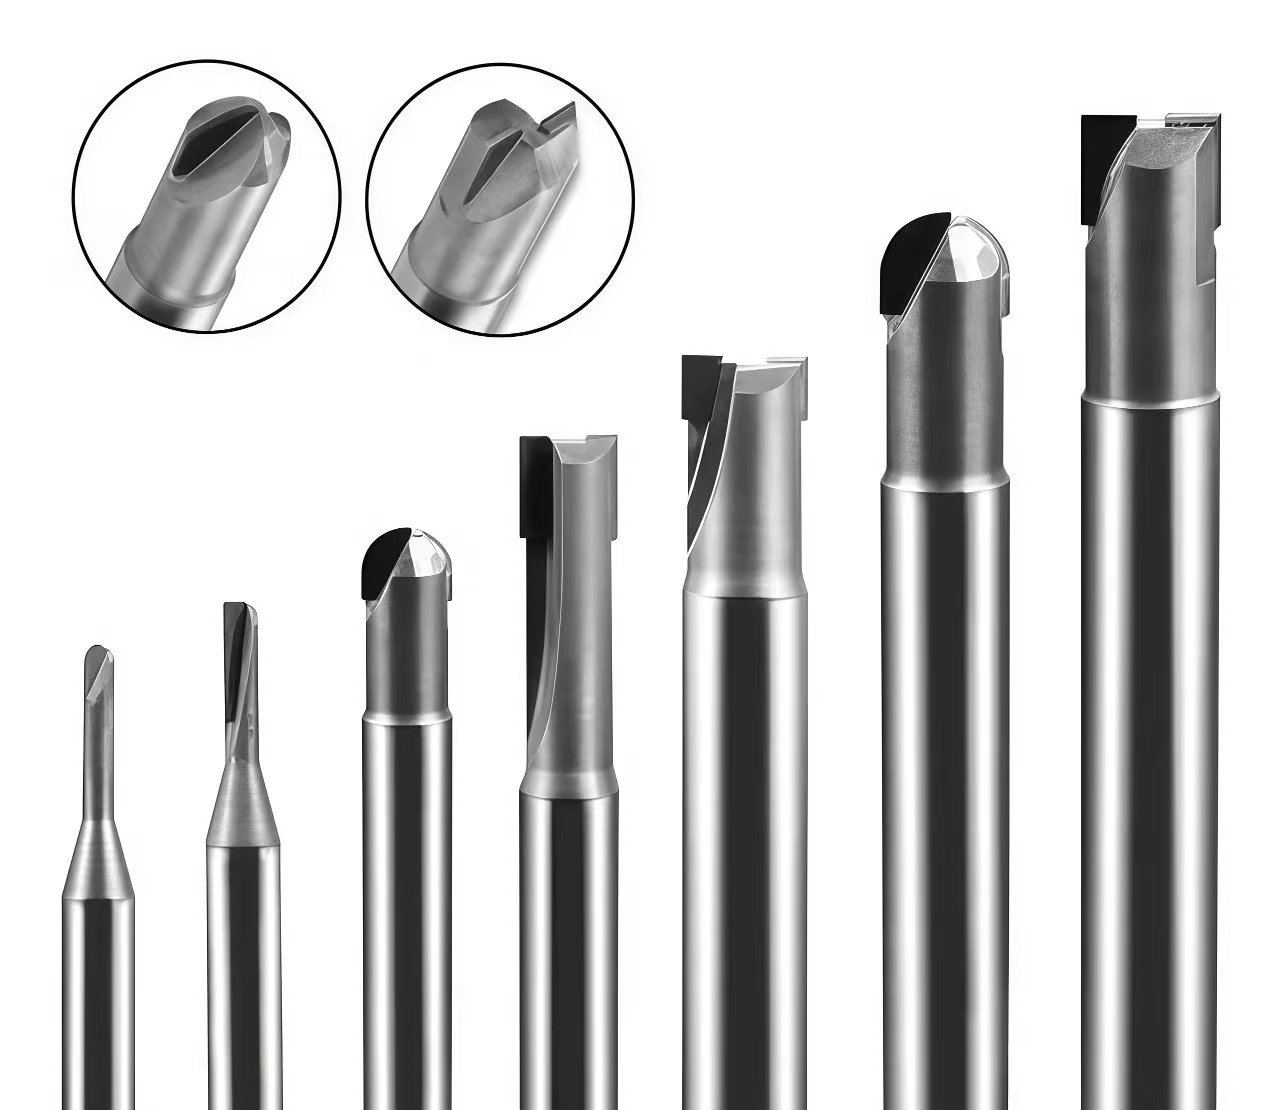
PCD sur mesure
Pour matières compatibles et projet documenté, avec contrôle des arêtes et du profil.
Étudier une fraise PCD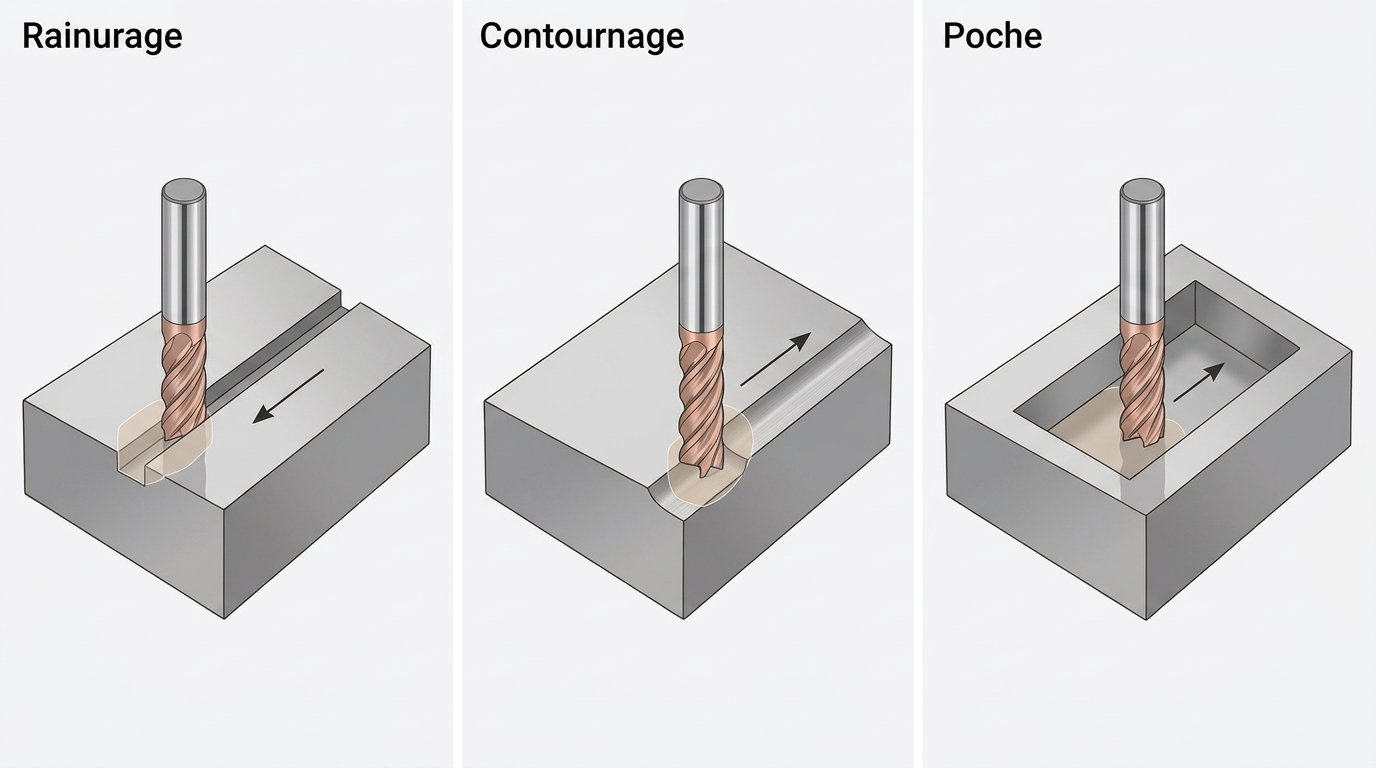
Engagement, trajectoire et bridage
La même fraise ne subit pas la même charge en rainurage pleine largeur, contournage, poche, rampe ou surface 3D. Le bridage doit soutenir les efforts sans masquer la déformation de la pièce.
Contact outil–pièce à vérifier
- Engagement axial et radial sur chaque phase de trajectoire.
- Entrée en rampe, hélice, plongée ou approche latérale réellement programmée.
- Variations aux angles, reprises, interruptions et sorties de matière.
- Évacuation des copeaux et risque de recoupe dans les poches.
Programme et montage à fournir
- Capture FAO ou parcours avec zones de charge maximale.
- Machine, broche, porte-outil, longueur assemblée et faux-rond mesuré si disponible.
- Schéma d’appui et de serrage, épaisseurs libres et ordre des opérations.
- Mode d’arrosage/soufflage et espace réel pour évacuer les copeaux.
Non applicable : modifier seulement la vitesse ou l’avance ne corrige pas une collision, une pièce qui se déforme au serrage, un porte-à-faux excessif, un faux-rond assemblé ou une trajectoire qui surcharge localement l’outil.
Ébauche et finition
Séparez l’objectif de débit de matière de l’objectif géométrique ou de surface. Une même référence peut parfois participer aux deux étapes, mais seulement si la surépaisseur, la rigidité, l’usure et le contrôle le permettent.
| Étape | Priorité | Choix à examiner | Limite et validation |
|---|---|---|---|
| Ébauche | Retirer la surépaisseur en maîtrisant copeaux, charge et déformation. | Profil robuste, espace de goujure, engagement, nombre de dents, trajectoire et bridage. | Arrêter si charge machine, vibration, accumulation de copeaux ou déplacement de pièce sortent de la condition préparée. |
| Semi-finition | Uniformiser la matière laissée pour la passe finale. | Répartition de surépaisseur, reprise des coins, outil dédié ou arête encore qualifiée. | Mesurer la géométrie intermédiaire ; ne pas cacher une surépaisseur irrégulière par une passe finale plus lourde. |
| Finition | Produire la caractéristique et la texture demandées par le plan. | Profil, rayon, zone de contact, pas latéral, faux-rond, arête et trajectoire de sortie. | Contrôler avec la référence et la méthode définies ; une belle apparence ne prouve pas planéité, profil ou rugosité. |
Surépaisseur et critère de changement
Documenter la matière laissée par zone, l’état des arêtes avant finition et la règle de changement liée à une mesure ou un défaut observable.
Mesures à joindre au dossier
Préciser dimensions, profil, rayon, planéité, parallélisme ou texture à contrôler, avec références, instrument, emplacement et fréquence.
Guides techniques de fraisage
Utilisez les guides pour préparer une hypothèse de choix, puis vérifiez-la par une fiche outil, une simulation d’enveloppe, un essai contrôlé et la mesure de la pièce.
Qualifier le besoin
Fixer matière, géométrie, accès, ébauche/finition, machine et caractéristiques à accepter.
Choisir une famille
Comparer profil, diamètre, dents, longueur utile, queue, matière d’outil et porte-outil sans extrapoler une photo.
Préparer l’essai
Conserver les variables, définir la trajectoire, les conditions d’arrêt et les mesures avant la première pièce.
Capitaliser
Enregistrer référence, révision, montage, programme, arête, mesures et décision pour la répétition.
Contrôles avant de modifier la coupe
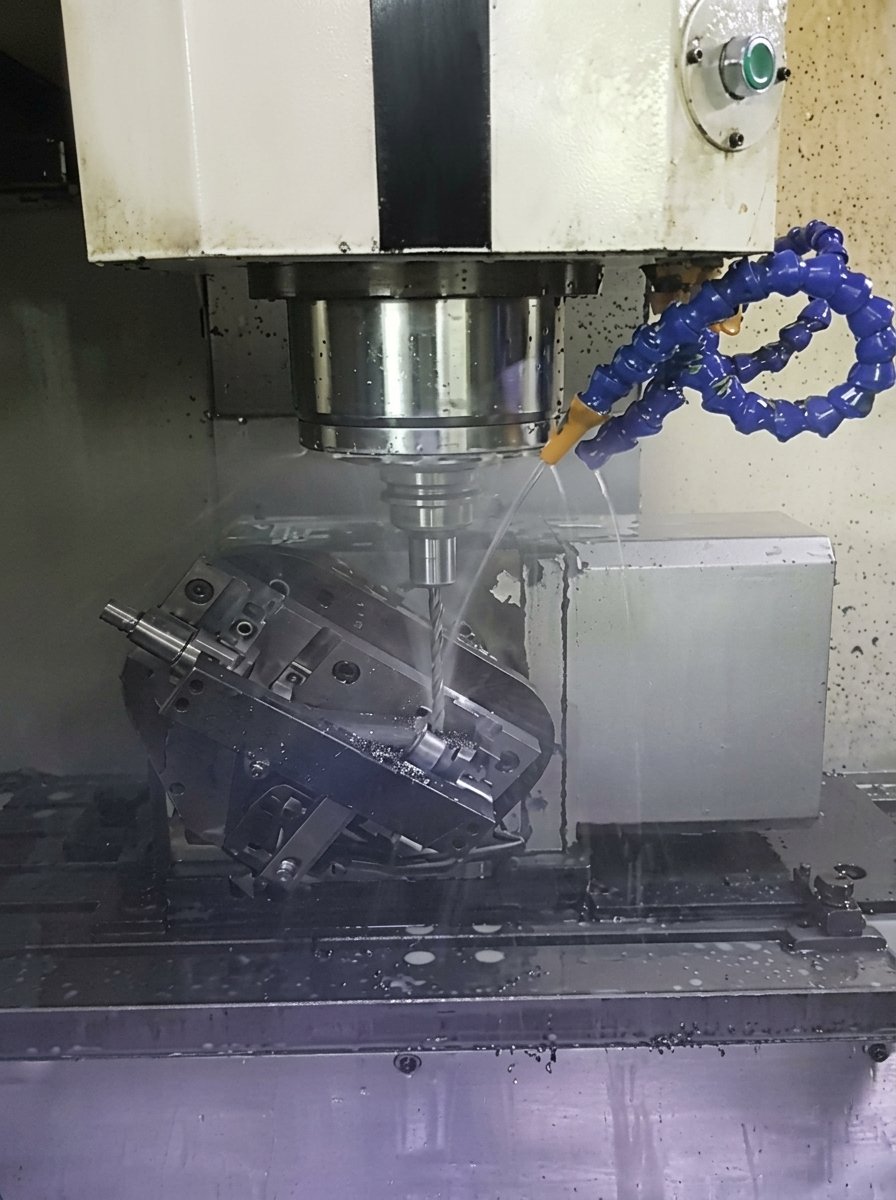
Inspecter faux-rond, porte-à-faux, serrage, usure, copeaux, rigidité de pièce et variation d’engagement avant d’attribuer un défaut à un seul paramètre.
Traces à transmettre pour l’analyse
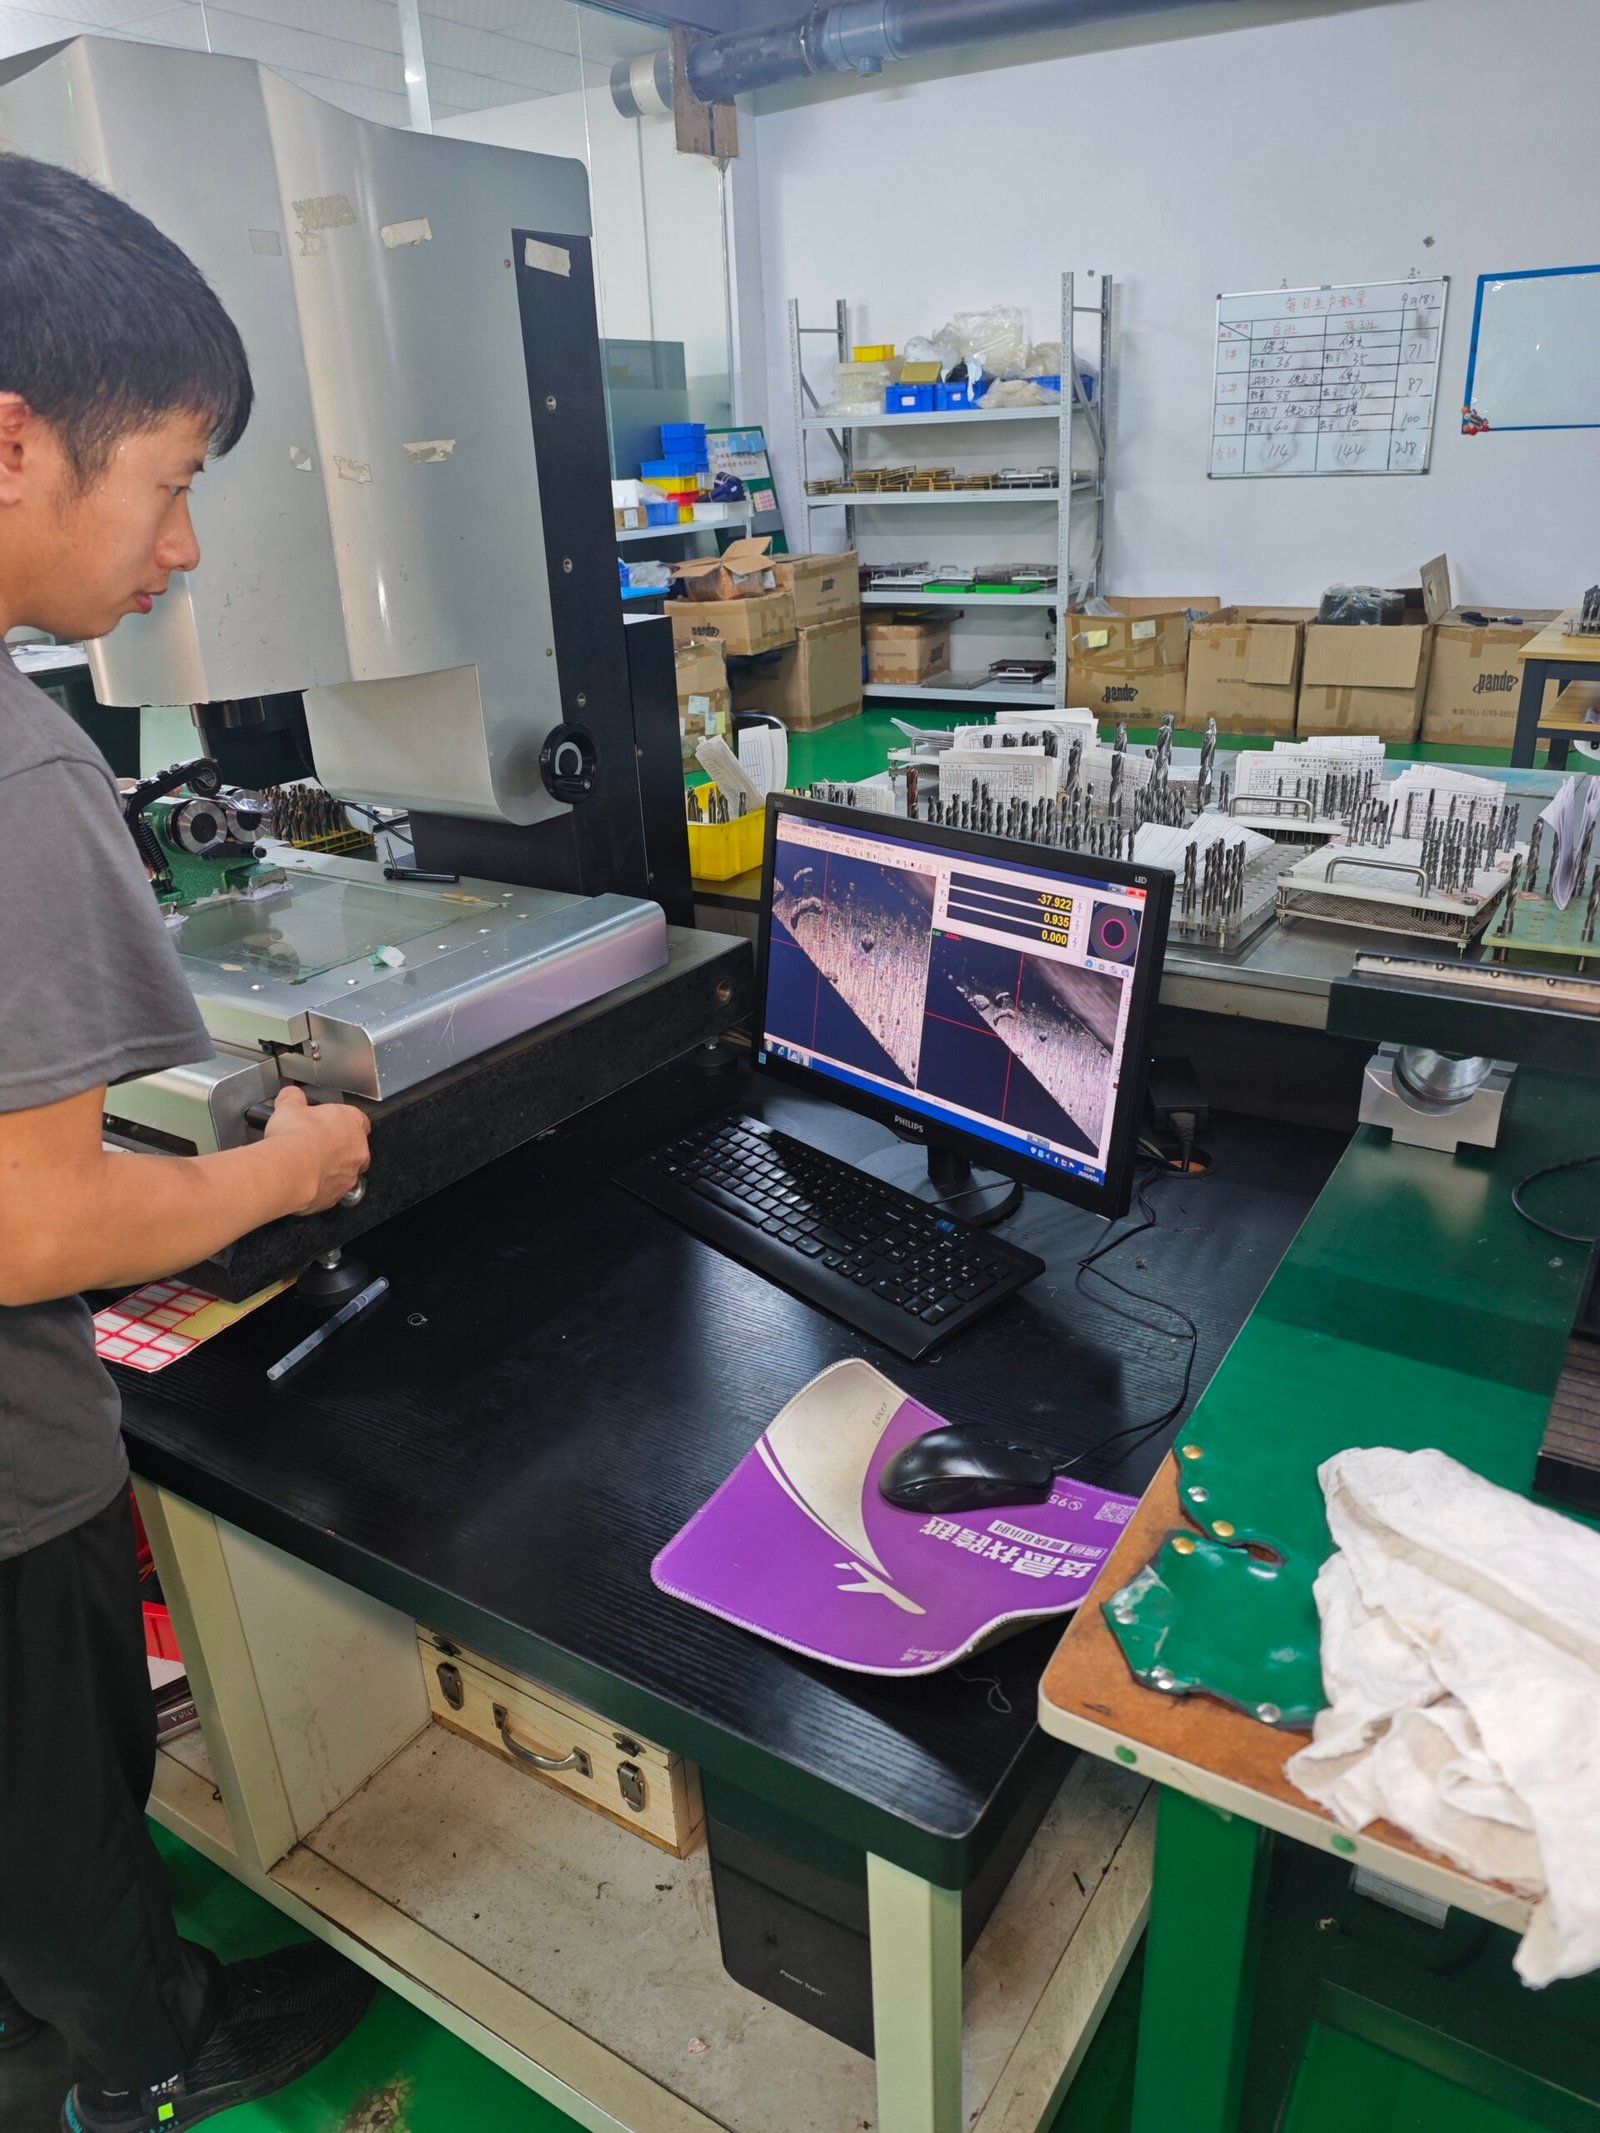
Joindre photos d’arête et de surface, localisation du défaut, extrait de trajectoire, mesures, moment d’apparition et changement déjà essayé.
Faire étudier votre opération
HC relie la matière, la géométrie de pièce, le profil de fraise, l’engagement, la trajectoire, le montage et le contrôle avant de confirmer une référence ou une étude sur mesure.
Faire vérifier mon choix d’outilDonnées nécessaires à la revue
- Plan 2D/3D et indice de la pièce
- Matière, état, brut et surépaisseur
- Machine, porte-outil, portée et bridage
- Opération, trajectoire ou fichier FAO disponible
- Ébauche/finition, volume et méthode de contrôle
Confirmation nécessaire : gamme disponible, dimensions, compatibilité matière, conditions de coupe et engagements de service sont confirmés par l’équipe technique pour le dossier transmis.