
Usinage CNC · Alésoir PCD · Décision atelier
Reconditionner un alésoir PCD : contrôles et limites
Reconditionner un alésoir PCD n’est utile que si l’état (arête, PCD, guidage) est documenté, si une route de reprise reste faisable, et si des rapports puis un essai contrôlé valident le retour en production — tout outil n’est pas réparable. Ce guide distingue les états, les options (réaffûtage / remplacement d’éléments / neuf), les rapports à conserver et l’essai de retour — sans durée de vie inventée ni prix publics.
Ce n’est pas la fiche produit « alésoirs PCD sur mesure » (entrée service / livrable), ni un comparatif PCD vs carbure. La capacité réelle HC de reconditionnement PCD (périmètre, structure acceptée, PV) reste [NEEDS VERIFICATION] tant qu’aucun enregistrement d’inspection HC n’est joint à l’échange.
Limites d’usage : sans plan / matière / critères de conformité du trou, sans photos ou mesures des arêtes PCD et du corps, ou sans définition écrite de « outil acceptable après réparation », seule une liste de données à réunir peut être proposée.
Voir les alésoirs PCD sur mesure HCDu plan à la validation
Avant de « renvoyer en réparation » ou de « remettre en série », transformez la question en quatre lectures contrôlables. Les étapes structurent la lecture HC ; elles ne remplacent ni votre métrologie ni un PV d’acceptation écrit.
- Relier pièce et outil. Plan / indice, matière, tolérances et état de surface du trou, machine, lot — et l’alésoir concerné (référence, historique, structure PCD).
- Identifier l’usure et les dommages. Usure d’arête, écaillage, casse de segment, choc corps : l’outil est-il encore candidat à une réparation ?
- Vérifier la faisabilité. Structure (segments, brasage, guide), marge géométrique face au plan pièce, périmètre de reprise possible.
- Documenter géométrie et réparation. Mesures avant/après, critères d’acceptation écrits, traçabilité de ce qui a été repris.
- Valider le retour en production. Essai contrôlé sur pièce représentative ; puis autorisation série documentée — ou rebut / outil neuf.
Condition d’arrêt : si casse structurelle ou segment PCD non récupérable ; si la géométrie restante ne permet plus de respecter le trou ; si aucun critère d’acceptation n’est écrit ; ou si aucun essai contrôlé n’est prévu — arrêtez. Ne publiez pas une « vie % récupérée » inventée.
La page produit décrit l’entrée service / livrable. Ici, l’enjeu est la décision et les contrôles avant tout retour en série.
Usure d’arête, dommage PCD ou guidage : quel état ?
Quels critères changent réellement la décision dès la première lecture ?
Signaux d’atelier à documenter
- Usure progressive d’arête PCD : souvent candidat à une reprise si la structure et la géométrie restante le permettent.
- Écaillage / micro-éclats : candidat seulement si la réparation peut retrouver une arête saine sans sortir de la fenêtre pièce.
- Casse de segment / décollement : en général rebut ou reconstruction majeure — ne pas forcer une « économie » sur un outil structurellement compromis.
- Choc corps / guide / queue : noter la cause process (entrée, interruption, montage) ; la reprise d’arête ne corrige pas une cause root non traitée.
Les cadres fabricants de reconditionnement décrivent un enchaînement collecte → reprise → retour, précédé d’un tri des outils [1]. Les guides matériaux PCD rappellent aussi de relier l’état de l’outil au matériau usiné et aux conditions d’application [2]. Ces engagements restent propres aux publications citées.
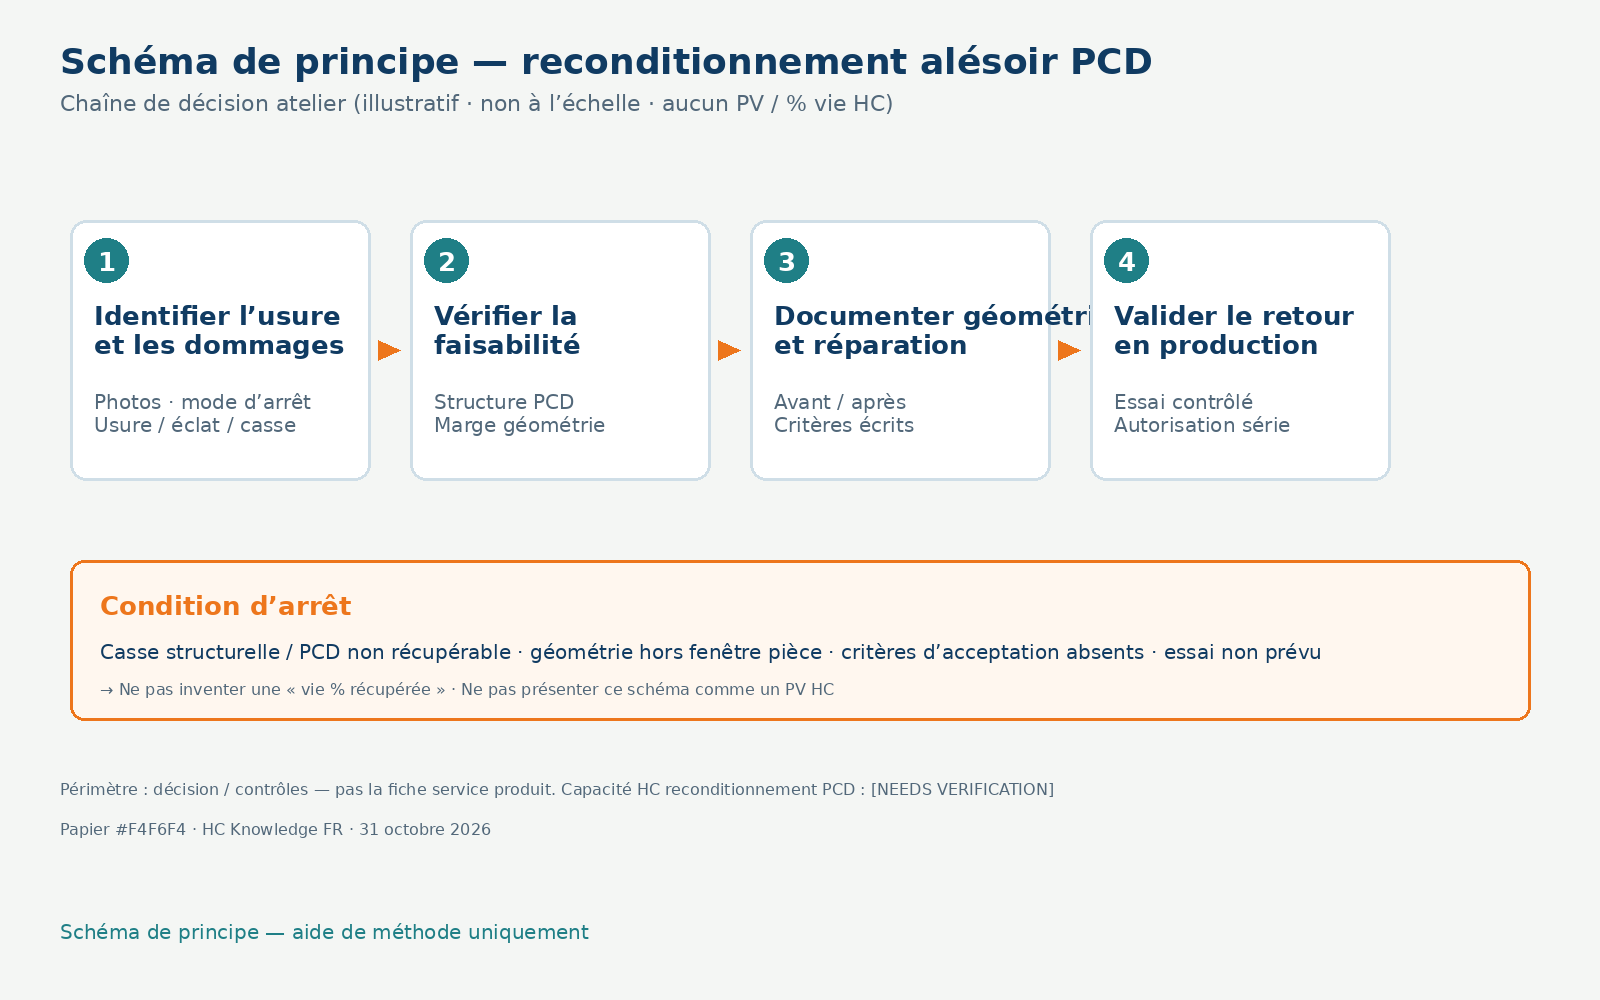
Livrable de cette étape
- Mode d’arrêt : usure / éclat / casse segment / autre.
- Preuves : photos arêtes PCD, corps, guide ; historique pièces.
- Limite : le schéma localise ; il ne mesure pas à votre place.
Conditions où la recommandation ne s’applique pas
- outil déjà hors fenêtre géométrique pièce après usure ;
- casse de segment ou décollement non récupérable ;
- cause process non corrigée (le même choc reviendra) ;
- aucun historique ni photo — décision « à l’œil » seule.
Réaffûtage, remplacement des éléments ou outil neuf ?
Faut-il reprendre l’arête, remplacer des éléments PCD, ou passer à un outil neuf ? La réponse dépend de la structure restante et de la fenêtre pièce — pas d’un réflexe « tout se répare ».
Lectures de structure et de géométrie
- Structure PCD (nombre / disposition des segments, type de brasage, présence de guide) ;
- Diamètre utile et tolérance du trou (IT, H7 ou autre exigence écrite) ;
- Circularité / cylindricité si le contrôle pièce les exige ;
- État de surface cible (Ra / Rz si spécifiés) ;
- Longueur / portée utile après reprises successives ;
- Concentricité / faux-rond si le porte-outil et le contrôle le permettent.
Les guides d’alésage (reaming) insistent sur la stabilité process et la surépaisseur avant de relier un défaut à l’outil seul [3][4]. Les équipements de mesure d’outil (longueur, diamètre, angles, rayons) sont conçus notamment pour des contrôles avant/après reconditionnement [5]. Cela ne signifie pas que HC dispose d’un modèle précis — Unknown tant que non confirmé. Le périmètre de service HC reconditionnement PCD reste [NEEDS VERIFICATION].
Faisabilité = décision, pas une promesse
Posez explicitement :
Après la réparation prévue, l’alésoir respecte-t-il encore les cotes / l’état de surface exigés sur cette pièce ? Si non → rebut ou outil neuf, pas « une reprise de plus ».
Quels rapports conserver après intervention ?
Quels rapports écrire et conserver après l’intervention, pour que la traçabilité tienne face à un audit ou un retour série ?
Avant / après : ce qui doit être écrit
- Avant : identification outil, mode d’arrêt, photos, cotes initiales (ou « non mesuré »), exigence pièce.
- Après : géométrie reprise, contrôles dimensionnels / forme / arête, OK/NOK face aux critères écrits.
- Traçabilité : ce qui a été repris (arêtes, guide, autre) — sans inventer un PV HC si non fourni.
Fiche contrôles (pédagogique)
| Contrôle | À renseigner | Critère d’acceptation | Arrêt |
|---|---|---|---|
| Diamètre / forme | □ …… mm / IT | Dans la fenêtre pièce écrite | Hors fenêtre → rebut / neuf |
| Circularité / cylindricité | □ …… (si exigé) | Selon spécification pièce | Hors spécification non corrigée |
| État d’arête PCD | □ OK / NOK | Pas d’éclats résiduels critiques | Éclat hors limite |
| Structure / guide | □ OK / NOK | Intégrité compatible reprise | Décollement / casse structurelle |
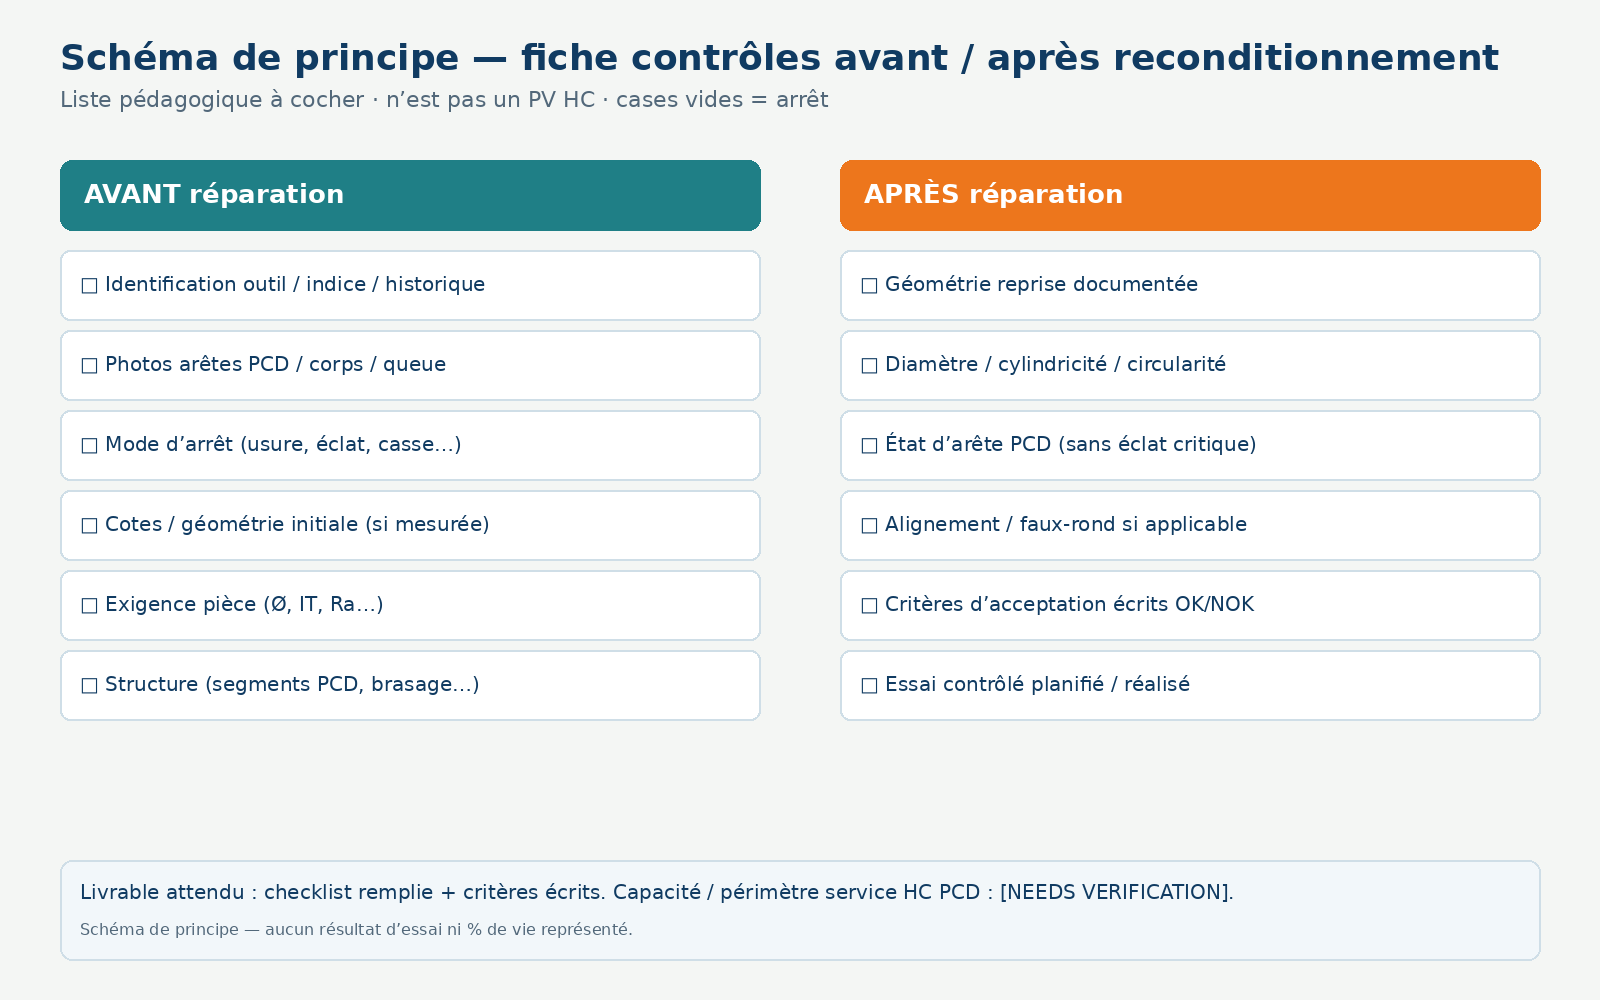
Ce que la fiche montre
- Séparer identification / faisabilité / documentation / validation.
- Une case critique vide = arrêt, pas une validation « au feeling ».
- Aucun chiffre de vie % ni prix n’est rempli sur le schéma.
Quel essai permet le retour en production ?
Pourquoi une réparation « réussie » au banc ne suffit pas à relancer la série ?
Essai contrôlé, pas une reprise opportuniste
- même pièce / même opération / mêmes critères de conformité qu’en série ;
- enregistrement des cotes / forme / surface (et autres exigences écrites) ;
- durée d’essai limitée et critère d’arrêt défini avant le lancement ;
- autorisation série signée seulement si les critères sont tenus.
Les pratiques d’usinage aluminium rappellent que stabilité machine, stratégie et outil doivent être lus ensemble avant d’attribuer un résultat à la seule arête [3].
Conditions où la recommandation ne s’applique pas
- pas de pièce représentative disponible ;
- critères de conformité flous (« ça a l’air bon ») ;
- mélange de plusieurs outils repris sans traçabilité ;
- pression planning qui court-circuite l’essai.
Même outil, deux lectures
Exemple illustratif (pas un cas HC mesuré) : deux ateliers jugent un alésoir PCD usé sur la même opération d’alésage aluminium. Les lectures ci-dessous sont des symboles, pas des valeurs réelles.
Ce que l’exemple montre
- La géométrie « catalogue » sert de référence visuelle, pas de preuve de vie %.
- Deux lectures atelier peuvent diverger sur le même diamètre nominal.
- Sans mesures et essai, il n’y a pas de vainqueur « reconditionner ».
| Critère | Lecture A | Lecture B | Pourquoi ça change la décision |
|---|---|---|---|
| État arête PCD | Usure flanc documentée | Éclat segment non mesuré | Candidat reprise vs risque rebut |
| Faisabilité structure | □ documentée OK | □ inconnue | Sans structure claire, pas de feu vert |
| Contrôles après | Fiche remplie | Non décidé | Traçabilité ou arrêt |
| Essai contrôlé | Planifié | Absent | Retour série ou arrêt |
Limite : cet exemple n’autorise aucune conclusion « reconditionner rallonge la vie de X % ». Remplissez d’abord les cases avec des preuves atelier, puis décidez.
Quelle action selon la situation ?
Lecture → action → condition d’arrêt.
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Usure progressive, structure OK | Candidat reconditionnement | Reprise + contrôles + essai | Pas de série sans validation |
| Casse / décollement segment | Outil structurellement compromis | Rebut ou reconstruction majeure ; analyser cause | Ne pas « reprendre » un segment cassé « à l’économie » |
| Géométrie restante hors fenêtre pièce | Réparation inutile ou risquée | Neuf ou autre géométrie | Pas de sous-diamètre accepté « en silence » |
| Reprise OK, essai absent | Validation incomplète | Planifier essai contrôlé | Pas de feu vert série |
| Données manquantes | Décision non fondée | Compléter fiche + photos + critères | Pas de vie % inventée |
Routes d’inspection / réparation et enregistrement de retour ligne
Information gain Batch 10 : pour un même alésoir PCD, relier le type de dommage à une route d’inspection / réparation et à ce qui doit figurer dans l’enregistrement de retour en production. Ce n’est pas une promesse que tout outil est réparable. Capacité HC de reconditionnement PCD : [NEEDS VERIFICATION].
| État / dommage | Inspection minimale | Route typique | Enregistrement retour ligne |
|---|---|---|---|
| Usure d’arête PCD progressive | Photos arêtes ; Ø / forme ; historique pièces | Réaffûtage / reprise d’arête si structure OK | Rapport avant/après ; critères trou ; essai contrôlé signé |
| Éclat PCD localisé | Localisation ; profondeur relative ; impact guide | Reprise limitée ou remplacement d’élément si prévu ; sinon hold | Périmètre repris ; mesures ; hold si essai absent |
| Dommage guidage / corps | Guide, queue, concentricité ; cause entrée / interruption | Souvent hors réaffûtage d’arête seul ; évaluer reconstruction / neuf | Motif ; pas de feu vert si cause process non traitée |
| Casse / décollement segment | Structure compromise documentée | Rebut ou reconstruction majeure ; ne pas forcer « économie » | Motif rebut ; pas de réautorisation sur cet outil |
Limite : table de méthode uniquement. Aucun prix, aucune vie %, aucun engagement HC de reconditionnement. Pour le choix PCD vs carbure sur un trou neuf, voir Alésoir PCD ou carbure : quels critères de choix ? · série produit Alésoirs PCD.
Données à préparer avant l’échange technique
Pour un échange utile avec HC ou en interne :
- Plan pièce, indice, matériau / état, opération CNC et exigences du trou (cotes, forme, surface…).
- Référence outil, structure PCD connue, historique (neuf / dernières reprises), mode d’arrêt observé.
- Photos arêtes / corps / guide ; mesures disponibles (Ø, forme, longueur) — ou mention « non mesuré ».
- Machine, porte-outil, arrosage, cycle, lot / cadence, problème actuel.
- Critères d’acceptation écrits après réparation (ce qui autorise la série).
- Ce que vous autorisez à faire varier (réparation vs outil neuf vs autre solution).
Les plans et pièces jointes suivent le circuit confidentialité HC.
Faire vérifier la solution pour votre pièce avec HC
HC peut aider à lire la géométrie candidate (neuf ou à reconditionner) face à votre pièce — sans publier de prix, et sans inventer une capacité de reconditionnement PCD. Capacité HC : [NEEDS VERIFICATION]. Produit : Alésoirs PCD. Comparatif amont : Alésoir PCD ou carbure. Boundary : cette page ≠ guide réaffûtage foret carbure (structure et routes différentes).
Faire vérifier cette solution pour ma pièce
Matériau, cotes / exigences critiques, machine, lot, problème actuel — plans en pièce jointe selon le circuit confidentialité. Demander un échange technique et commercial.
Questions fréquentes
Reconditionner un alésoir PCD : contrôles et limites ?
Reconditionner seulement si l’usure et les dommages sont documentés, si la faisabilité structurelle et géométrique le permet, puis contrôler avant/après et valider par un essai contrôlé avant la série. Sans ces preuves, préférer rebut ou outil neuf.
Quels critères changent la décision ?
Le mode d’arrêt (usure vs casse de segment), la structure PCD et la marge géométrique face au plan pièce, l’existence de critères d’acceptation écrits, et un essai contrôlé avant autorisation série.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Casse ou décollement non récupérable, géométrie déjà hors fenêtre pièce, cause process non corrigée, ou absence de mesures et d’essai — dans ces cas, ne pas forcer le reconditionnement.
Peut-on remettre en série juste après la réparation ?
Non. La réparation doit être suivie de contrôles documentés et d’une validation sur pièce représentative avant autorisation série.
Quelles données faut-il transmettre à HC ?
Plan et indice, matière, cotes / exigences, machine, lot, problème actuel, référence outil et structure PCD, historique, photos ou mesures d’arêtes, et critères d’acceptation souhaités. Plans selon le circuit confidentialité.
Sources techniques et ressources associées
Sources consultées pour la rédaction du 31 octobre 2026. Les indications des fabricants restent propres à leurs publications et ne constituent pas une preuve de capacité HC. Les schémas HC sont des aides de méthode ; aucun essai HC chiffré ni vie % n’est présenté. Capacité HC de reconditionnement PCD / PV : [NEEDS VERIFICATION]. Part de données numériques substantielles issues de sites d’autorité dans le corps : N/A (cadre décisionnel sans jeu de mesures publiées). Aucun prix HC n’est publié.
- Processus de reconditionnement outils (vidéo / résumé fabricant) — Enchaînement collecte → reprise → retour ; engagements fabricant non transposables à HC.
- Matériaux d’outil — PCD (cadre fabricant) — Cadre PCD comme matériau d’outil ; hors % vie HC.
- Usinage de l’aluminium — pratiques process — Rappels process aluminium ; ne prescrit pas une filière HC de reconditionnement.
- Opérations d’alésage (reaming) — cadre process — Surépaisseur, stabilité, application ; hors chiffres HC.
- Mesure d’outil — longueur, diamètre, angles (équipement) — Cadre de contrôle géométrique avant/après reconditionnement ; ne prouve pas l’équipement HC.
À lire aussi : Alésoir PCD ou carbure : quels critères de choix ? · Diamètre, circularité et cylindricité : contrôler un alésage · Réaffûter un foret carbure et le requalifier · Alésoirs PCD sur mesure pour alésages en aluminium