
Industrie des outils coupants : perspectives 2026–2030
La reprise de 2026 est réelle dans certaines séries, mais elle n’est ni uniforme ni réductible à un taux de croissance mondial. Ce rapport sépare valeur, volumes, prix et mix produit, puis transforme les signaux publics en décisions de capacité, d’approvisionnement et de qualification.
Ce que l’on peut conclure sans fabriquer un chiffre mondial
Les études disponibles n’emploient pas toutes le même périmètre : certaines additionnent outils consommables, porte-outils et accessoires ; d’autres ne suivent qu’un canal ou une zone. Publier un unique chiffre mondial ou un TCAC (taux de croissance annuel composé) précis à partir de ces ensembles incompatibles donnerait une impression de précision sans base comparable.
Conclusion robuste
La valeur expédiée peut progresser alors que les unités stagnent, sous l’effet du prix, du mix, des outils spéciaux ou du déstockage. Il faut suivre les deux lorsque la série les publie.
Conclusion conditionnelle
Une hausse de commandes de machines-outils peut annoncer une activité future, mais le délai jusqu’à la consommation réelle d’outils dépend de l’installation, de la montée en cadence et de la qualification.
Conclusion interdite
Un carnet aéronautique, un indice automobile ou un prix du tungstène ne suffit pas, seul, à prévoir le chiffre d’affaires d’un fabricant d’outils.
Lire 2026 : valeur, unités et consommation réelle d’outils
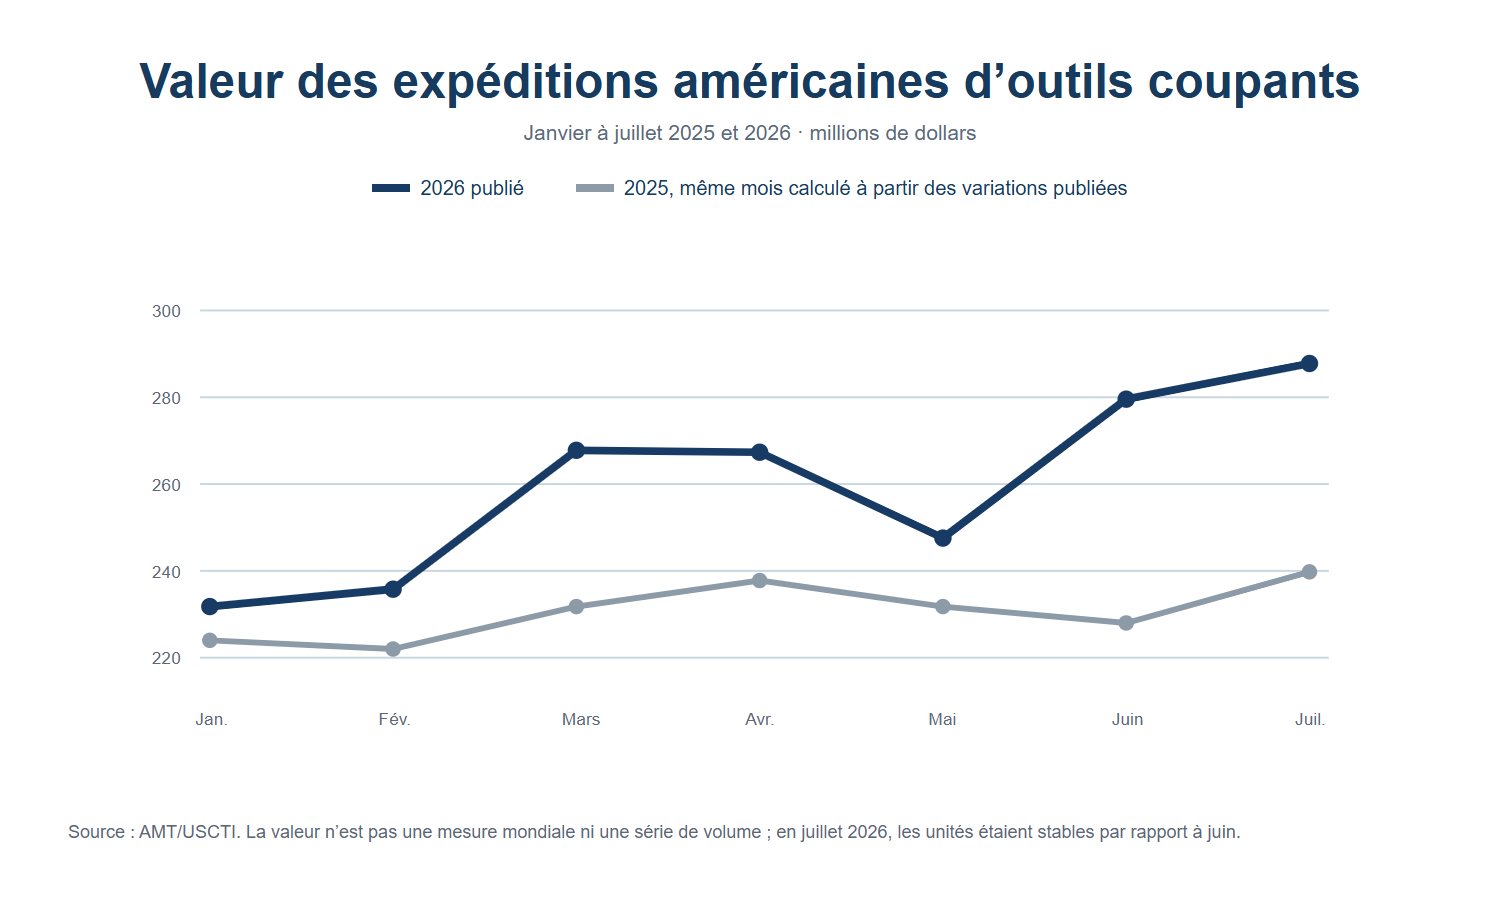
En juillet 2026, AMT/USCTI a publié 278,1 millions de dollars d’expéditions américaines, soit +29 % sur un an et +2,8 % sur un mois.[1] Dans le même communiqué, les unités sont restées stables par rapport à juin. Le signal est positif pour la valeur, pas une preuve d’accélération identique du volume physique.
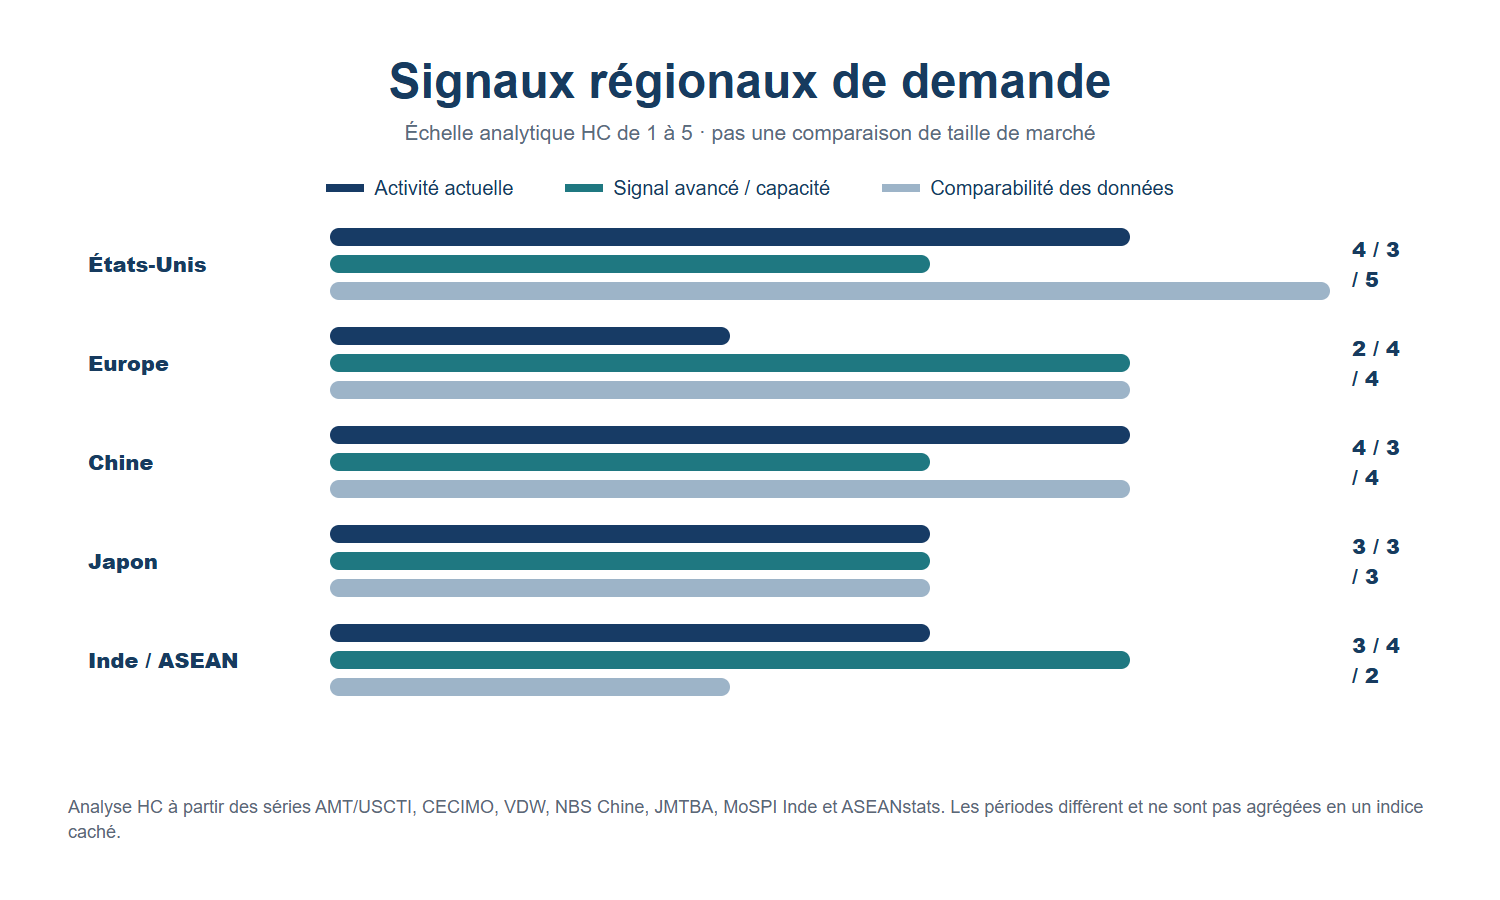
En Europe, CECIMO estime la production de machines-outils 2025 à 23,5 milliards d’euros, en baisse de 6,6 %.[2] En Allemagne, VDW signale pourtant des commandes de machines-outils en hausse de 12 % au deuxième trimestre 2026 et de 14 % au premier semestre, alors que la production recule encore.[3] Ces séries racontent des étapes différentes du cycle.
Pour le perçage, la demande utile se précise seulement quand la pièce, le trou, la matière et la cadence sont connus ; la page choisir un foret pour l’usinage CNC sert de filtre d’application, pas d’indicateur macroéconomique.
Aéronautique, automobile et marchés de précision ne consomment pas de la même façon
Aéronautique
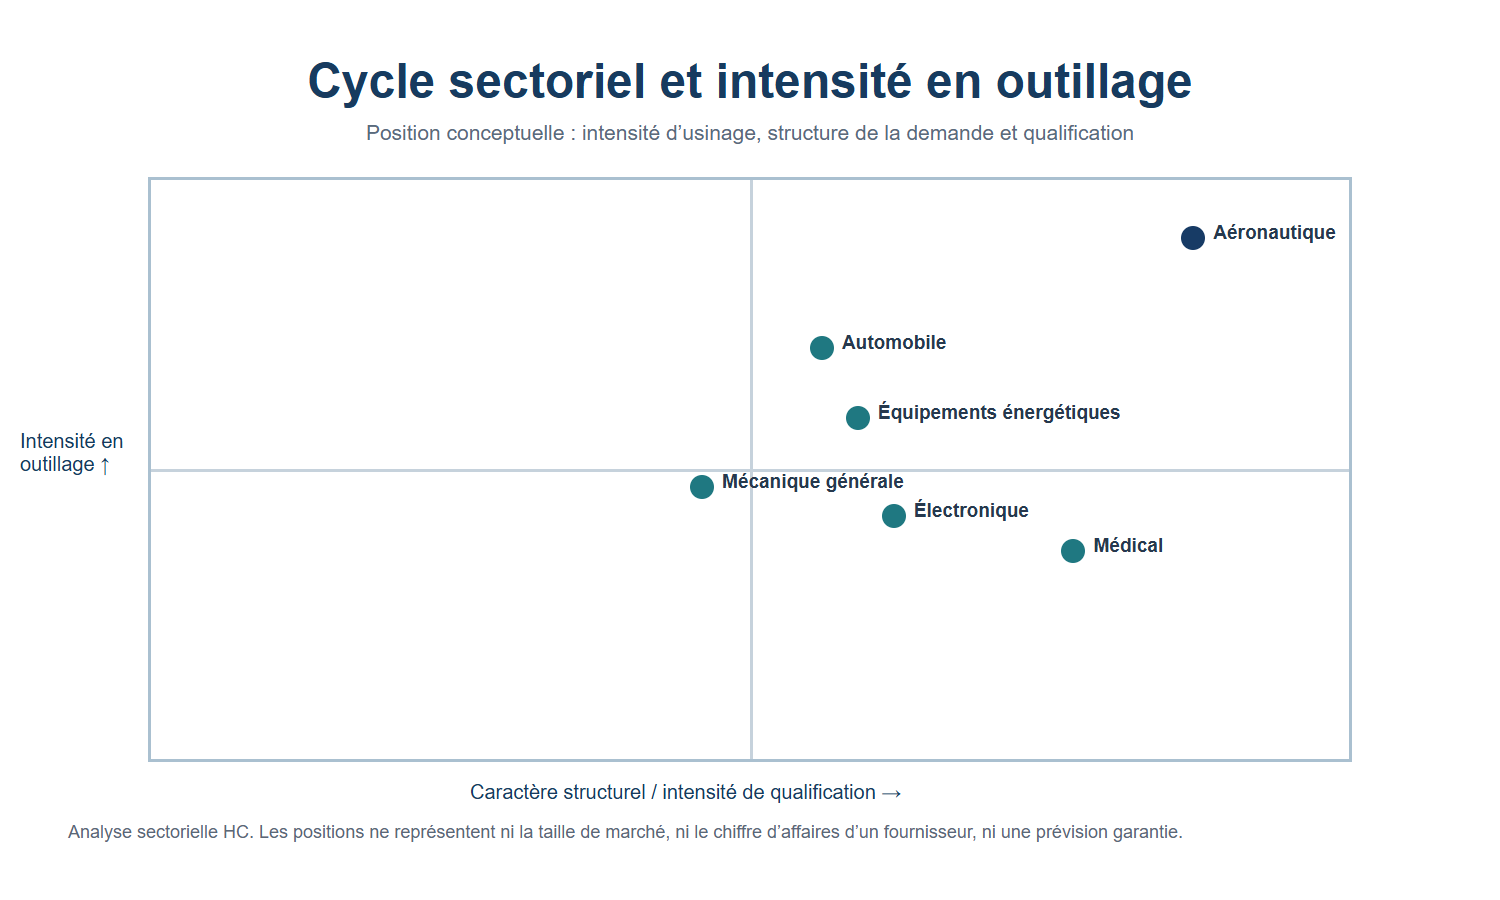
La montée en cadence soutient structurellement les opérations à forte qualification, mais un carnet de commandes n’est pas une consommation immédiate. Titane, alliages nickel, aluminium et empilages imposent des fenêtres différentes, des validations plus longues et une traçabilité stricte.
Automobile
L’OICA indique 96,4 millions de véhicules produits en 2025, soit +3,9 %.[4] Au premier semestre 2026, l’ACEA relève +5,7 % d’immatriculations dans l’UE, avec 20,7 % pour les électriques à batterie et 37,3 % pour les hybrides.[5] L’effet outillage dépend toutefois de la localisation des lignes, du contenu usiné et des plateformes, pas du seul nombre de véhicules.
Énergie, médical, électronique
Ces marchés peuvent apporter des opérations techniquement denses mais très segmentées. La valeur se situe souvent dans la stabilité du procédé, la documentation et le contrôle plutôt que dans une hausse générale des volumes.
Un usinage de poche, de rainure ou de surface demande une lecture propre de l’engagement et de la trajectoire ; le guide fraises CNC : outil et stratégie relie ce besoin à la géométrie réelle de la pièce.
Standard, spécial, carbure, diamant polycristallin (PCD) et nitrure de bore cubique polycristallin (PCBN) : l’économie précède l’étiquette
La croissance en valeur ne se répartit pas uniformément. Un atelier peut réduire son nombre de références standard tout en achetant davantage d’outils à forte valeur technique, si ceux-ci suppriment une reprise, stabilisent une cote ou réduisent les arrêts.
Carbure monobloc
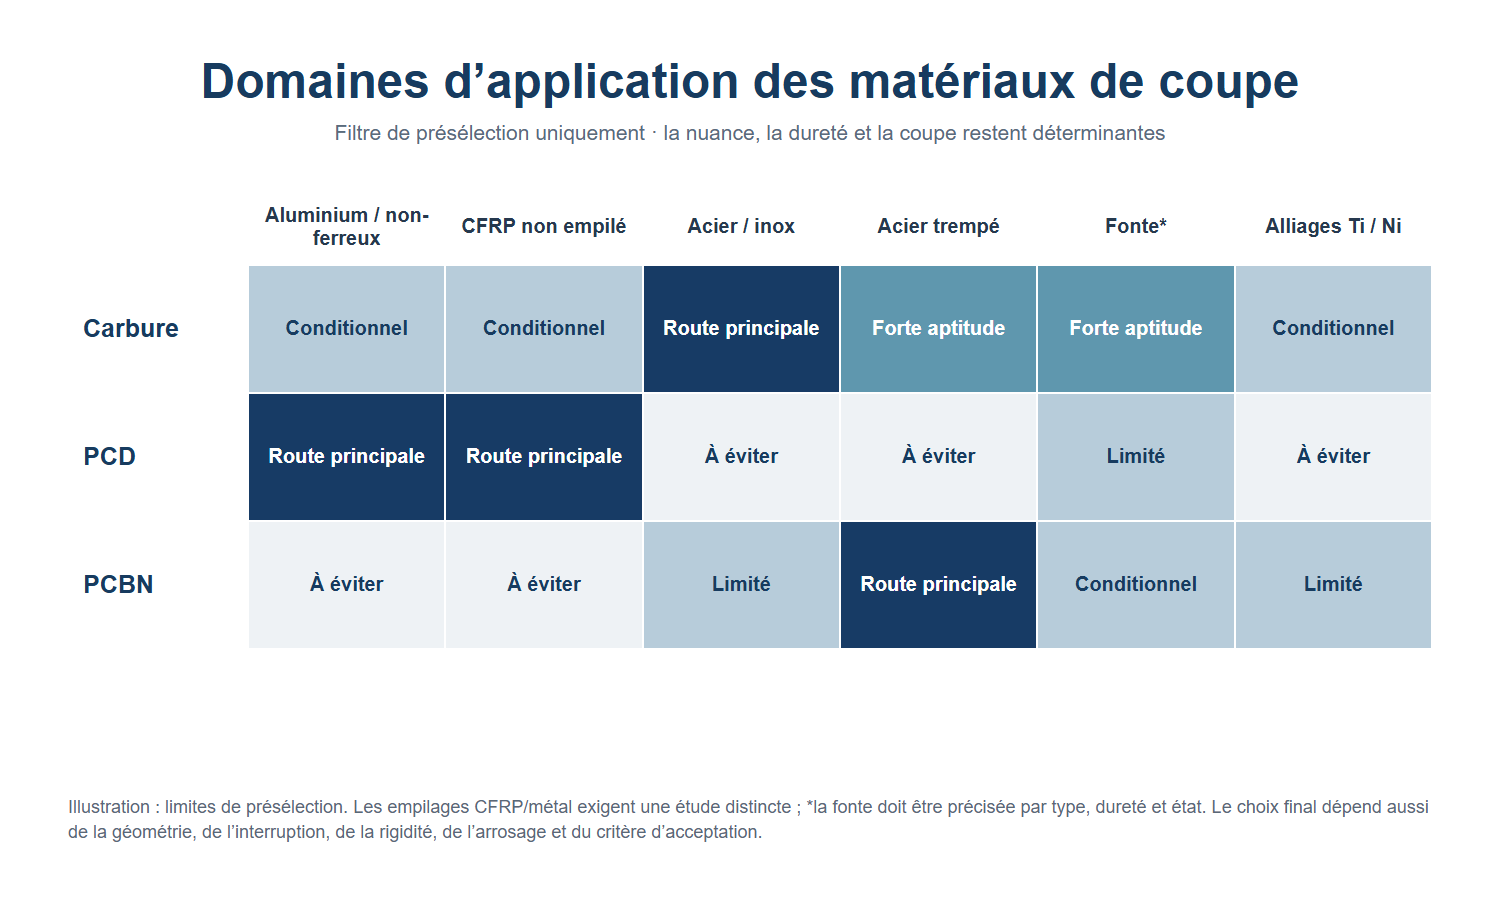
Quand le retenirRigidité suffisante, vitesse compatible, répétitivité et besoin de productivité sur aciers, inox, fontes ou alliages selon la nuance.
Limite à vérifierMachine instable, faux-rond non maîtrisé, évacuation insuffisante ou géométrie hors plage.
PCD
Quand le retenirNon-ferreux abrasifs, aluminium à silicium, composites appropriés, longue série et arête qualifiée.
Limite à vérifierFerreux et alliages chauds non compatibles, interruption sévère ou application non validée.
PCBN
Quand le retenirFinition de matériaux ferreux durs dans une fenêtre stable.
Limite à vérifierApplication ductile, instable ou choisie par simple analogie de dureté.
Outil spécial
Quand le retenirPlusieurs opérations partageables, cote critique, contrainte d’accès ou gain de cycle répétable.
Limite à vérifierFaible volume, révisions fréquentes, montage instable ou coût de qualification supérieur au gain.
Utiliser la matrice comme premier filtre
La famille de matériau de coupe élimine d’abord les solutions manifestement incompatibles. La décision finale doit ensuite intégrer la nuance exacte, la dureté, la coupe interrompue, la rigidité, l’arrosage, la géométrie et le critère d’acceptation.
Cette séparation évite de choisir un matériau « supérieur » en théorie mais non qualifiable sur la machine, la pièce ou le volume concernés.
Deux solutions à évaluer
Pour une application répétitive en perçage, les forets monoblocs en carbure offrent une base industrielle à confronter au diamètre, à la profondeur, à l’arrosage et à la machine.
Une limite matière explicite
Les forets PCD visent des matériaux et volumes précis ; ils ne remplacent pas le carbure par principe et exigent la confirmation de la matière, des empilages et de l’interruption.
Revêtements, arrosage et données numériques : privilégier les mécanismes vérifiables
Revêtement
Évaluer adhérence, stabilité thermique, frottement, matière de pièce et préparation d’arête. « Revêtu » n’est pas une classe de performance suffisante.
Arrosage et copeaux
Pression, débit, filtration, concentration et arrivée réelle à l’arête doivent être enregistrés. Une évacuation insuffisante peut devenir la limite avant la dureté nominale de l’outil.
Données d’outil
ISO 13399, les identifiants structurés et les modèles numériques améliorent la transmission des dimensions, révisions et assemblages. La valeur immédiate vient de la qualité des données, pas d’une promesse générale d’IA.
En finition de trou, la préforme, la surépaisseur, la cote, la rugosité et la méthode de contrôle déterminent la solution technique ; le dossier choisir un alésoir ou un outil d’alésage de précision détaille les informations manquantes à fournir.
La concentration de l’approvisionnement en tungstène peut créer des risques de délai, de trésorerie et de requalification
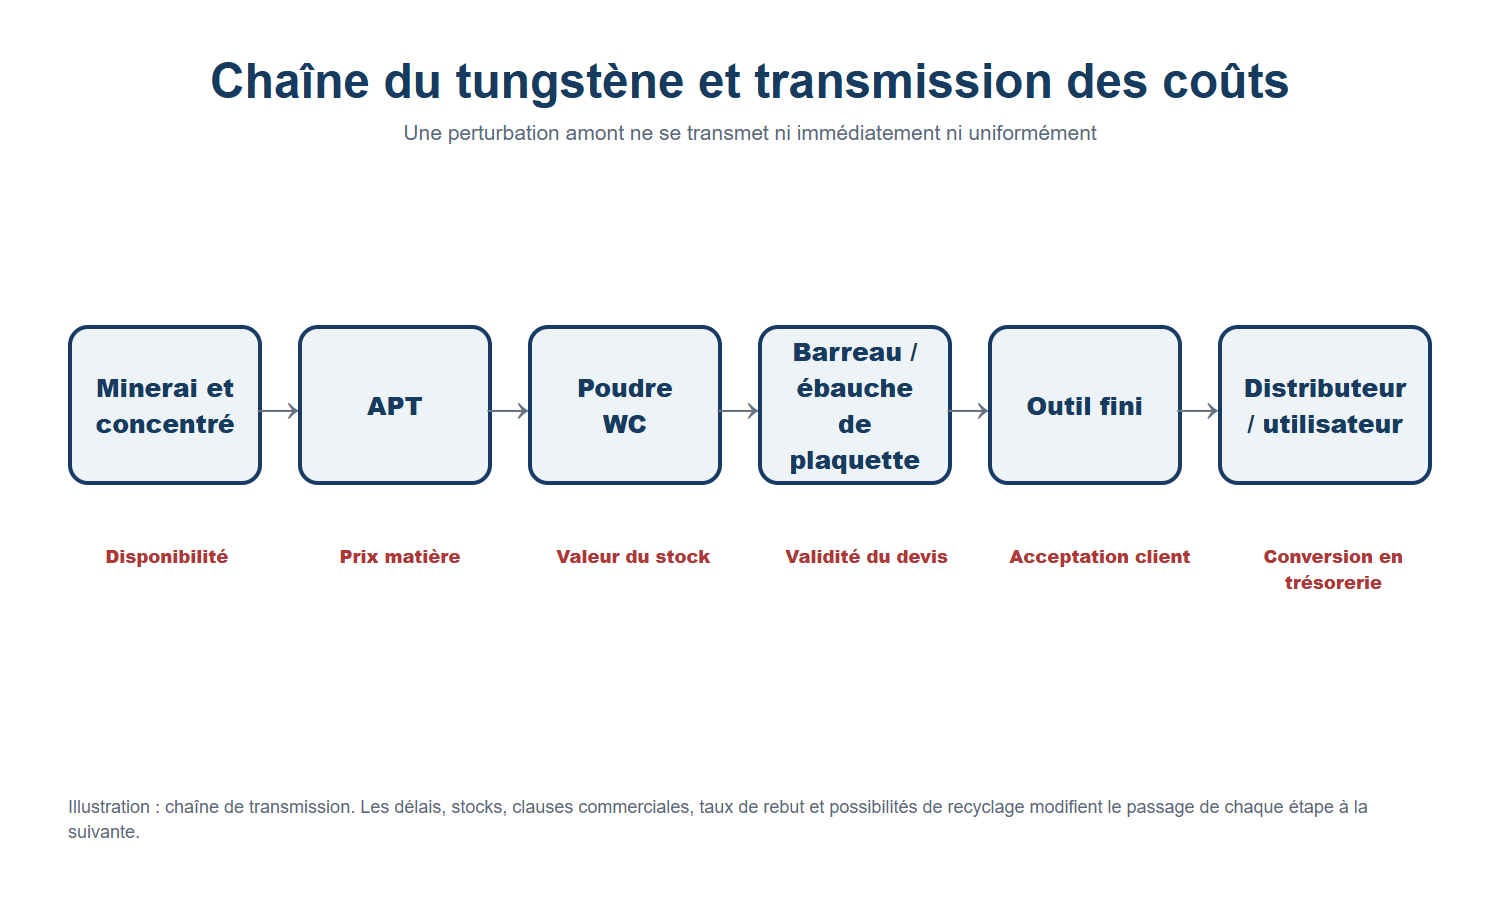
L’USGS estime la production minière mondiale de tungstène 2025 à 85 000 tonnes, dont 67 000 en Chine, et documente les contrôles à l’exportation introduits en février 2025. Il rapporte aussi un passage du paratungstate d’ammonium (APT) coté à Rotterdam de 331 à 675 dollars par mtu (metric tonne unit, unité de cotation commerciale) au cours de 2025.[6]
Ces chiffres signalent concentration et volatilité ; ils ne calculent pas automatiquement le prix du foret ou de la fraise. Entre minerai, APT, poudre WC, barreau, rectification, revêtement, stock et distribution, les contrats, rendements et délais modifient la transmission.
Le levier d’un acheteur consiste à identifier les références critiques, les délais de requalification et les alternatives techniquement acceptables, puis à séparer stock de sécurité et stock spéculatif.
Comparer les fournisseurs sur la preuve, pas sur une promesse isolée
Une comparaison sérieuse associe l’offre technique à une version de plan, un lot matière, une machine et un critère d’arrêt. Sans cette base, durée de vie et gain de cycle restent non transférables.
| Critère | Preuve demandée | Risque si elle manque |
|---|---|---|
| Capabilité géométrique | Dessin, tolérances, méthode de contrôle, rapport d’inspection et gestion des révisions. | Outil conforme à une version obsolète ou cote non mesurable. |
| Performance de coupe | Protocole, matière, machine, montage, conditions, photos d’usure, pièces acceptées et motif d’arrêt. | Durée de vie invérifiable ou comparaison non équivalente. |
| Répétabilité | Résultats par lot, réaffûtage identifié, contrôles d’entrée et critères de dérive. | Un bon essai initial masque une dispersion de série. |
| Approvisionnement | Délai, quantité minimale, matière critique, plan de continuité et capacité de recomplètement. | Rupture ou immobilisation excessive de trésorerie. |
| Coût total | Temps de cycle, changements, arrêts, contrôle, rebut et valeur de reprise. | Le prix d’achat conduit à une fausse économie. |
Quand étudier un spécial
Un outil coupant sur mesure devient pertinent lorsque la fonction, le volume et le gain potentiel sont stables, et que la qualification peut être amortie sur la production.
Comment réduire l’incertitude
Les essais et études de cas d’outils coupants montrent la structure de preuve attendue : conditions, critères d’acceptation, limites et prochaine vérification.
Trois scénarios qualitatifs pour 2027–2030
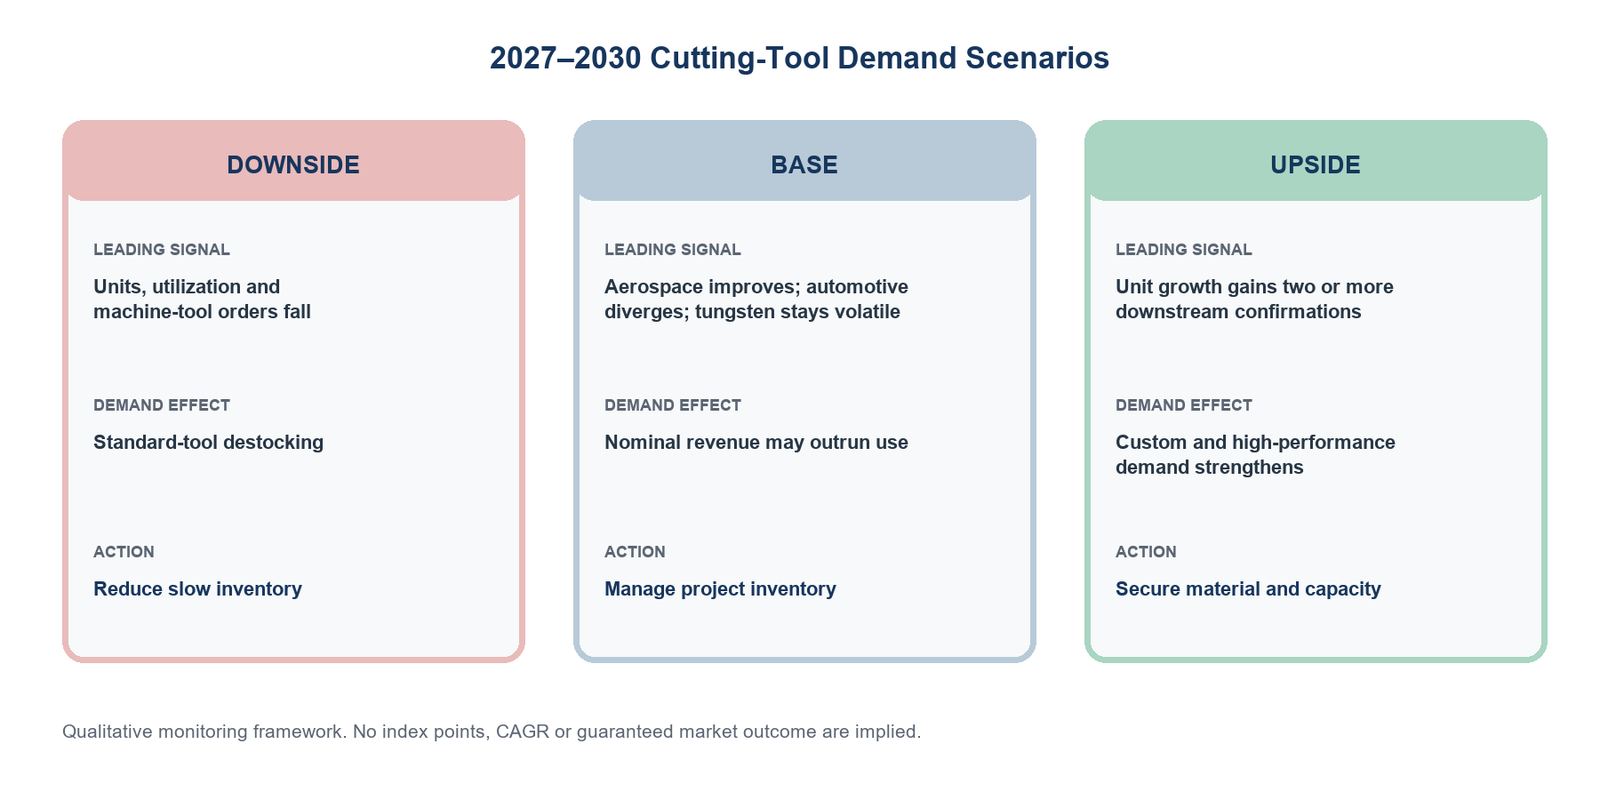
Le scénario central combine amélioration aéronautique, automobile divergente selon zones et plateformes, valeur nominale soutenue par le mix et volatilité persistante du tungstène. Il ne suppose pas une croissance linéaire.
Le scénario bas devient crédible si unités, utilisation et commandes de machines-outils reculent ensemble sur plusieurs périodes. Le scénario haut exige au contraire une progression des unités accompagnée d’au moins deux confirmations aval, par exemple cadence installée et consommation qualifiée.
Changer de scénario sur la base d’un seul mois peut conduire au surstockage ou au report d’une capacité utile. HC recommande une revue trimestrielle des séries, tout en surveillant mensuellement les ruptures et les appels d’offres qualifiés.
Acheteur industriel
Classer les outils par criticité, délai de requalification et coût d’arrêt. Contractualiser révisions, matière, contrôle et continuité.
Fabricant d’outils
Distinguer capacité standard et capacité dédiée aux projets spéciaux. Ne réserver matière et machines qu’à une demande techniquement définie.
Direction d’usine
Suivre coût par pièce acceptée, stabilité et trésorerie immobilisée. Ne pas confondre chiffre d’affaires nominal et usage physique.
Passer de la tendance sectorielle à une décision d’outillage
Dossier technique minimum
- plan et révision, matière et état, dureté et lot ;
- opération, dimensions, tolérances, rugosité et critère d’acceptation ;
- machine, porte-outil et interface, porte-à-faux, faux-rond, bridage et arrosage ;
- volume, cadence, référence actuelle, durée de vie et motif d’arrêt ;
- photos de pièce, copeaux et usure avec numéros d’essai.
Validation proposée
Vérifier d’abord la compatibilité de la famille d’outil et les informations manquantes. Ensuite, définir un essai court avec une configuration de référence et un état initial, modifier une seule variable, puis élargir seulement si les pièces restent acceptées.
Les plages, capacités, délais, quantités minimales et engagements de fourniture doivent être confirmés par l’ingénierie et l’offre commerciale de la référence retenue.
Sources et limites
- AMT/USCTI, Cutting Tool Market Report : expéditions américaines en valeur et unités, pas marché mondial.
- CECIMO, conjoncture européenne : production de machines-outils, indicateur amont distinct de la consommation d’outils.
- VDW, commandes allemandes 2026 : commandes et production de machines-outils.
- USGS, Mineral Commodity Summaries 2026 : production, concentration, contrôles et prix indicatifs du tungstène.
- OICA, production automobile 2025 et ACEA, immatriculations UE au premier semestre 2026 : demande aval, non consommation directe d’outils.
- ISO 13399 et umati Cutting Tool Data : représentation et échange structurés des données d’outil.
Les périodes et périmètres ne sont pas agrégés en un indice mondial caché. Les graphiques analytiques HC sont signalés comme tels. Les scénarios 2027–2030 sont qualitatifs et doivent être révisés lorsque plusieurs séries indépendantes changent durablement de direction.
Faire étudier votre décision d’outillage
Transmettez matière, plan, machine, volume, conditions actuelles, défauts et objectif économique. HC peut identifier les informations manquantes et proposer un plan de validation.
Faire examiner mon application d’usinageÉchange technique et commercial
Les modalités de confidentialité et de traitement des plans sont à convenir avant l’envoi des documents sensibles. Toute capacité, plage, répétabilité ou fourniture reste à confirmer sur la référence et le dossier concernés.
Contact commercial partagé : l’adresse zwx@xrzpcd.com est utilisée pour les échanges commerciaux des marques HC et XRZ, exploitées par Guangdong Hentry Tool Technology Co., Ltd
Demander un échange technique et commercial