
Outils PCD pour le CFRP : choix, limites et validation
Les outils PCD peuvent être envisagés dès la conception d’un procédé d’usinage du CFRP, ou pour améliorer un procédé existant soumis à une usure abrasive. Leur intérêt doit être vérifié selon le stratifié, l’opération, la géométrie réalisable et les critères de qualité. PCD signifie diamant polycristallin ; CFRP désigne un composite à matrice polymère renforcée de fibres de carbone.
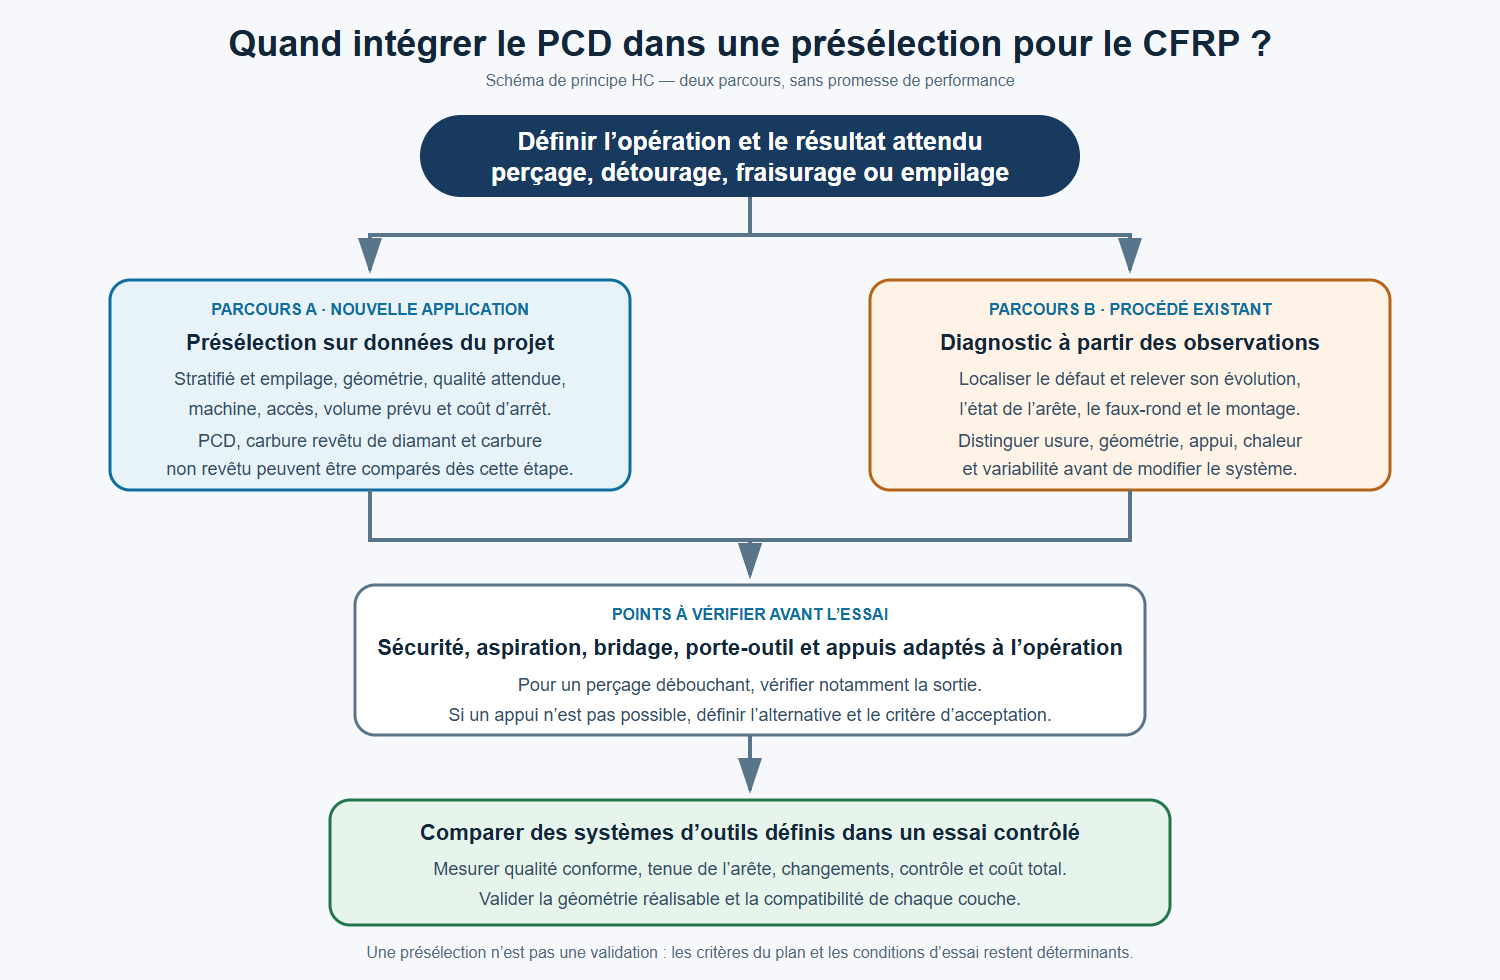
Quand envisager un outil PCD pour le CFRP ?
Le PCD peut entrer dans la présélection sans attendre la défaillance d’un autre outil. La méthode change selon que vous développez une nouvelle application ou cherchez à corriger un procédé existant.
Nouvelle pièce ou nouvelle ligne
Partez du stratifié ou de l’empilage, de l’opération, de la géométrie, des critères du plan, de la machine, de l’accès et du volume prévu. Comparez comme systèmes candidats le PCD, le carbure revêtu de diamant et le carbure non revêtu lorsque leurs géométries sont réalisables. La décision finale vient d’un essai avec critères d’acceptation.
Amélioration d’un procédé existant
Localisez le défaut, relevez son apparition et son évolution, puis séparez l’effet de l’usure de ceux du faux-rond, du bridage, des appuis, de la géométrie et de la chaleur. Une dérive corrélée à l’état de l’arête peut justifier un essai PCD, mais n’en prouve pas seule la pertinence.
Avant tout essai : le bridage et les appuis doivent être adaptés à l’opération, notamment à la sortie d’un perçage débouchant. Si un appui de sortie n’est pas possible, documentez la géométrie ou la séquence alternative et le critère d’acceptation au lieu de considérer automatiquement le PCD comme inapplicable.
Pourquoi le CFRP sollicite-t-il différemment les outils ?
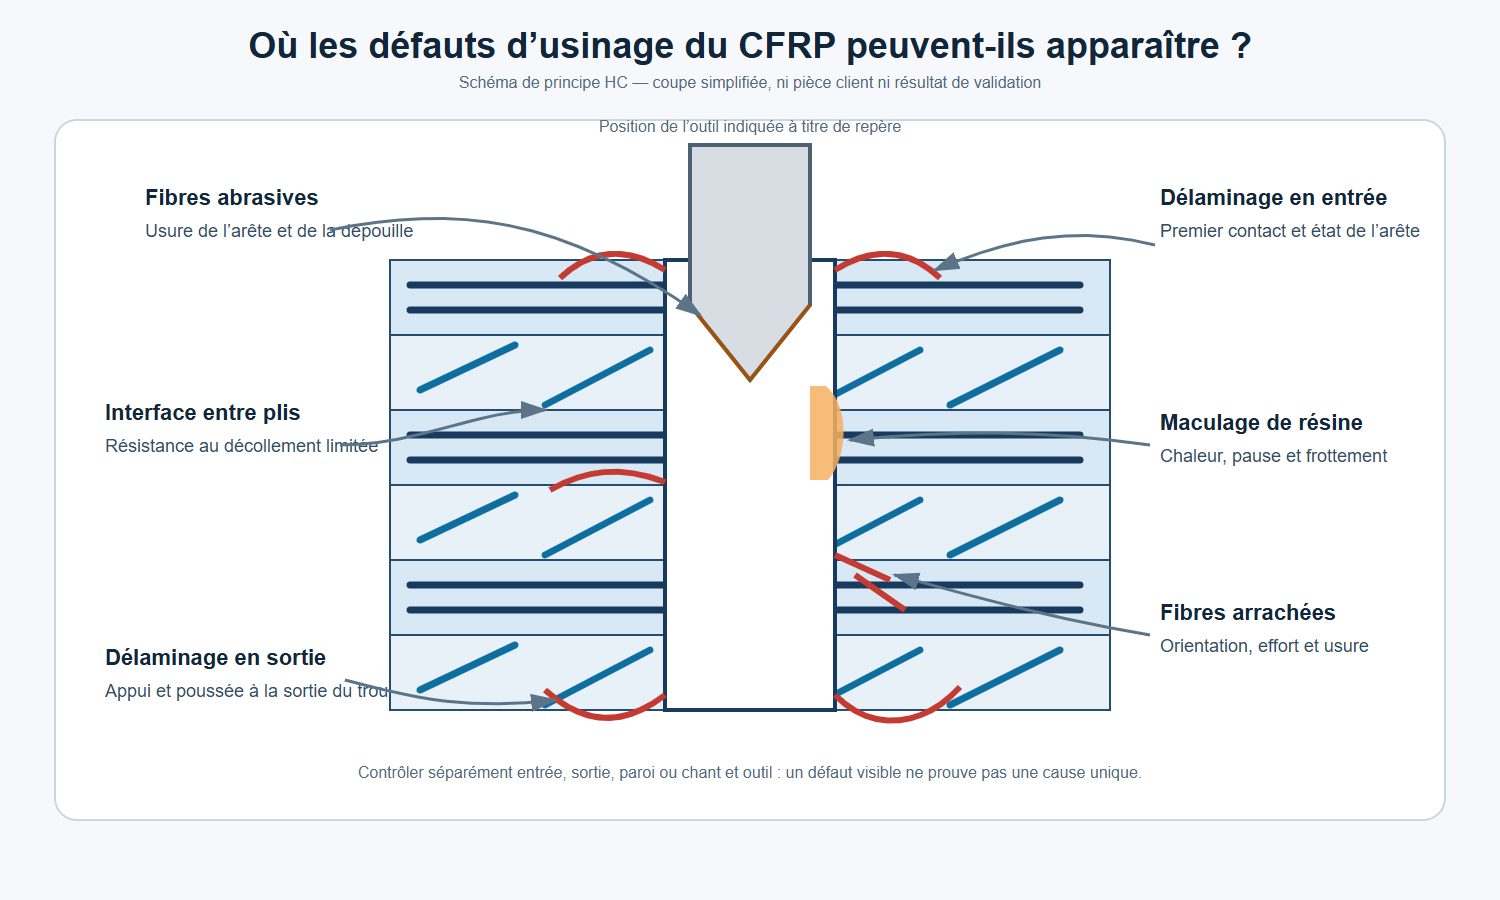
Le composite à matrice polymère renforcée de fibres de carbone (CFRP) associe des fibres abrasives, une matrice polymère et des interfaces entre plis. La séquence et l’orientation des plis — la stratification — modifient la façon dont les fibres rencontrent l’arête. Une même opération peut donc produire des états différents à l’entrée, à la sortie, sur la paroi du trou ou sur les deux chants d’un détourage.
Usure abrasive
Les fibres peuvent user l’arête et la dépouille. Une étude sur le perçage de CFRP unidirectionnel relie l’état d’usure et l’évolution de l’effort de poussée ; cette observation ne doit pas être généralisée sans essai à tous les stratifiés ni au détourage. Photographiez toujours les mêmes zones de l’outil à des intervalles définis.
Stratification et délaminage
Le délaminage vient d’une séparation locale entre plis. L’usure peut y contribuer, mais le point d’attaque, l’avance, la direction des efforts et les appuis disponibles doivent être contrôlés séparément.
Matrice et échauffement
Frottement, pause au contact et mauvaise évacuation peuvent favoriser le maculage ou une altération thermique de la résine. Il n’existe pas de correction universelle de vitesse ou d’avance sans connaître le système de résine, l’outil et l’opération.
Poussières et environnement
L’aspiration, la protection de la machine, le nettoyage et les mesures de sécurité font partie du procédé. Suivez la fiche de données de sécurité du matériau, les limites du constructeur de la machine, les règles du site et les ressources de prévention de l’INRS.
Limite de sécurité : la sélection d’un outil ne suffit pas si l’aspiration et la maîtrise des poussières ne permettent pas d’exécuter l’opération dans les conditions définies par le fabricant du matériau, le constructeur de la machine et le site industriel.
Comment diagnostiquer les défauts avant de changer de système d’outil ?
Notez où le défaut commence, quand il apparaît et comment il évolue avec l’état de l’arête. Un défaut présent dès la première caractéristique oriente vers le montage, les appuis, la géométrie, le matériau ou les conditions de coupe. Une dérive après une période initialement conforme peut être compatible avec une usure progressive, mais elle doit être mesurée.
| Défaut observable | Zone | Contrôle prioritaire | Quand le PCD peut devenir pertinent |
|---|---|---|---|
| Délaminage en entrée | Face d’entrée ou pli supérieur | Premier contact, géométrie de pointe, appui local, faux-rond et état de l’arête. | Quand le procédé commence conforme puis se dégrade avec une usure mesurée. |
| Délaminage en sortie | Sortie du trou ou pli inférieur | Appui en sortie, épaisseur résiduelle, poussée, avance à la sortie du trou et usure. | Quand l’usure est reliée à une hausse d’effort ou de dommage ; le PCD ne remplace pas l’appui. |
| Fibres non coupées, arrachement | Bord du trou, fraisure ou chant détouré | Tranchant, orientation des fibres, direction des efforts, géométrie et motif d’usure. | Quand le maintien de l’état d’arête réduit la dérive dans une comparaison contrôlée. |
| Maculage ou dommage thermique | Paroi, chant ou face de l’outil | Pause, frottement, extraction, évacuation, arête et méthode de coupe. | Après maîtrise du mécanisme de contact et de chaleur ; la résistance à l’usure seule ne suffit pas. |
| Usure rapide | Arête et évolution de la qualité | Type de stratifié, teneur en fibres, engagement, préparation d’arête et relevé d’inspection. | Candidat prioritaire lorsque l’abrasion domine un procédé répétable. |
| Dérive de diamètre, conicité ou surface | Mesure du trou ou état de paroi | Faux-rond, support, usure, méthode de mesure et séquence. | Quand la dérive est corrélée à un état d’usure défini, et non au montage ou à la mesure. |
Quel outil selon l’opération ?
PCD, carbure revêtu de diamant et carbure non revêtu sont des solutions de matériaux de coupe. Ils ne définissent pas l’opération. Choisissez d’abord le trajet de l’arête et le sens des efforts, puis vérifiez si la construction proposée est réalisable pour le diamètre, la longueur, le profil et l’accès.
Perçage CFRP
Inspectez entrée et sortie séparément. Définissez trou débouchant ou borgne, appui disponible à la sortie, géométrie de pointe, faux-rond, longueur utile et contrôle de paroi. Une entrée propre n’exclut pas un délaminage en sortie.
Détourage et fraisage latéral
Les géométries dentées, à compression ou à faible hélice redistribuent différemment les efforts axiaux et radiaux. Vérifiez les deux faces, le porte-à-faux, le sens programmé, l’engagement radial et le bridage.
Fraisurage et fonctions combinées
Angle, profondeur et état du stratifié autour de la fraisure doivent chacun être acceptables. Un outil combiné n’est pertinent que si perçage et fraisurage partagent une fenêtre de coupe, une évacuation et une limite d’usure compatibles.
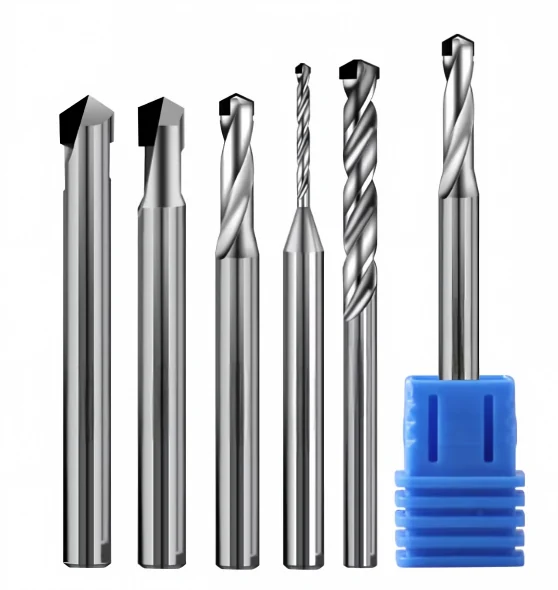
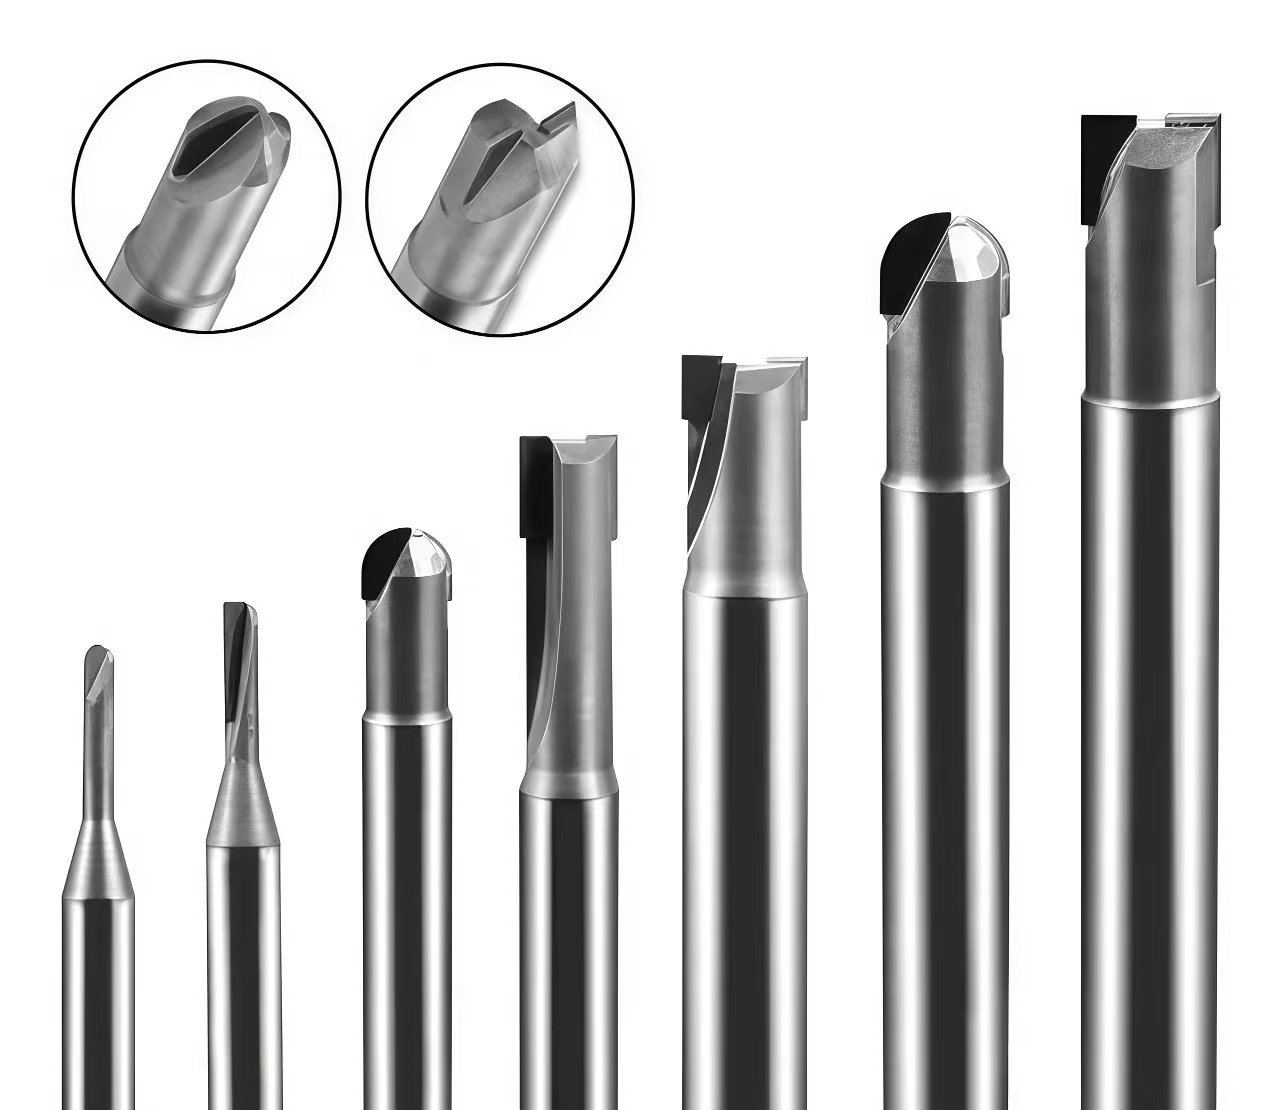
PCD, carbure revêtu de diamant ou carbure non revêtu ?
| Solution de coupe | Quand l’évaluer | Valeur potentielle à mesurer | Limites à confirmer |
|---|---|---|---|
| Carbure non revêtu | Prototype, faible volume, mise au point de géométrie ou essai diagnostic après sécurisation du procédé. | Coût initial plus faible et liberté de géométrie pour un outil monobloc. | L’abrasion peut modifier rapidement l’arête ; compter les caractéristiques conformes et suivre l’usure. |
| Carbure revêtu de diamant | Petit diamètre ou forme monobloc complexe nécessitant un revêtement diamant à évaluer selon le procédé de dépôt et la préparation d’arête. | Conserver une géométrie continue de carbure avec un revêtement diamant distinct d’un segment PCD. | Adhérence et intégrité du revêtement, arrondi d’arête, usure locale, réparation et compatibilité de l’empilage. |
| PCD | Production répétitive où l’abrasion domine un procédé contrôlé et où les changements ou la dérive qualité ont un coût mesurable. | Résistance à l’usure et arête définie pour certaines constructions de perçage ou de détourage. | Architecture des segments et brasures, géométrie réalisable, coupe interrompue, remise en état et compatibilité de chaque couche. |
Comparez des systèmes complets : géométrie, préparation d’arête, état du revêtement ou du segment PCD, rigidité du corps, porte-outil, aspiration ou lubrification, méthode de contrôle et possibilités de réaffûtage ou de remise en état. Une différence de résultat ne doit pas être attribuée au seul PCD lorsque plusieurs variables ont changé.
À enregistrer
Prix et remises en état de l’outil, temps et fréquence des changements, temps d’arrêt, contrôles, rebut et retouche.
À comparer
Nombre de trous ou de pièces conformes, ou longueur détourée conforme, selon une même règle d’acceptation. Convertissez les temps avec les taux documentés du site.
Une meilleure tenue de l’arête n’améliore pas l’économie si elle augmente le délaminage, le rebut ou la charge d’inspection. Il n’existe donc pas de seuil universel de volume à partir duquel le PCD devient rentable.
Quand le PCD doit entrer dans la présélection — et quand il ne doit pas être le premier correctif
Conditions favorables à un essai PCD
- Pour un nouveau projet, matériau, opération, géométrie, critères du plan et volume prévu sont définis.
- Pour un procédé existant, le défaut est nommé, localisé et mesuré.
- L’abrasion est attendue d’après le matériau ou observée par un suivi de l’arête.
- Machine, porte-outil, faux-rond, bridage et appuis sont maîtrisés.
- Résine, stratification, épaisseur et direction de coupe sont connues.
- L’ordre et l’épaisseur de toutes les couches sont connus pour un empilage.
- Le volume permet de comparer trous, pièces ou longueur conformes.
- La géométrie demandée est réalisable et contrôlable en construction PCD.
Situations à corriger avant le PCD
- Bridage ou appuis inadaptés à l’opération ; pour un perçage débouchant, sortie non maîtrisée sans solution alternative évaluée.
- Vibration, porte-à-faux ou état broche/porte-outil non maîtrisé.
- Stratification, résine, épaisseur ou orientation des fibres inconnue.
- Délaminage dès le premier trou sans analyse de la pointe et de la poussée.
- Pause, frottement ou arrêt au contact non contrôlé.
- Aspiration ou évacuation insuffisante.
- Séquence d’empilage incomplète.
- Absence de définition d’une caractéristique conforme et d’un critère de changement.
- Couche de titane ou ferreuse non revue séparément.
Ces situations ne prouvent pas que le PCD est inadapté. Elles indiquent qu’un essai mélangerait l’effet du matériau d’arête avec des variables de procédé non résolues. Stabilisez ou documentez d’abord la limite concernée.
Évaluer un empilage CFRP/métal à l’entrée, à l’interface et à la sortie
Face d’entrée
Indiquez la première matière rencontrée. En entrée CFRP, observez délaminage, fibres et charge de pointe. En entrée métal, observez bavure, forme des copeaux et trajet de ces copeaux vers la couche composite.
Interface
À l’interface, efforts, chaleur et évacuation changent. Vérifiez serrage entre couches, jeu éventuel, accumulation de poussières ou copeaux, adhésifs, protections et variations d’épaisseur.
Face de sortie
La sortie CFRP met l’accent sur appui, épaisseur résiduelle, poussée et délaminage. Une sortie aluminium peut privilégier bavure et maculage. Titane ou acier imposent une analyse distincte de compatibilité et de chaleur.
La couche la plus contraignante ou l’interface peut déterminer le système d’outil. Si les besoins des couches sont incompatibles, un outil étagé, une construction segmentée ou des opérations séparées peuvent être plus faciles à valider qu’une seule arête traversant tout l’empilage.
Construire un essai mesuré avant la mise en production
L’essai doit répondre à une question définie : un système d’outil identifié conserve-t-il les caractéristiques acceptables pendant une quantité donnée, dans des conditions enregistrées ? Une démonstration courte sans critère d’acceptation ne suffit pas.
Enregistrer la référence
Outil actuel, géométrie, révision, état d’arête, photos des défauts, numéro de trou ou longueur où la dérive commence.
Figer le système
Stratifié ou empilage, machine, porte-outil, faux-rond, porte-à-faux, bridage, appuis, aspiration et méthode de coupe.
Définir les critères
Délaminage, fibres, paroi ou chant, résine, dimensions du plan, bavure des couches métalliques, état de l’arête et fréquence de contrôle.
Fixer l’arrêt
Arrêter si dommage, mesure, intégrité du revêtement/PCD, sécurité poussières ou condition d’interface sort de la limite approuvée.
Changer une décision à la fois
Évitez de modifier simultanément matériau d’outil, géométrie, appui, paramètres et aspiration. Si le PCD impose une géométrie différente, comparez deux systèmes définis et consignez chaque différence.
Mesurer avec la méthode du plan
Indiquez instrument, étalon visuel éventuel, intervalle d’échantillonnage et règle d’acceptation. « Chant propre » ou « foret usé » ne sont pas des critères suffisants sans référence approuvée.
Quelles données HC doit-il recevoir pour étudier un outil CFRP ?
Nécessaire pour démarrer
- plan ou croquis de la caractéristique ;
- opération : perçage, détourage, fraisage, fraisurage, alésage ou combinaison définie ;
- description du CFRP ou de l’empilage ;
- faces d’entrée et de sortie ;
- pour un procédé existant, photos du défaut avec emplacement identifié ;
- machine, porte-outil et volume approximatif.
Utile pour la revue technique
- système de résine, stratification et orientation des fibres ;
- épaisseur du stratifié et ordre/épaisseur de chaque couche ;
- porte-à-faux et faux-rond mesuré ;
- bridage et appui en sortie ;
- méthode de contrôle et critères d’acceptation ;
- aspiration, coupe à sec, MQL ou lubrification ;
- outil actuel, paramètres, critère de changement et remise en état attendue.
Faire étudier mon usinage CFRP
Transmettez votre plan et les informations disponibles sur le matériau et l’opération. Pour un procédé existant, joignez les défauts observés. HC indiquera les données complémentaires nécessaires à l’étude et les systèmes d’outils à comparer.
Faire étudier mon usinage CFRPProduits et étude sur plan
Les pages produits présentent les familles possibles, sans garantir leur transfert direct à votre stratifié ou empilage.
Questions sur le PCD et l’usinage du CFRP
Le PCD est-il toujours le meilleur choix pour le CFRP ?
Non. Il peut être présélectionné pour une nouvelle application abrasive ou pour améliorer un procédé existant. Il ne compense pas un bridage instable, une mauvaise direction d’effort, une sortie de perçage non maîtrisée ou un empilage inconnu.
Quelle différence entre PCD et carbure revêtu de diamant pour le CFRP ?
Le PCD utilise un élément coupant en diamant polycristallin intégré à une construction d’outil. Le carbure revêtu de diamant conserve un corps et une géométrie monobloc en carbure avec un revêtement distinct. Comparez diamètre, géométrie, état d’arête, intégrité du revêtement ou du segment, empilage, réparation et coût par caractéristique conforme.
Le PCD empêche-t-il le délaminage ?
Pas à lui seul. Le maintien de l’arête peut limiter une dérive liée à l’usure, mais le délaminage dépend aussi de la géométrie, de la poussée, de l’orientation des fibres, de l’état du stratifié et des appuis d’entrée et de sortie.
Un même outil peut-il percer du CFRP et de l’aluminium ou du titane ?
Une solution spécifique d’empilage peut parfois être étudiée, mais l’ordre, l’épaisseur et les critères d’acceptation de chaque couche doivent être connus. CFRP/aluminium et aluminium/CFRP ne sont pas la même séquence. Toute couche de titane ou ferreuse exige une revue indépendante.
Peut-on choisir un outil PCD pour une nouvelle pièce en CFRP ?
Oui, comme candidat à un essai. Il faut définir le stratifié ou l’empilage, l’opération, la géométrie, les critères du plan, la machine, le montage et le volume prévu. La présélection ne remplace pas la validation sur pièce.
Quand un outil PCD devient-il économiquement intéressant ?
Quand le coût total par trou, pièce ou longueur conforme est favorable après prise en compte de l’outil, des remises en état, des changements, des arrêts, du contrôle et du rebut. Aucun seuil de quantité ne s’applique à toutes les opérations.
Faut-il le même outil pour percer et détourer le CFRP ?
Pas nécessairement. Le perçage engage une pointe et impose un contrôle distinct de l’entrée et de la sortie ; le détourage sollicite une arête latérale et les deux chants. La géométrie, le sens des efforts et le montage doivent être choisis pour chaque opération.
Quelles informations faut-il fournir avant de proposer des paramètres de coupe ?
Au minimum : opération, construction et diamètre de l’outil, engagement, résine/stratification/épaisseur, ordre de l’empilage, machine, porte-outil, faux-rond, porte-à-faux, appuis, aspiration ou lubrification, défauts actuels et plan de validation. Sans ces données, des valeurs universelles seraient trompeuses.
Références utilisées pour cadrer le diagnostic
- Machining of Fibre Reinforced Plastic Composite Materials, A. Caggiano, 2018 : revue des mécanismes, dommages, usure et familles de matériaux d’outil pour les composites à fibres.
- Mechanical model for predicting thrust force with tool wear effects in drilling of unidirectional CFRP, 2021 : portée limitée au perçage du CFRP unidirectionnel étudié ; ne vaut pas pour tous les stratifiés ni toutes les opérations.
- INRS — Fibres autres que l’amiante, fibres inorganiques : l’usinage de composites à fibres de carbone peut générer des fibres et des poussières ; la prévention relève de l’évaluation du poste.
- Sandvik Coromant — fraises pour composites : exemples de géométries dentées, à compression et à faible hélice selon l’opération.
- Étude de perçage CFRP/titane avec foret carbure revêtu AlTiN : elle établit que l’empilage constitue un problème distinct, mais ne démontre pas la performance d’un outil PCD dans le titane.
- Étude sur les matériaux d’outils superdurs en usinage de matériaux à base de fer : source de mécanismes à examiner, sans validation d’un empilage CFRP/acier par HC.
Portée : ces sources soutiennent les mécanismes et la méthode de décision. Elles ne valident pas un outil HC, une durée de vie, une tolérance ou des paramètres sur une application non testée. Volume de recherche exact et difficulté KD : N/A.