
Carter aluminium : valider perçage et alésage
Pour un carter aluminium, validez d’abord la fonction de chaque trou (fixation, positionnement, fonction), puis reliez brut / bridage / séquence, séparez défaut matière et défaut procédé, et ne publiez que des résultats avec leurs limites. Ce guide convertit une exigence de qualité de trous en ordre d’usinage et d’acceptation — sans cas client inventé ni performances non vérifiées.
La réponse en bref
Sans plan, alliage / lot de fonderie, schéma de bridage et moyens de mesure définis, on ne peut que lister les données à réunir — pas « valider » une gamme. Avec ces entrées, classez les trous, construisez la séquence perçage → (semi-)finition → alésage si exigé, et ne libérez la série qu’avec des mesures qui séparent matière et procédé.
Point de contrôle : aucun résultat chiffré HC n’est publié ici. Les exemples sont des exemples illustratifs (mention : exemple illustratif). Capacité / essais HC spécifiques carter : à confirmer dossier par dossier.

Quels trous de fixation, positionnement et fonction ?
Classez chaque caractéristique avant de choisir un outil. Une même « série de trous » sur le plan peut mélanger des fonctions incompatibles avec une seule gamme.
| Fonction du trou | Exigences typiques à noter | Lecture outil / mesure (principe) |
|---|---|---|
| Fixation | Ø, profondeur, filetage éventuel, position relative, accès clé | Foret (évent. taraud / fraise filet) ; contrôle Ø / position ; étanchéité rarement critique |
| Positionnement | Position, coaxialité / perpendicularité, jeu pion, état d’entrée | Avant-trou stable + finition si besoin ; mesure position / forme avant libération |
| Fonction (portée, fluide, alésage) | Tolérance serrée, circularité / cylindricité, Ra, étanchéité | Séquence perçage → semi-finition → alésoir (PCD ou carbure selon matière / Si) ; métrologie adaptée |
Limite : le tableau est une grille de lecture, pas une spécification client. Pour PCD vs carbure sur alésage aluminium, voir Alésoir PCD ou carbure : quels critères de choix ?.
Comment relier brut, bridage et séquence d’usinage ?
Brut et alliage
Relevez nuance, procédé de fonderie, surépaisseurs, peau, porosités connues et lot. Un brut variable change l’entrée et la quantité de matière — pas seulement « l’outil ».
Bridage et références
Les faces et alésages fonctionnels doivent partager un schéma de références cohérent. Un bridage qui déforme une paroi mince crée des défauts que l’alésoir ne « répare » pas.
Séquence
Perçage (avant-trou) → semi-finition si besoin → alésage / autre finition si le plan l’exige. Planifiez l’évacuation des copeaux dans les cavités du carter.
Arrêt process
Si la cause root est matière (porosité) ou bridage, corrigez d’abord — ne multipliez pas les changements d’outil.
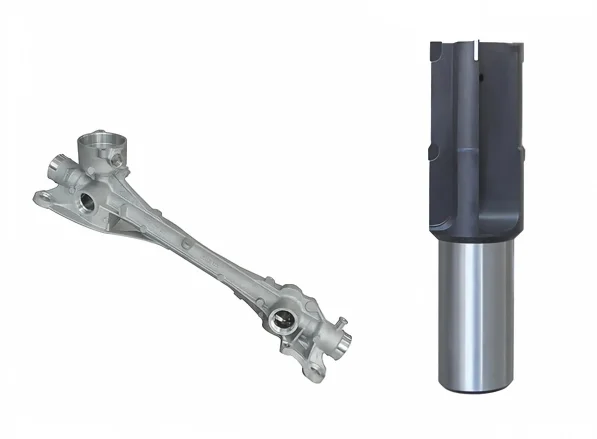
Exemple illustratif : un atelier qui change d’alésoir parce que le Ø dérive, sans vérifier le lot de fonderie ni le faux-rond broche, mélange souvent défaut matière et défaut procédé. Remplacez les symboles par vos mesures avant toute conclusion.
Quelles mesures séparent défaut matière et défaut procédé ?
Libérer une gamme exige de pouvoir dire où agit la cause. Échantillonnez plusieurs bruts et gardez une pièce témoin.
| Observation | Lecture plutôt matière | Lecture plutôt procédé / outil | Action |
|---|---|---|---|
| Défaut local répété sur même zone brut | Porosité / peau / inclusion sur lot | Peu probable si montage stable | Tracer lot fonderie ; ne pas « pousser » l’outil |
| Dérive Ø / forme après N pièces, bruts OK | Faible si lots homogènes | Usure outil, faux-rond, arrosage, surépaisseur | Contrôler outil / montage ; un seul facteur par essai |
| Écart position sans écart Ø | Références brut | Bridage / trajectoire / reprise | Revérifier schéma de références |
Changez une seule variable par essai. Documentez machine, porte-outil, arrosage, et critères d’acceptation écrits.
Quels résultats peuvent être publiés avec leurs limites ?
Sur cette page : aucun résultat série HC chiffré n’est publié, faute d’enregistrement carter anonymisé vérifié. Ce qui peut être publié ailleurs, dossier par dossier :
- conditions d’essai (matière, machine, outil, mesures) + limites de validité ;
- mesures brutes (pas seulement « OK ») ;
- ce qui n’a pas été testé (autres alliages, autres bridages).
Interdit ici : inventer un cas client, une vie outil %, un gain cycle, ou un prix. Schema : WebPage + fil d’Ariane uniquement (pas d’Article sans cas vérifié).
Checklist avant sélection ou essai
Pièce et résultat
- Plan, indice, fonction de chaque trou
- Alliage, lot fonderie, état peau
- Dimensions, tolérances, surface, étanchéité
- Volume / fréquence (contexte, pas un prix)
Machine et procédé
- Machine, broche, porte-outil, faux-rond
- Arrosage, filtration, évacuation cavités
- Séquence et surépaisseur avant alésage
- Méthode de mesure et critères d’acceptation
Questions fréquentes
Carter aluminium : valider perçage et alésage — par où commencer ?
Classez les trous par fonction, reliez brut / bridage / séquence, définissez les mesures qui séparent matière et procédé, puis n’autorisez la série qu’avec des critères écrits. Sans ces entrées, listez d’abord les données manquantes.
Quelles données faut-il envoyer à HC ?
Plan et indice, alliage / lot si connu, machine, porte-outil, arrosage, fonctions de trous critiques, tolérances / surface, et problème actuel. Plans selon le circuit confidentialité.
Peut-on publier un résultat d’essai sur cette page ?
Non tant qu’aucun enregistrement carter vérifié et anonymisable n’est joint. Les exemples de cette page sont illustratifs uniquement.
Les valeurs de coupe sont-elles universelles ?
Non. Elles dépendent de l’outil, de la matière, du diamètre, de l’engagement et de la stabilité. Validez sur la machine réelle.
Comment éviter de modifier plusieurs causes à la fois ?
Conservez une pièce témoin, notez les mesures et changez une seule variable par essai.
Sources techniques et ressources associées
Sources consultées pour la rédaction / mise à jour du 31 octobre 2026. Les indications des fabricants et éditeurs restent propres à leurs publications et ne constituent pas une preuve de capacité HC. Les schémas HC sont des aides de méthode ; aucun essai HC chiffré sur carter n’est présenté. Part de données numériques substantielles issues de sites d’autorité dans le corps : N/A (cadre de validation sans jeu de mesures publiées). Aucun prix HC n’est publié.
- Connaissances perçage (fabricant) — Cadre application perçage ; hors chiffres HC.
- Connaissances alésage / alésoirs (fabricant) — Rappels alésage et finition d’alésage ; hors prescription HC.
- Usinage de trous — vue d’ensemble (fabricant) — Chaîne perçage / alésage ; contexte méthode, pas un résultat carter.
- Matériaux non ferreux / aluminium (fabricant) — Comportement matière non ferreux en coupe ; hors alliage client.
- Usinage de l’aluminium — notes fabricant — Points d’attention aluminium (outil, stratégie) ; hors chiffres HC.
- Applications automobile — usinage de précision (fabricant) — Contexte applications auto / boîtiers ; non un cas HC.
- Palpage machine — contrôle sur machine-outil — Cadre métrologie process / contrôle dimensionnel ; ne prouve pas l’équipement HC.
Faire étudier la gamme d’un carter avec HC
Envoyez le plan, la matière et les conditions machine. HC indiquera les informations manquantes et la famille d’outil à évaluer — sans prix public sur cette page.
Faire étudier la gamme d’un carter