
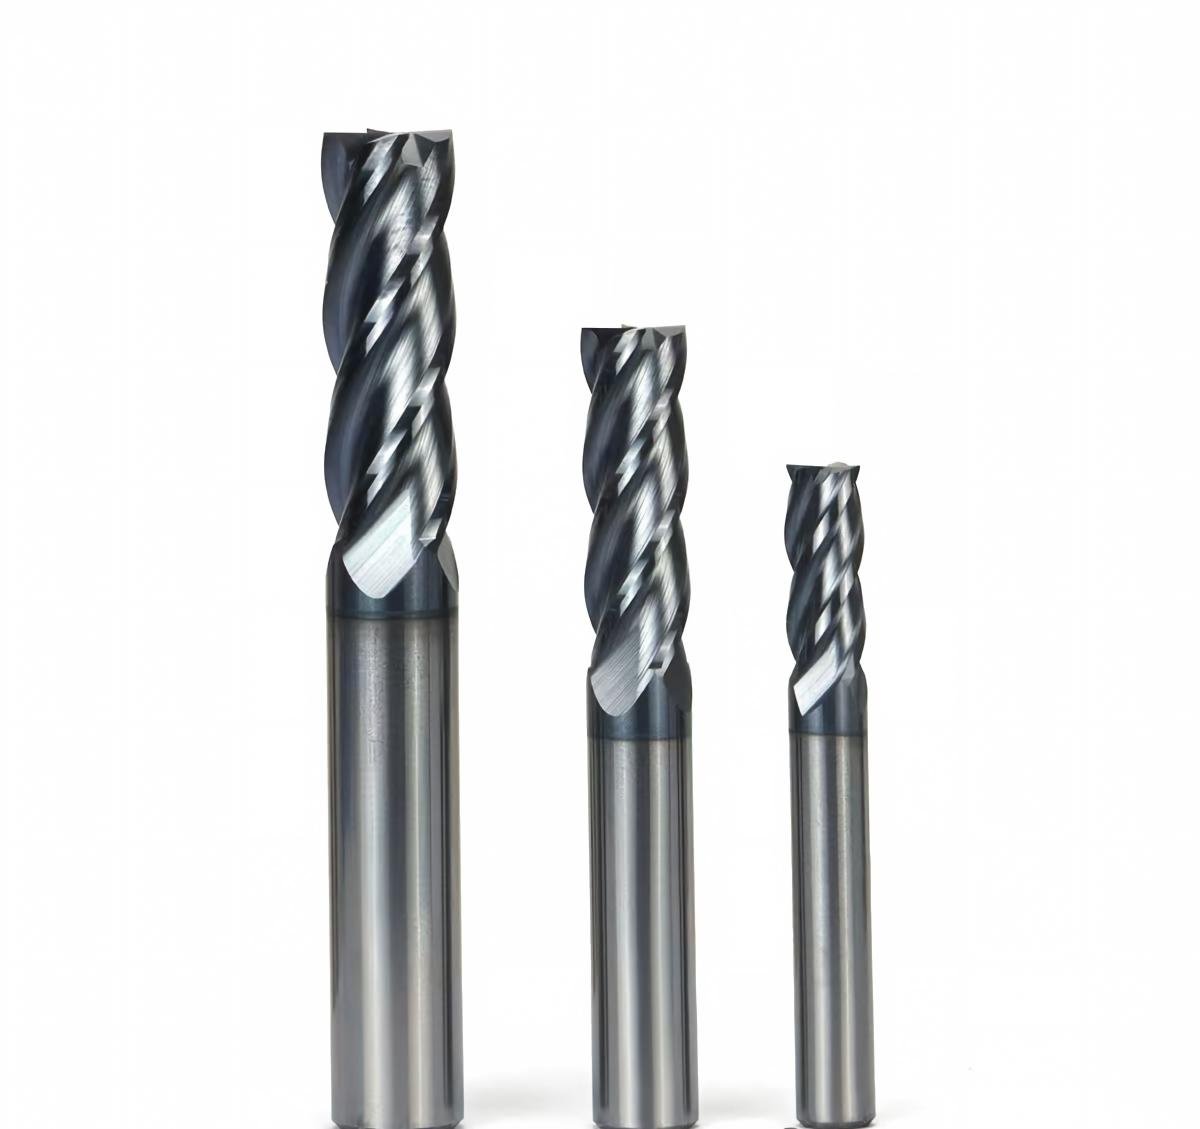
Fraises carbure monobloc pour fraisage CNC
Choisissez la forme du bout, le nombre de dents, l’hélice, la longueur coupante et le revêtement à partir de l’opération, de la matière, de l’engagement et du montage réel. HC étudie les configurations standard et les fraises spéciales sur plan.
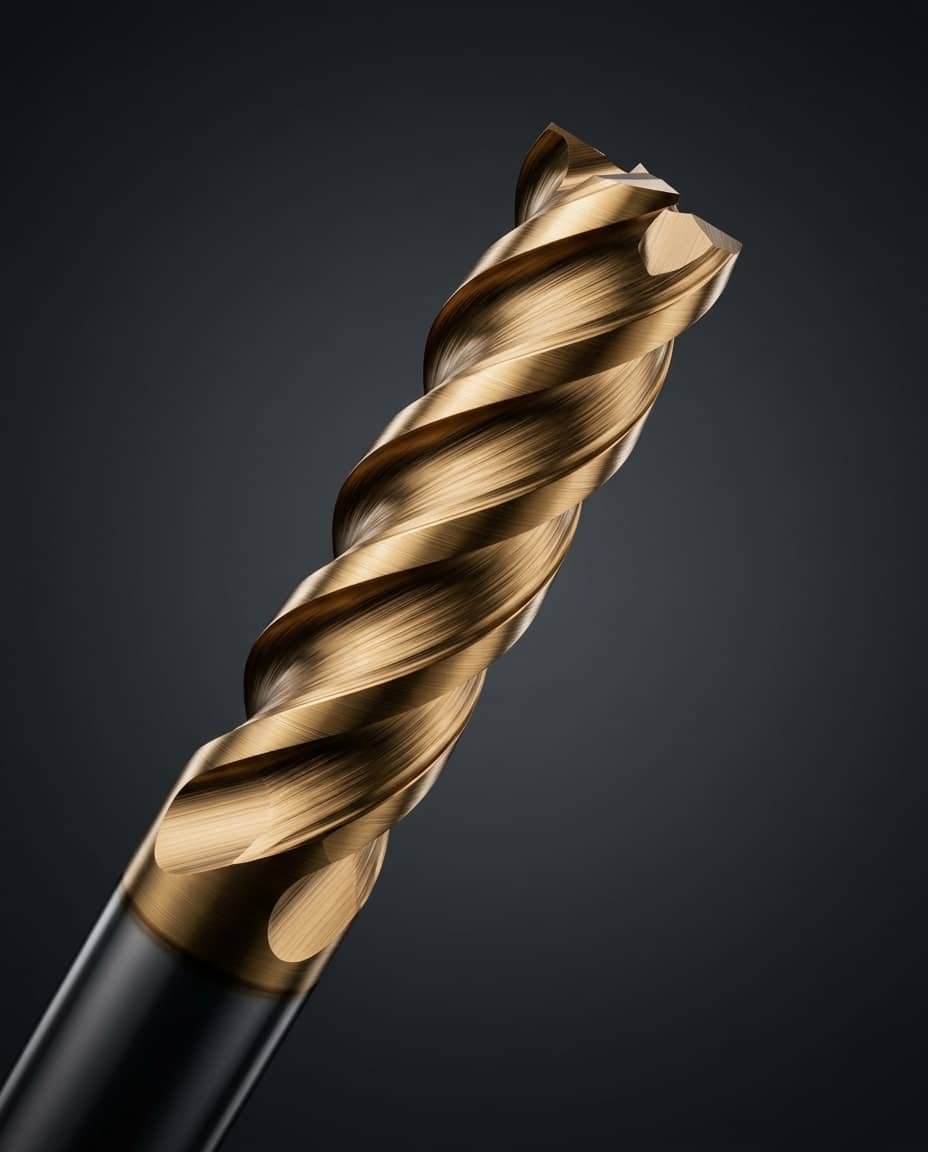
Configurations standard disponibles et adaptations sur plan
Commencez par la famille qui décrit la surface et l’accès. La disponibilité dimensionnelle, la matière cible et la référence exacte restent à confirmer dans la gamme HC en vigueur.
Bout plat
Pour fonds, épaulements, rainures et contours lorsque la géométrie frontale et la capacité d’entrée conviennent au parcours.
Voir les fraises à bout platBout torique
Pour fonds, parois et raccords avec un rayon de coin défini séparément du rayon intérieur de la poche.
Voir les fraises toriquesBout hémisphérique
Pour surfaces 3D, avec sélection par rayon, diamètre effectif, pente, pas latéral et portée.
Voir les fraises hémisphériquesCol long
Pour zones profondes lorsque le col, le corps, le porte-outil et la déflexion ont été vérifiés.
Voir les versions à col longMicrofraisage
Pour petits détails avec contrôle renforcé du faux-rond, du serrage, de l’entrée et de l’usure.
Voir les microfraisesAluminium et non-ferreux
Pour géométries orientées évacuation, coupe franche et maîtrise de l’adhérence dans les matières compatibles.
Voir les fraises pour aluminiumEntrée axiale : une géométrie visuellement centrée ne prouve pas qu’une fraise accepte la plongée verticale. Confirmez la coupe au centre et utilisez la stratégie d’entrée autorisée pour la référence : rampe, hélice, pré-trou ou autre parcours validé.
Choisir la forme selon l’opération, pas seulement selon le diamètre
Une fraise du bon diamètre peut rester inadaptée si la forme du bout, l’espace copeaux ou la longueur utile ne correspondent pas au parcours. Commencez par la surface à générer et la part de l’outil engagée dans la matière.
| Opération dominante | Configuration à étudier | Point de contrôle |
|---|---|---|
| Rainurage pleine largeur | Bout plat, espace copeaux suffisant, coupe au centre si plongée | Entrée, profondeur, volume de copeaux et arrosage |
| Contournage ou épaulement | Bout plat ou torique selon le rayon demandé | Engagement radial, rigidité et angle intérieur de la pièce |
| Poche et ébauche | Géométrie favorisant l’évacuation et la stratégie programmée | Largeur/profondeur de passe, entrée et recoupe des copeaux |
| Finition 3D | Hémisphérique ou torique selon la forme et la hauteur de crête | Faux-rond assemblé, pas latéral et état de surface mesuré |
| Paroi ou accès profond | Col long ou longueur spéciale seulement si l’accès l’impose | Porte-à-faux, flexion, collision et stabilité du montage |
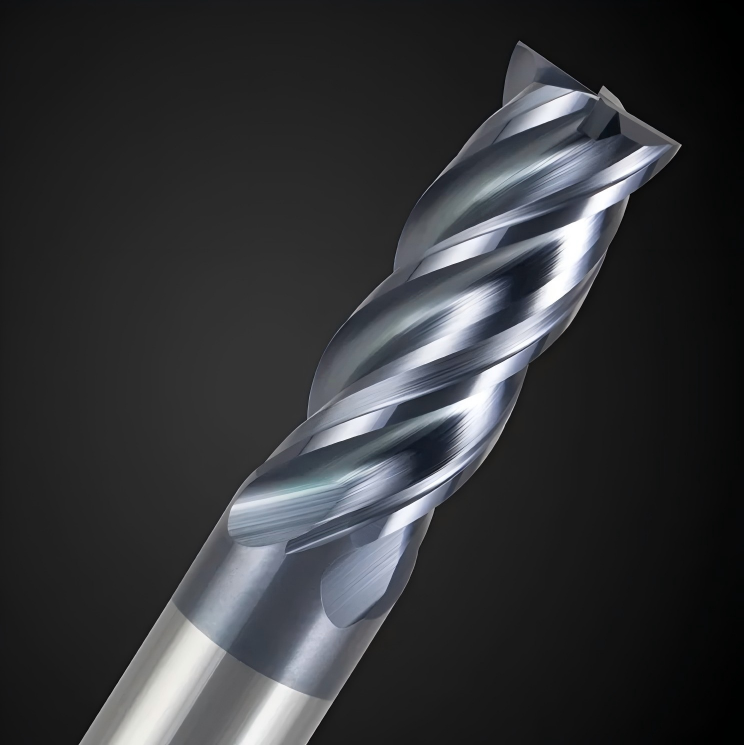
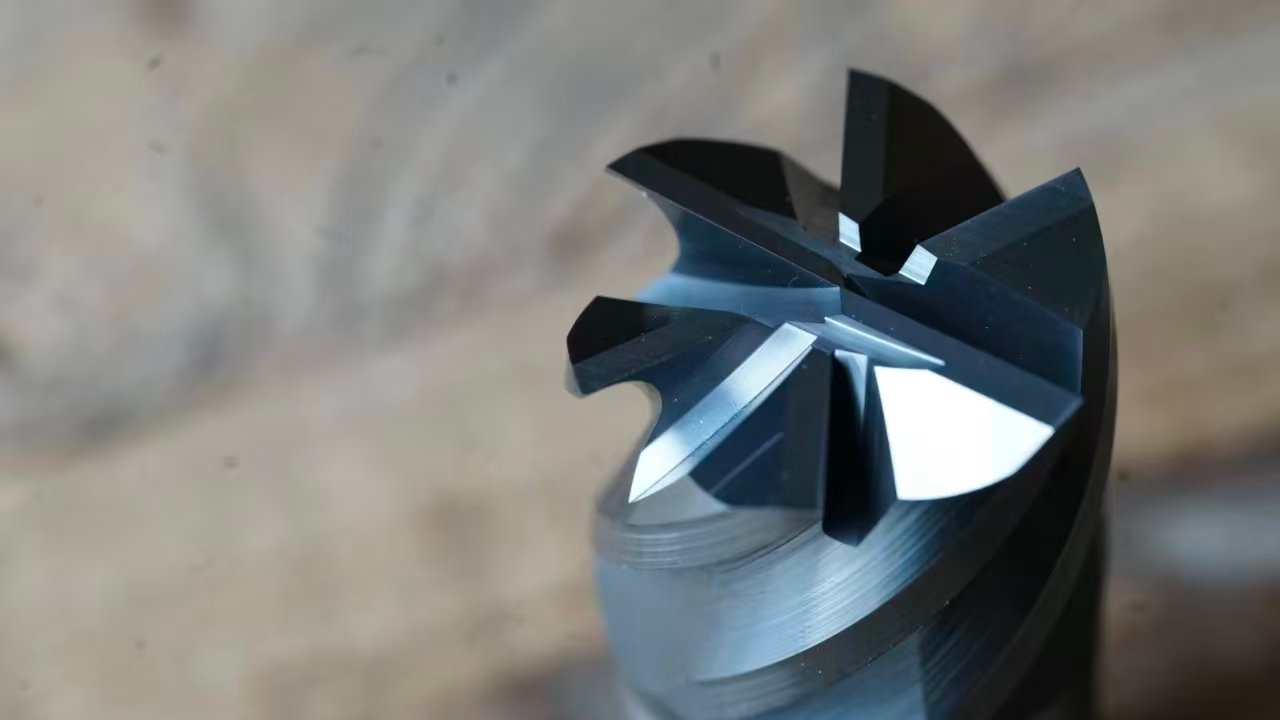
Équilibrer rigidité, charge par dent et évacuation des copeaux
Le nombre de dents n’est pas un classement de qualité. À diamètre et architecture comparables, moins de dents laisse généralement davantage de volume aux copeaux ; davantage de dents peut répartir la coupe lors d’un engagement radial limité. L’hélice et le pas influencent l’entrée en coupe, les efforts axiaux et la sensibilité aux vibrations.
Peu de dents
À étudier lorsque les copeaux sont volumineux, la rainure est engagée ou la matière tend à coller. Vérifier la rigidité de chaque arête et la charge réelle.
Davantage de dents
Peut convenir à la finition ou au contournage à engagement réduit. Vérifier que chaque dent coupe réellement malgré le faux-rond.
À ne pas oublier : le porte-outil, le serrage, le dépassement et le faux-rond assemblé peuvent annuler l’avantage d’une géométrie bien choisie.
Adapter substrat, préparation d’arête et revêtement à la matière
« Carbure monobloc » décrit la construction de l’outil, pas une application universelle. La nuance exacte, son état, la présence de peau ou d’interruptions et le mode d’arrosage changent la géométrie et la protection de surface à retenir.
Aciers et fontes
Précisez la nuance, la dureté et la continuité de coupe. La tenue d’arête, la chaleur et l’abrasion ne se gèrent pas de la même manière.
Inox, titane et alliages réfractaires
Indiquez l’écrouissage, la puissance disponible, la stratégie et l’arrosage ; une arête trop fragile ou un frottement excessif peut accélérer l’usure.
Aluminium et non-ferreux
La géométrie doit limiter l’adhésion et préserver l’espace copeaux. Consultez la page dédiée pour l’alliage et l’opération.
Graphite et composites
L’abrasion, la poussière, les fibres et la qualité de rive imposent une étude spécifique du substrat, du revêtement et de l’aspiration.
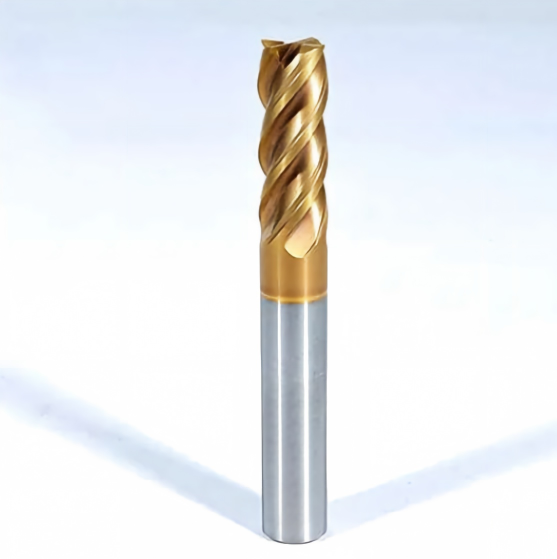
Dimensions à confirmer avant sélection ou fabrication
HC compare d’abord la géométrie de la pièce au montage disponible. Une longueur coupante excessive et un col inutilement long augmentent la flexion sans créer de valeur.
Standard, adaptation ou fraise spéciale
Une référence standard convient lorsque forme, dimensions et domaine matière correspondent au besoin. Une adaptation peut porter sur la longueur, le rayon, le chanfrein ou le revêtement. Une fraise spéciale se justifie lorsque le profil, plusieurs niveaux ou la chaîne de cotes doivent être intégrés au dessin de l’outil.
Diagnostiquer le montage et la coupe avant de changer de fraise
Une casse ou un mauvais état de surface ne prouve pas, à lui seul, que la nuance de carbure est incorrecte. Relevez le moment d’apparition du défaut et contrôlez les causes dans un ordre reproductible.
Vibrations
Mesurer le faux-rond assemblé, réduire le porte-à-faux si possible, contrôler le serrage, la rigidité et l’engagement.
Copeaux collés
Vérifier la matière exacte, l’arête, l’espace copeaux, la lubrification et la recoupe avant de modifier plusieurs paramètres.
Écaillage ou casse
Rechercher collision, surcharge à l’entrée, accumulation de copeaux, faux-rond et transitions de trajectoire.
Bavure ou état irrégulier
Contrôler l’usure, la sortie de coupe, le serrage de la pièce, la déflexion et la méthode de mesure.
Limite : une nouvelle fraise ne corrige pas un porte-outil endommagé, une pièce instable, une collision programmée ou une évacuation impossible.
Valider la fraise sur la machine réelle
État initial
Noter outil, pièce, machine, porte-outil, faux-rond, trajectoire et arrosage.
Critères
Définir dimensions, surface, bavure, temps ou limite d’usure avec la méthode de contrôle.
Essai
Modifier une seule variable utile à la fois et conserver une pièce témoin.
Décision
Comparer les pièces acceptées et l’usure dans la fenêtre testée, sans généraliser hors contexte.
Questions fréquentes sur les fraises carbure monobloc
Quelle différence entre une fraise à bout plat, torique et hémisphérique ?
Le bout plat génère fonds, rainures et épaulements ; le bout torique ajoute un rayon d’angle ; le bout hémisphérique suit les surfaces 3D. La pièce, le rayon demandé et la trajectoire déterminent le choix.
Combien de dents faut-il choisir ?
Il n’existe pas de nombre universel. Le choix dépend du volume de copeaux, de l’engagement, de la matière, de la rigidité et de la finition. Une rainure pleine largeur demande souvent plus d’espace copeaux qu’un contournage léger.
Une fraise longue permet-elle toujours d’usiner plus profond ?
Elle peut donner l’accès nécessaire, mais augmente aussi le porte-à-faux et la flexion. Utilisez seulement la longueur utile requise et vérifiez le montage ainsi que les collisions.
Comment choisir le revêtement ?
Le revêtement se choisit avec la matière, la chaleur, l’abrasion, l’arête et l’arrosage. Sa couleur commerciale ne suffit pas ; demandez sa désignation et son domaine d’emploi.
Quelles informations envoyer pour une fraise sur mesure ?
Joignez le plan et sa révision, la matière, l’opération, les dimensions de l’outil, la machine, le porte-outil, l’arrosage, le volume, le problème actuel et les critères d’acceptation.
Faire étudier votre fraise carbure monobloc par HC
Envoyez la pièce et les conditions réelles. HC vous indiquera les données manquantes avant de comparer une référence standard, une adaptation ou une conception spéciale.
Demander une revue technique- Plan et matière exacte
- Opération et engagement
- Machine, porte-outil et arrosage
- Volume et critère d’acceptation