
Choisir un alésoir ou un outil d’alésage de précision
Un alésoir finit un avant-trou avec une surépaisseur limitée et régulière. Une tête à aléser permet un réglage et une correction plus ajustables lorsque le diamètre, la position ou la géométrie dépassent ce que l’alésoir peut normalement reprendre.
Exigences du plan et trou initial
La sélection commence par la caractéristique réellement fonctionnelle et par l’état mesuré du trou avant finition. Un diamètre nominal seul ne permet pas de choisir l’outil ni de fixer la surépaisseur.
Caractéristiques du trou à vérifier
- Séparer diamètre, tolérance, circularité, cylindricité, rectitude, position et texture de surface.
- Identifier le repère, la profondeur, le type traversant ou borgne, les épaulements et le chanfrein d’entrée.
- Vérifier la matière, sa nuance, son état, les parois minces et les zones de déformation possibles.
- Ne pas demander à l’alésoir de corriger une erreur importante de position ou un avant-trou instable.
Mesures de l’avant-trou à fournir
- Diamètre réel et dispersion, mesurés à l’entrée, au milieu et à la sortie si accessible.
- Procédé précédent, outil employé, surépaisseur restante et éventuelle conicité.
- Position par rapport au repère, faux-rond, défauts de surface et bavures observées.
- Plan avec indice, méthode de mesure, taille de lot et pièces témoins disponibles.
Alésoir ou tête à aléser
Le choix dépend de la correction attendue, de la stabilité de l’avant-trou, du réglage nécessaire et du volume. Il ne s’agit pas de désigner un outil universel, mais de choisir le procédé dont la capacité de correction correspond au défaut à maîtriser.
| Solution | Quand l’étudier | Quand elle n’est pas le premier choix | Données manquantes fréquentes | Validation suivante |
|---|---|---|---|---|
| Alésoir machine | Avant-trou guidant, surépaisseur régulière et production répétitive d’un diamètre défini. | Erreur de position importante, trou dévié, surépaisseur très variable ou réglage fréquent du diamètre. | Diamètre mesuré de l’avant-trou, profondeur, matière, tolérances de forme et faux-rond assemblé. | Contrôler le premier trou puis une courte série aux mêmes emplacements de mesure. |
| Alésoir à arrosage interne | Lorsque l’arrivée du fluide à la coupe et le retour des copeaux doivent être étudiés, notamment en profondeur ou en trou borgne. | Machine sans circuit compatible, filtration non définie ou sortie de copeaux non validée. | Pression et débit disponibles, filtration, orientation des sorties, profondeur et volume de fond. | Observer copeaux, échauffement et surface, puis comparer les mesures entrée–milieu–fond. |
| Alésoir réglable ou expansible | Besoin de compenser dans la plage prévue par la construction de l’outil, après contrôle du montage. | Correction de position, défaut géométrique majeur ou plage de réglage supposée sans fiche confirmée. | Diamètre visé, plage réellement nécessaire, méthode de réglage et instrument de contrôle. | Prérégler hors pièce, mesurer, usiner une pièce et documenter chaque correction. |
| Alésoir modulaire ou indexable | Projet où interface, remplacement de tête ou d’arêtes et répétition de montage apportent un intérêt vérifiable. | Interface machine inconnue, faible rigidité ou absence de procédure de préréglage. | Interface, longueur assemblée, faux-rond, accès, fréquence de remplacement et volume. | Qualifier la répétabilité après remontage avec la même méthode de mesure. |
| Tête ou outil d’alésage | Réglage du diamètre ou correction ajustable de géométrie/position au-delà de la reprise normale d’un alésoir. | Très petite dimension, accès incompatible, machine ou montage insuffisamment rigide. | Course de réglage, interface, portée, puissance, repères du plan et état du trou initial. | Prérégler, faire une passe contrôlée, mesurer, corriger une variable puis recontrôler. |
Critère de décision principal
Utiliser l’alésoir lorsque l’avant-trou est déjà correctement placé et que la finition demande une reprise uniforme. Étudier l’alésage réglable lorsque le procédé doit ajuster davantage le diamètre ou corriger la géométrie sous contrôle machine.
Limites à déclarer avant choix
Ni l’un ni l’autre ne compense automatiquement un bridage déformant, une broche ou un porte-outil avec faux-rond, une collision, une matière inconnue ou une méthode de mesure incapable de séparer diamètre, forme et position.
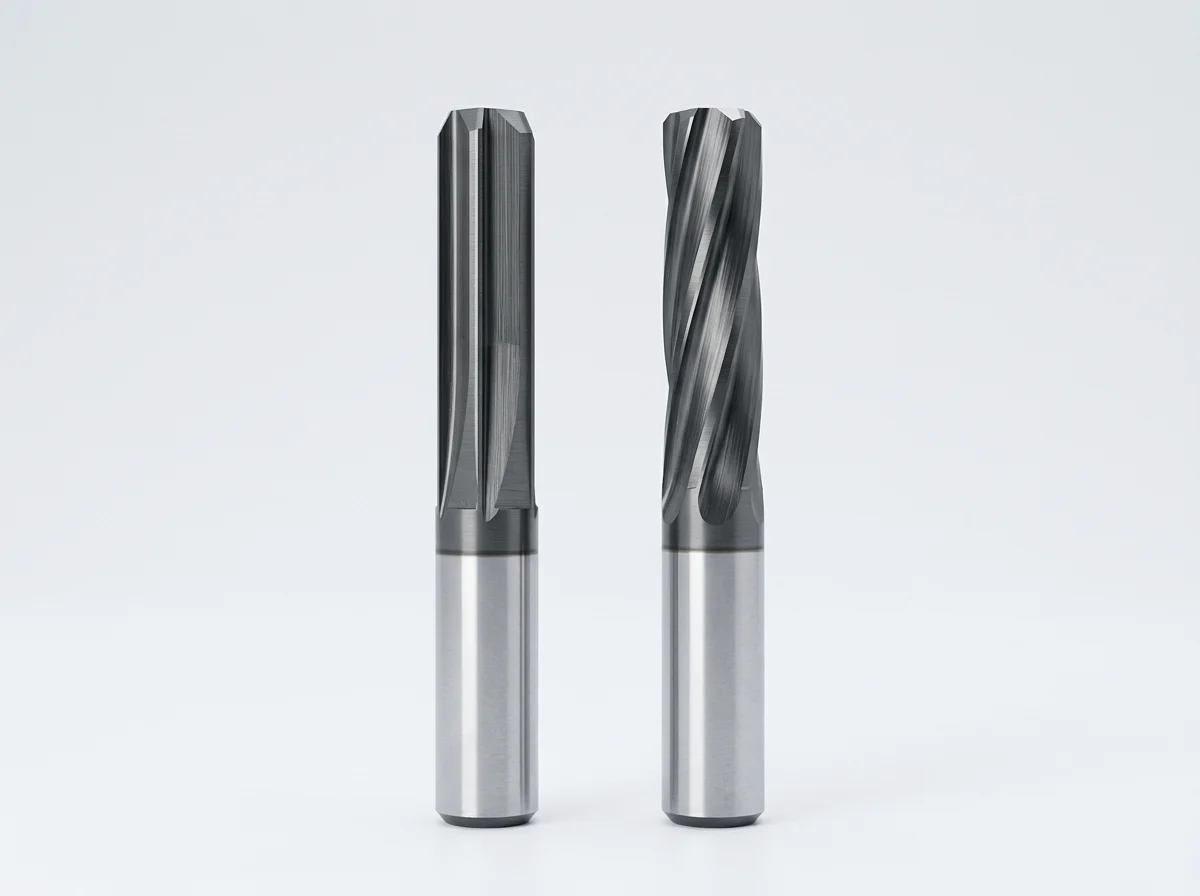
Alésoirs machine
Pour finir un avant-trou préparé, avec géométrie, montage et contrôle à relier à l’application.
Étudier les alésoirs machineArrosage interne
Famille à examiner lorsque l’arrivée du fluide et le retour des copeaux sont déterminants.
Préparer les données d’arrosage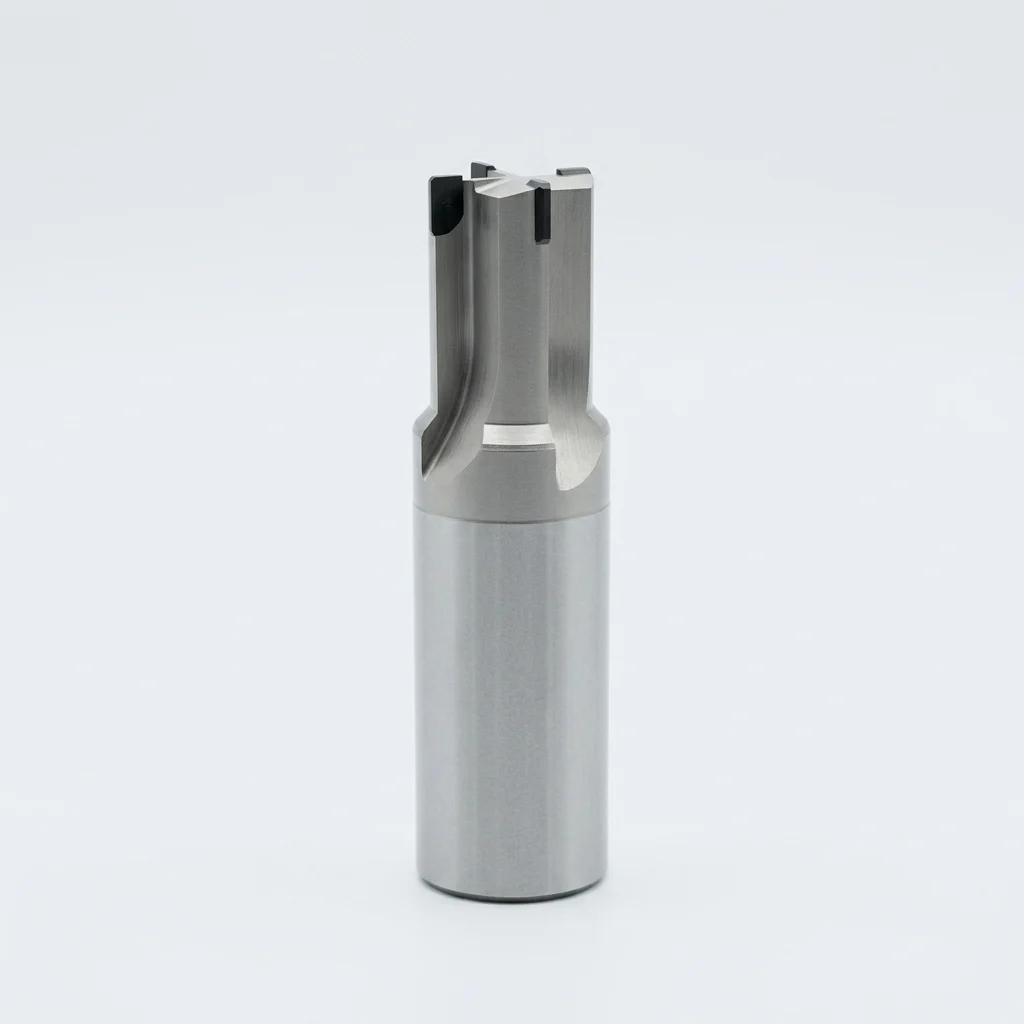
Alésoirs PCD
Pour aluminium et matières non ferreuses ou abrasives compatibles, sur dossier d’application.
Étudier une solution PCD
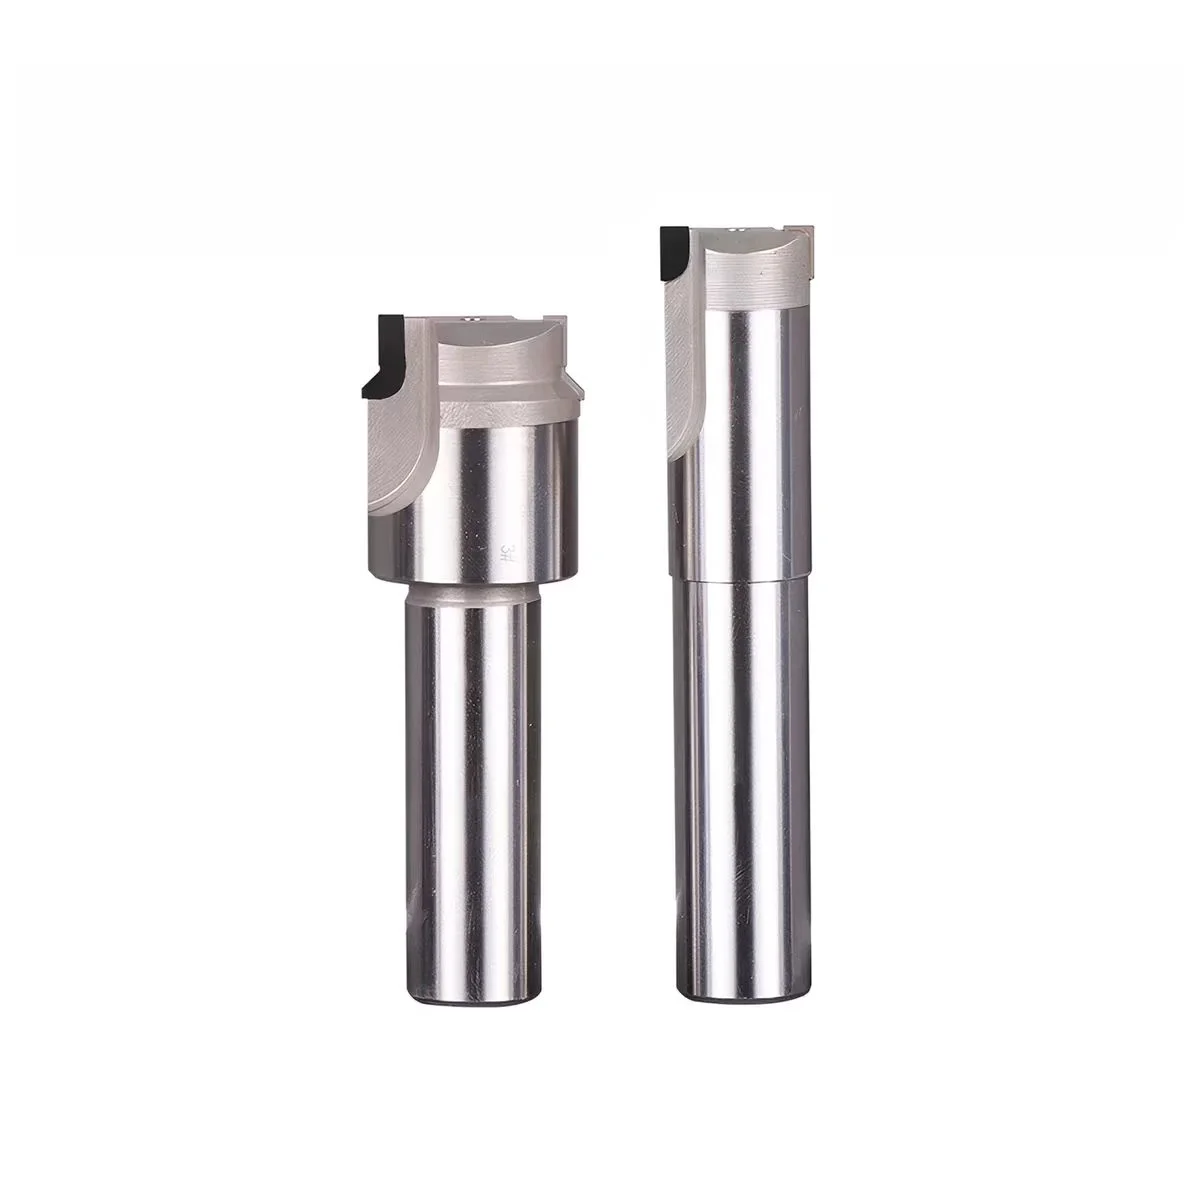
Réglables et expansibles
Pour une compensation prévue par l’outil, sans assimiler réglage de diamètre et correction de position.
Voir les alésoirs réglablesModulaires et indexables
À sélectionner avec l’interface, la longueur assemblée et la procédure de préréglage.
Examiner les constructions modulaires
Outils et têtes d’alésage
Pour une correction ajustable, à confirmer selon l’interface, la portée et la rigidité.
Voir les outils d’alésage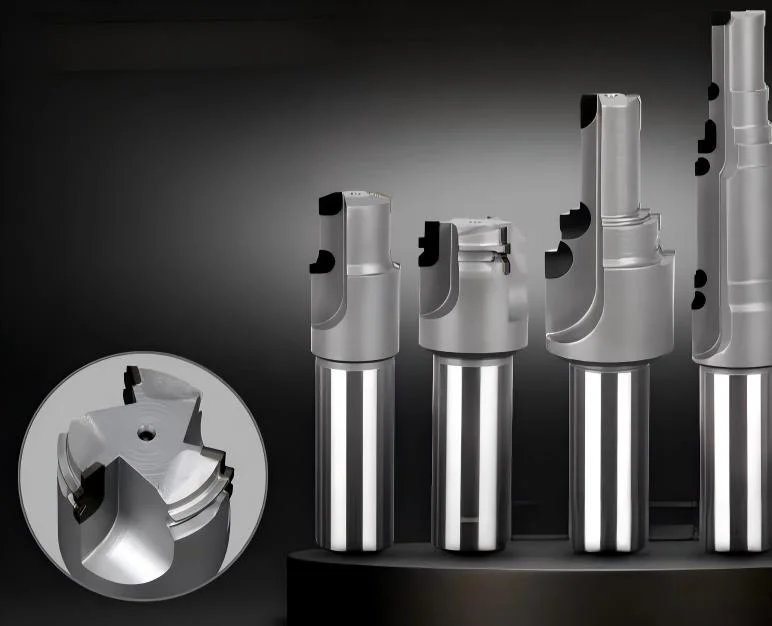
Carbure, PCD et géométries
La matière de coupe ne se choisit pas isolément. Elle se relie à la matière usinée, à l’abrasivité, aux interruptions, au volume, au type de trou et à la géométrie de guidage et d’évacuation.
Compatibilité matière et arête
- Étudier le carbure avec la nuance usinée, la rigidité, l’usure observée et le revêtement réellement disponible.
- Réserver l’étude PCD aux matériaux non ferreux ou abrasifs compatibles, notamment certains aluminiums, après confirmation.
- Ne pas présenter le PCD comme solution universelle pour les aciers ou inox conventionnels.
- Comparer goujures droites ou hélicoïdales selon copeaux, entrée/sortie, interruption et trou borgne.
Dossier matière et géométrie
- Nuance, état, traitement, teneur en silicium ou inclusions lorsqu’ils influencent l’usure.
- Diamètres, longueurs, chanfreins, étages, sens de coupe et type d’arrosage.
- Nature des copeaux actuels, photos d’arête et moment d’apparition du défaut.
- Volume, critère de changement, possibilité de réaffûtage ou de remplacement à confirmer.
Confirmation technique : matière de coupe, géométrie, revêtement, dimensions disponibles, réaffûtage et service associé restent liés à la référence ou au projet validé par HC.
Trou borgne et coupe interrompue
Un trou borgne impose un volume de fond et un chemin de retour des copeaux. Une coupe interrompue modifie les chocs sur l’arête et le guidage. Ces deux cas demandent une revue spécifique avant de reprendre une géométrie standard.
Fond, entrée et copeaux à contrôler
- Profondeur utile, fond conique ou plat, distance de sécurité et chanfrein d’entrée.
- Espace restant sous la coupe, sens d’évacuation, risque de tassement ou de recoupe.
- Arrivée du fluide, pression, débit, filtration et chemin de retour réellement disponibles.
- Épaulement, gorge de dégagement et bavure admissible à l’entrée ou à la sortie.
Discontinuités à montrer sur le plan
- Trous croisés, rainures, fenêtres, demi-lunes, plans de joint et changements de matière.
- Position et largeur de chaque interruption par rapport au chanfrein et aux listels.
- Épaisseur de paroi, bridage, accès de contrôle et ordre des opérations.
- Photos du défaut et de l’outil lorsqu’un écaillage, une marque périodique ou une vibration existe.
| Situation | Ne pas supposer | Essai à préparer | Condition d’arrêt |
|---|---|---|---|
| Trou borgne | Que les copeaux sortiront comme dans un trou traversant. | Observer retour des copeaux et fond ; mesurer diamètre et forme près du fond sans endommager la pièce. | Tassement, rayure, échauffement ou impossibilité de mesurer le fond selon le plan de contrôle. |
| Trou croisé ou rainure | Qu’un alésoir standard franchira l’interruption sans effet sur l’arête ni le guidage. | Qualifier une pièce représentative et inspecter l’arête après des passages définis. | Écaillage, dérive géométrique, marque périodique ou bruit/vibration nouveau. |
| Paroi mince | Que le diamètre libre est identique au diamètre sous bridage. | Mesurer sous serrage puis après desserrage avec le même repère. | Déformation réversible ou permanente qui sort du critère du plan. |
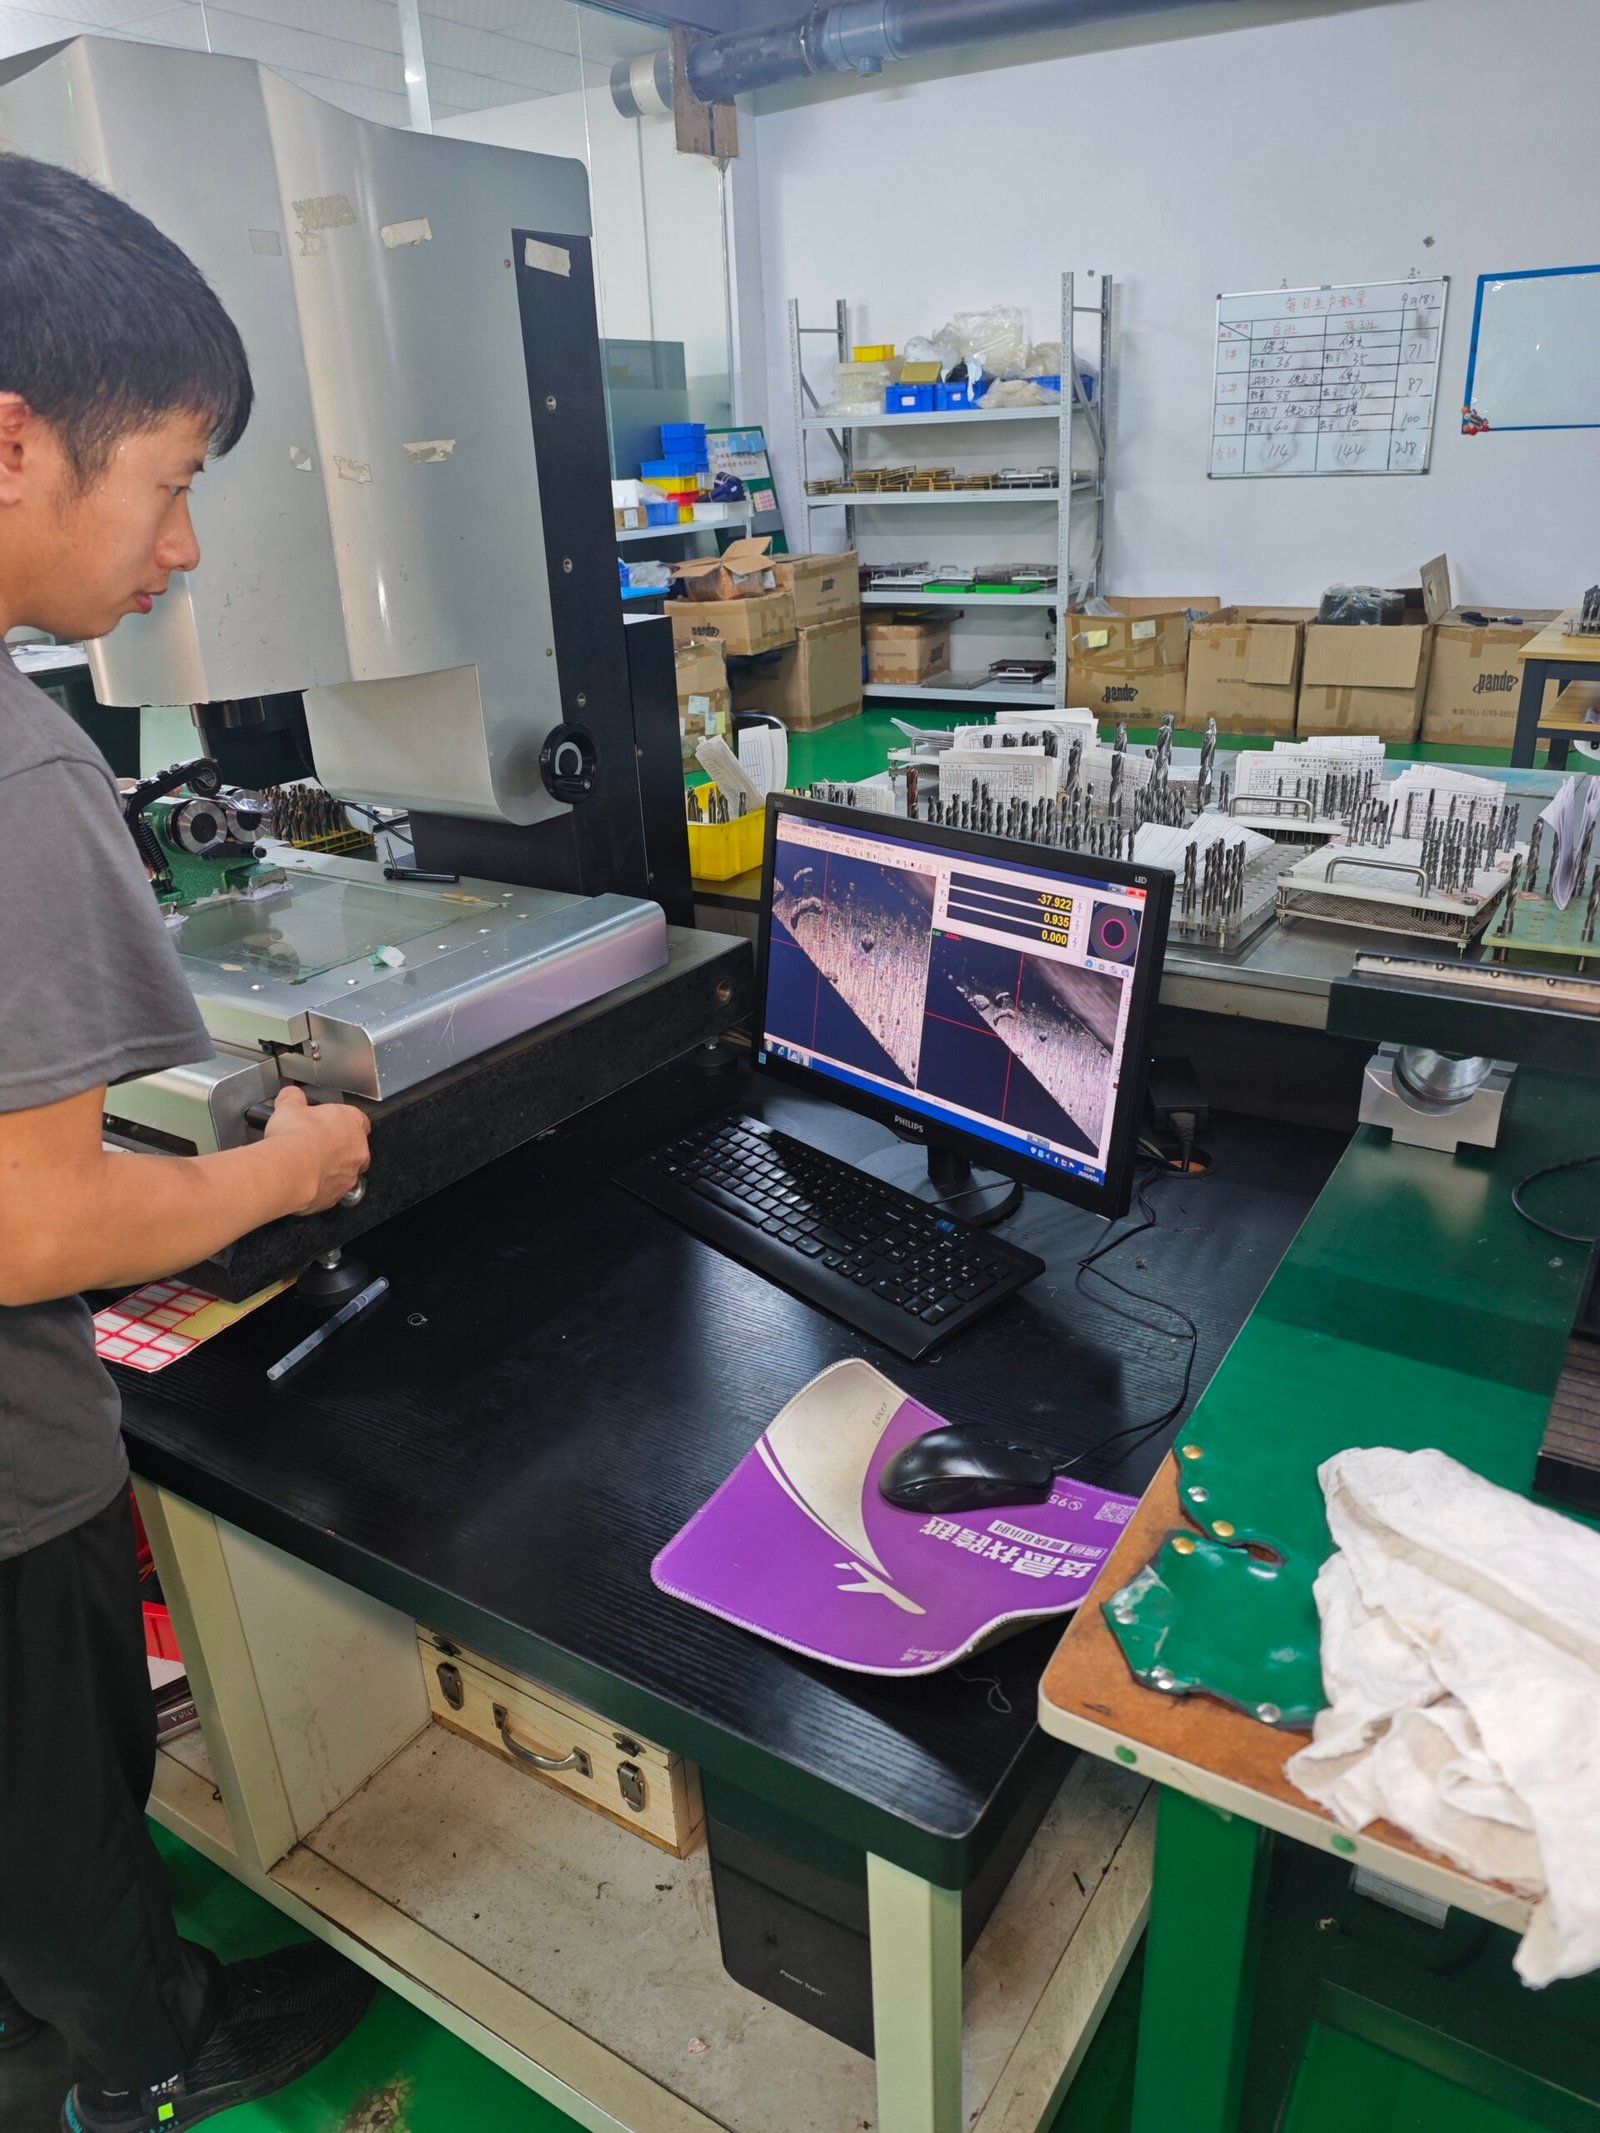
Contrôle dimensionnel et de surface
La validation doit distinguer diamètre, forme, position et surface. Une valeur unique ou une apparence visuelle ne suffit pas à prouver que le trou respecte toutes les exigences du plan.
Mesurer avant finition
Enregistrer diamètre, dispersion, forme et position du trou initial avec l’instrument et les emplacements prévus.
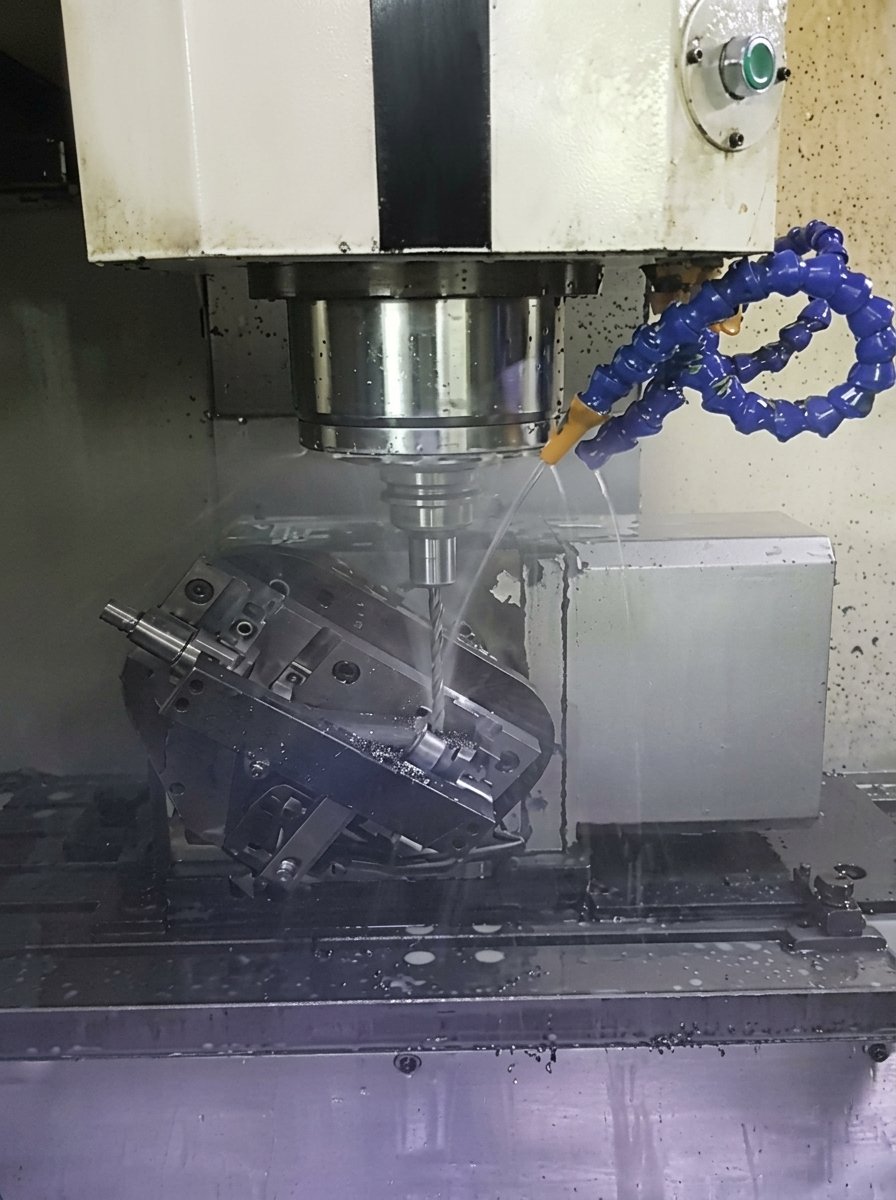
Contrôler le montage
Mesurer le faux-rond assemblé, confirmer le porte-à-faux, nettoyer les interfaces et documenter le serrage de la pièce.
Qualifier la première pièce
Mesurer entrée, milieu et sortie ou zone de fond ; contrôler séparément diamètre, forme, position et texture selon le plan.
Libérer une courte série
Conserver les mêmes conditions, suivre la dérive et l’usure, puis fixer un critère d’arrêt avant la production.
Plan de contrôle à transmettre
Indiquer chaque caractéristique, repère, emplacement, instrument, résolution utile, température ou préparation si pertinente, fréquence et règle d’acceptation.
Enregistrement d’essai à conserver
Relier référence et révision d’outil, réglage, machine, porte-outil, faux-rond, pièce, matière, mesures, photos d’arête, nombre de pièces et décision.
Soumettre un plan de trou
HC examine d’abord la fonction du trou, l’avant-trou, la matière, la machine et le plan de contrôle. Cette revue permet d’orienter un alésoir, une construction réglable/modulaire ou un outil d’alésage, puis de définir ce qui devra être validé sur la pièce réelle.
Faire vérifier mon choix d’outilDonnées à joindre pour la sélection
- Plan 2D/3D avec indice et fonction du trou
- Matière, nuance, état et volume prévu
- Diamètre/profondeur de l’avant-trou et surépaisseur mesurée
- Tolérance, forme, position, texture et méthode de contrôle
- Machine, interface, porte-outil, faux-rond, arrosage et bridage
- Trou borgne, interruption, défaut actuel et protocole d’essai souhaité
Portée à confirmer : références disponibles, dimensions, construction, compatibilité matière, conditions de coupe, réaffûtage et engagements de service sont confirmés par l’équipe technique pour le dossier transmis.