
Fraisage CNC · aluminium · surface d’outil
Fraise aluminium : polie, non revêtue ou DLC ?
Le polissage et le revêtement sont deux leviers distincts — ils ne s’excluent pas. Identifiez d’abord l’alliage (notamment la teneur en silicium) et la lubrification réelle (arrosage, MQL ou sec), puis comparez une fraise non revêtue (souvent polie), une option DLC/carbone, ou leur combinaison. Validez sur une zone critique avant de figer la référence.
Ce guide aide à décider la surface d’outil pour l’aluminium. Il ne répète pas le choix du nombre de dents, ne fixe ni paramètres de coupe universels, ni durée de vie, ni prix. Le catalogue revêtements HC et les comparaisons mesurées HC restent Unknown tant qu’ils ne sont pas fournis — ne présumez jamais que « tout revêtement convient à l’aluminium ».
Voir les fraises carbure pour aluminium et alliages non ferreuxIdentifier alliage et lubrification
La surface d’outil se choisit après le plan et le process, pas d’après un slogan catalogue. Séparez ce que l’alliage et la lubrification imposent réellement de ce que vous préférez « par habitude ».
- Relire le plan et la matière : famille d’aluminium, teneur en silicium si connue, état (corroyé / moulé), exigences d’état de surface et de bavure.
- Décrire la lubrification réelle atelier : arrosage abondant, MQL ou usinage à sec — et sa stabilité (pas seulement la consigne programme).
- Noter le symptôme d’adhésion déjà observé (copeau collé, goujure remplie, surface déchirée) ou son absence.
- Lister les options de surface candidates : non revêtue (souvent polie), DLC/carbone, combinaison poli + DLC — sans exclure a priori le poli quand un revêtement est envisagé.
- Définir une vérification contrôlée (zone critique, critère comparable), puis transmettre le dossier à HC avec matière, cotes, machine, lot et problème observé.
Condition d’arrêt : si l’alliage (ou le Si%) est inconnu, si la lubrification n’est pas décrite, si aucun critère d’essai comparable n’est défini, ou si l’on voudrait généraliser « toute couche = OK alu », ne concluez pas. Clarifiez d’abord le dossier — une recommandation générique ne s’applique pas.
Distinguer polissage et revêtement
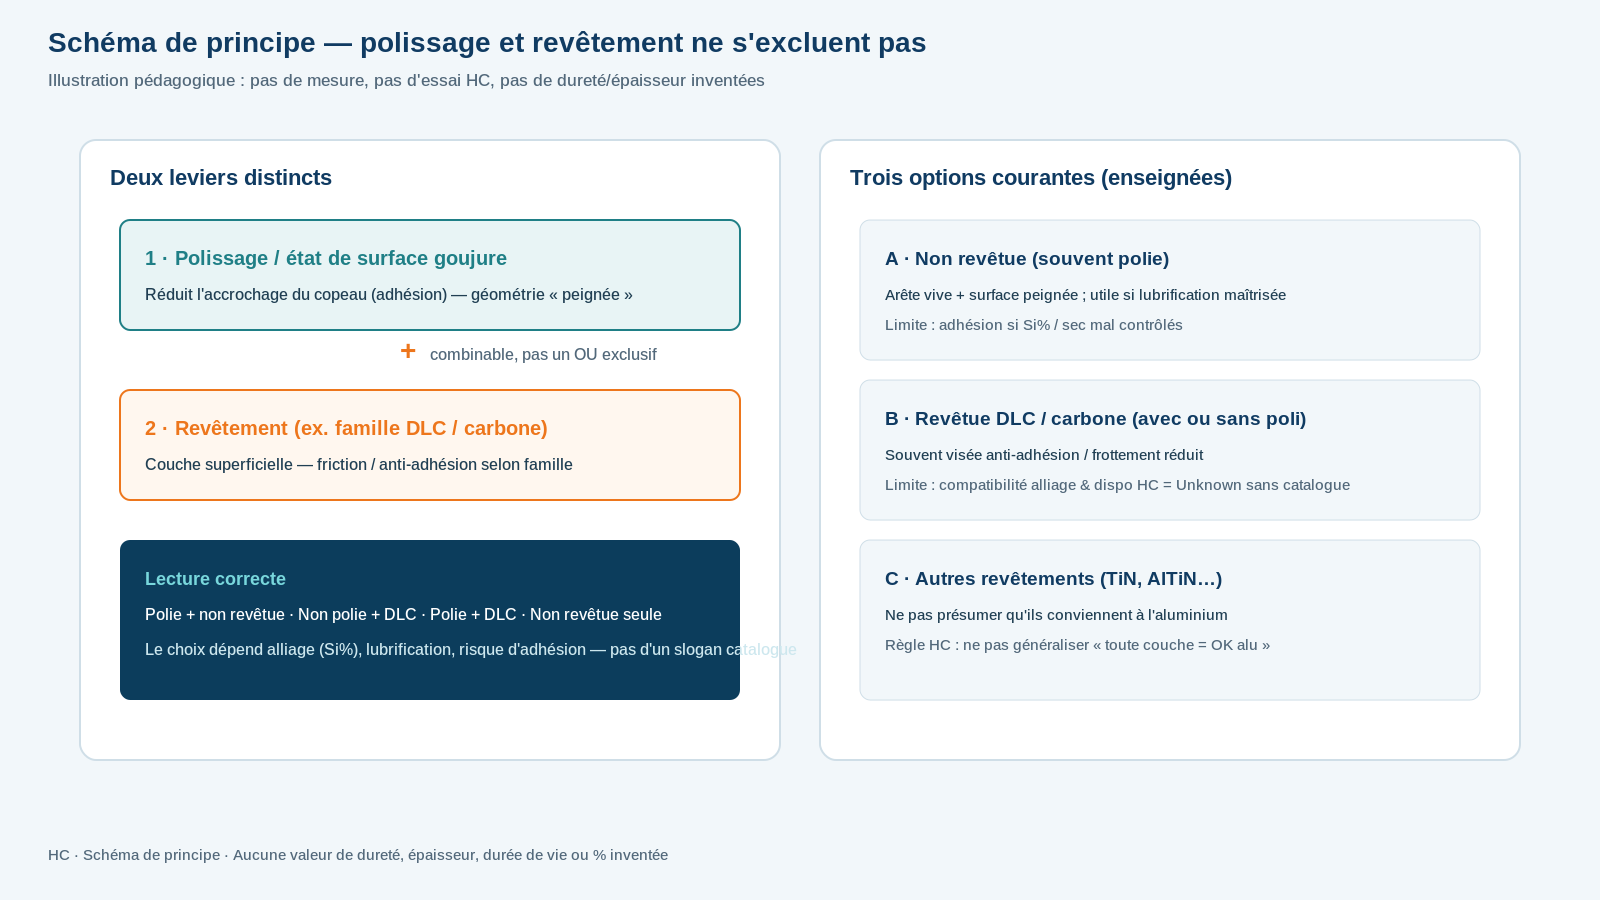
Le polissage agit sur l’état de surface des goujures et des faces : il réduit les sites d’accrochage du copeau. Le revêtement ajoute une couche superficielle (par exemple famille DLC / carbone) dont le rôle typique est de modifier frottement et tendance à l’adhésion. Ce sont deux leviers : une fraise peut être polie et non revêtue, revêtue sans poli poussé, ou polie et revêtue.
Ce que le schéma fixe
- Polissage : surface peignée / arête préparée pour limiter l’accrochage.
- Revêtement : couche (ex. DLC) — rôle frottement / anti-adhésion selon famille.
- Non-exclusivité : poli + DLC est une option valide si dispo et validée.
Pourquoi l’aluminium colle souvent
Les guides industriels de fraisage de l’aluminium rappellent le risque d’adhésion du copeau et l’intérêt d’arêtes adaptées, d’un bon évacuation et d’une stratégie cohérente avec l’alliage. Ces rappels orientent le diagnostic ; ils ne fixent pas votre gamme HC ni une durée de vie. [1]
Ce qu’un revêtement peut — et ne peut pas — promettre
Les familles de revêtements pour outils coupants sont documentées au niveau des fournisseurs de couches et des guides matériaux-outils : elles ne remplacent pas la géométrie, ni la lubrification, ni un essai sur votre pièce. Aucune dureté, épaisseur ou gain de durée de vie n’est inventée ici ; le catalogue HC précis et les essais comparatifs HC restent Unknown. [2]
Lire un cas atelier type
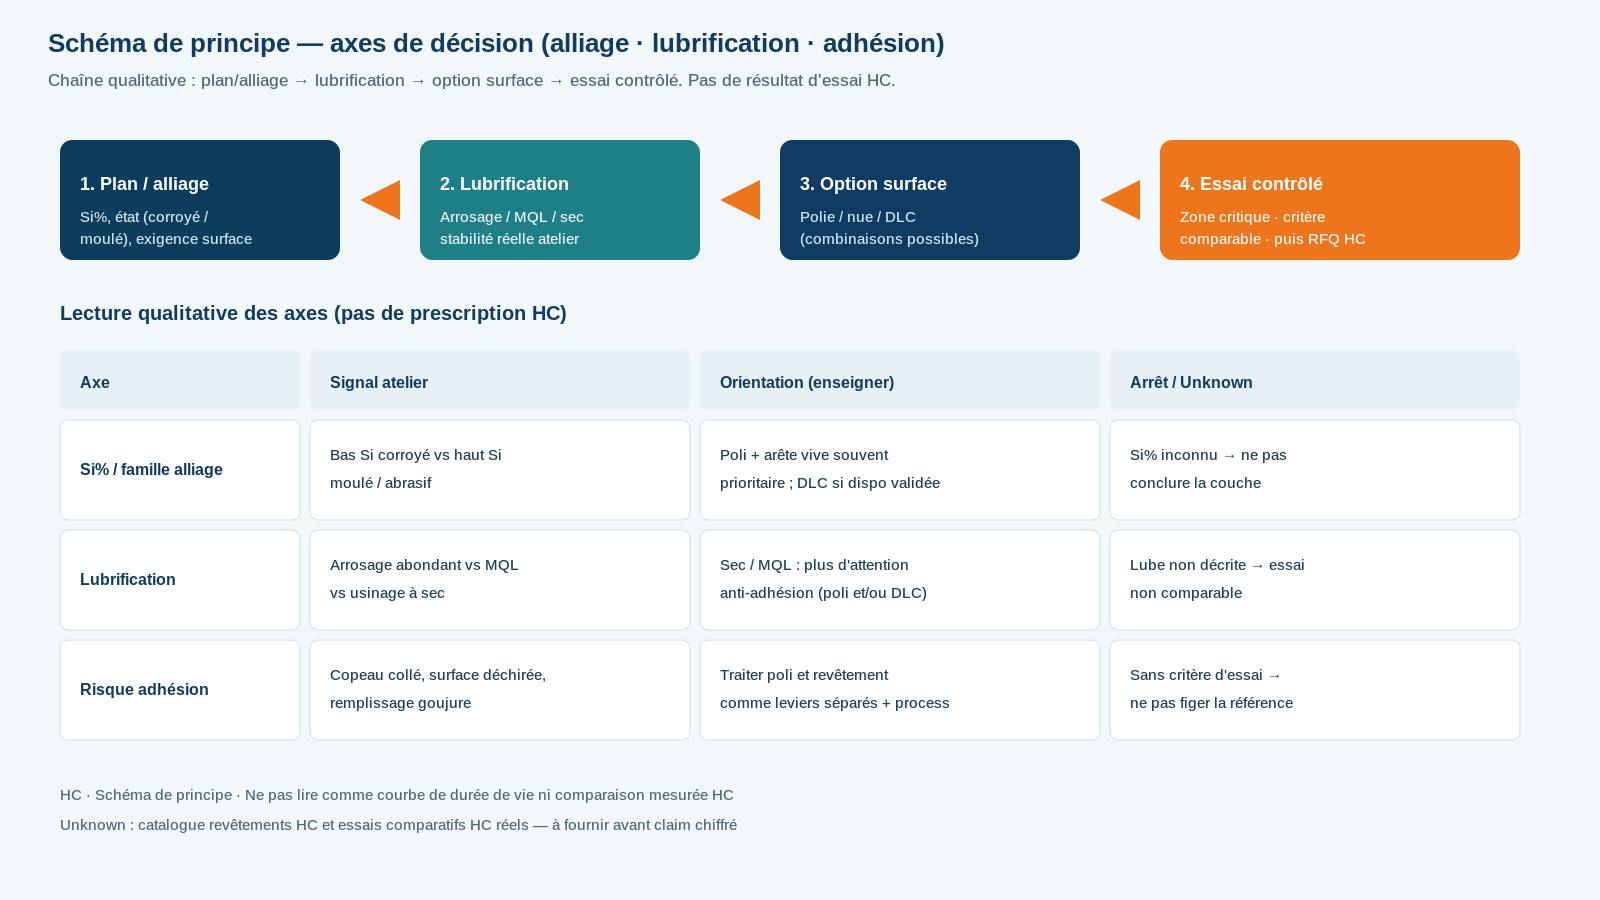
Exemple pédagogique : poches dans un alliage corroyé à bas silicium, arrosage abondant stable, plainte actuelle = copeau qui colle en semi-finition sur une fraise non polie. L’objectif n’est pas de publier un Ra ou une durée de vie : c’est de montrer comment lire alliage + lube avant de choisir poli / nue / DLC.
Ce que l’exemple montre
- Bas Si + arrosage : le poli goujure est souvent le premier levier à tester.
- DLC : candidat si dispo catalogue et si l’adhésion persiste après poli/process.
- Sans Si% / sans lube décrite : on arrête la conclusion surface.
Limite : cet exemple n’est pas un procès-verbal HC. Pour un alliage moulé à haut Si, un usinage à sec, ou une contrainte cosmétique stricte, la hiérarchie des leviers peut changer — d’où l’essai contrôlé et la demande de disponibilité catalogue.
Comparer les limites d’emploi
Le tableau ci-dessous oriente la lecture. Il ne remplace pas un essai sur pièce ni le catalogue HC. Les pratiques atelier d’usinage de l’aluminium insistent aussi sur la cohérence process (évacuation, stabilité, lubrification) ; la surface d’outil n’est qu’un levier parmi d’autres. [3]
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Alu bas Si, arrosage stable, adhésion légère | Le poli / surface peignée est souvent le levier prioritaire ; non revêtue polie est une hypothèse raisonnable. | Tester une géométrie alu polie ; documenter zone et critère avant d’ajouter une couche. | Si Si% ou lube inconnus — ne pas conclure « DLC obligatoire ». |
| Sec / MQL, adhésion forte, poli déjà en place | Un revêtement famille DLC/carbone peut être candidat en plus du poli, pas à sa place exclusive. | Vérifier disponibilité HC (Unknown tant que catalogue non fourni) puis essai A/B contrôlé. | Sans critère comparable ni dispo confirmée — ne pas figer la référence. |
| Tentation d’un revêtement « universel » (autre famille) | Beaucoup de couches utiles sur aciers ne sont pas adaptées à l’aluminium ; ne pas généraliser. | Exiger la famille et le domaine d’emploi ; rester sur options alu documentées. | Claim « toute couche OK alu » = hors périmètre — refuser. |
Vérifier la disponibilité et tester
Avant de figer polie / non revêtue / DLC, réunissez les données suivantes. Elles servent aussi de checklist RFQ vers HC.
- Désignation matière et, si possible, teneur en silicium / état (corroyé, moulé).
- Lubrification réelle (arrosage, MQL, sec) et stabilité observée.
- Symptôme actuel : adhésion, bavure, état de surface, évacuation copeau.
- Options déjà essayées (poli oui/non, revêtement oui/non — famille si connue).
- Disponibilité catalogue HC pour la combinaison envisagée (Unknown si non confirmée).
- Protocole d’essai contrôlé : zone critique, critère de réussite, conditions comparables, taille de lot et machine.
Faire vérifier la solution pour votre pièce avec HC
HC peut croiser géométrie aluminium, état de surface d’outil et contraintes de votre pièce — dès que matière, machine et symptôme sont décrits. Les plans sont reçus sous confidentialité.
Faire vérifier cette solution pour ma pièce
Transmettez matériau, dimensions/exigences, machine, lot et problème actuel. Pour un échange technique et commercial :
Questions fréquentes
Fraise aluminium : polie, non revêtue ou DLC ?
Ce ne sont pas trois cases mutuellement exclusives. Distinguez polissage et revêtement, puis choisissez selon alliage (Si%) et lubrification. Une fraise non revêtue est souvent polie ; le DLC peut s’ajouter si disponible et justifié. Validez sur une zone critique ; le catalogue HC précis reste Unknown tant qu’il n’est pas fourni.
Quels critères changent la décision ?
La famille d’alliage et le Si%, la lubrification réelle (arrosage, MQL, sec), le symptôme d’adhésion, l’exigence d’état de surface, et la disponibilité confirmée de la combinaison poli/revêtement. Un seul critère « plus moderne » sans matière ni lube ne suffit pas.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Lorsque l’alliage ou le Si% est inconnu, lorsque la lubrification n’est pas décrite, lorsqu’aucun essai comparable n’est possible, ou lorsqu’on voudrait étendre la conclusion à « tous les revêtements » pour l’aluminium. Dans ces cas, clarifiez le dossier avant de choisir.
Quelles données faut-il transmettre à HC ?
Matériau, dimensions et exigences critiques, machine, taille de lot, problème actuel, et plans sous confidentialité. Indiquez aussi poli déjà essayé ou non, famille de revêtement envisagée, et la lubrification réelle atelier.
Sources et contenus associés
- Guide industriel — fraisage de l’aluminium (adhésion, stratégies, géométrie) — Oriente les risques alu et leviers process ; ne fixe pas de paramètres ni de claim DLC HC.
- Guide industriel — revêtements pour outils coupants (services de couches) — Cadre familles de revêtements outils ; aucune dureté, épaisseur ou durée de vie HC inventée ; hors catalogue HC.
- Guide industriel — usinage de l’aluminium (pratiques atelier) — Bonnes pratiques process alu ; pas de prescription de référence HC.
À lire aussi : Fraises carbure pour aluminium et alliages non ferreux · Fraise aluminium 2 ou 3 dents : décision par engagement · Fraisage de parois minces en aluminium · Usinage de l’aluminium