
Fraisage CNC · profil d’outil · décision
Fraise plate, hémisphérique ou torique : quel profil ?
Le choix dépend de la surface à générer, des rayons locaux et de l’accès réel. Une fraise à bout plat est à étudier pour les fonds plans et les parois ; une fraise hémisphérique pour certaines surfaces 3D ; une fraise torique pour les zones compatibles avec son rayon de coin. Distinguez le raccord fond–paroi du rayon intérieur vu en plan. Vérifiez ensuite le diamètre, la portée, le point de contact et l’enveloppe du parcours avant de valider la référence.
Ce guide compare les trois familles pour décider sur une pièce donnée. Il ne remplace pas les pages produit (géométries catalogue) et ne fixe ni paramètres de coupe universels, ni durée de vie, ni prix.
Voir les fraises à bout plat carbureChoisir une gamme de finition
Une gamme de finition utile commence par le plan, pas par le catalogue. Séparez ce que la pièce exige (surfaces, rayons locaux, fond) de ce que la machine et le montage permettent réellement d’atteindre.
- Relire le plan zone par zone : fond plat ou galbé, raccord fond–paroi, rayon intérieur vu en plan, courbure 3D locale, tolérances de forme et exigences d’état de surface.
- Cartographier les zones accessibles : parois, fonds, raccordements 3D, profondeur et porte-à-faux prévisible.
- Associer un profil candidat par zone : fraise à bout plat, hémisphérique ou torique — une même pièce peut en combiner plusieurs.
- Définir la vérification contrôlée : zone critique, critère géométrique ou surface, conditions de mesure comparables.
- Transmettre le dossier à HC (ou à l’ingénierie outils) avec matière, cotes critiques, machine, lot et problème observé, avant de figer références et parcours.
Condition d’arrêt : si les rayons locaux ne sont pas distingués sur le plan, si l’accès ou le porte-à-faux n’est pas décrit, si l’exigence de surface est absente, ou si un Re forcé serait incompatible avec le raccord local — ne concluez pas le profil. Clarifiez d’abord le plan et l’accès.
Lire les rayons de la pièce
Ne compactez pas toutes les géométries sous un seul « Rp ». Trois cas distincts orientent le profil candidat :
- Raccord fond–paroi (coupe) : transition entre fond et paroi ; déterminé surtout par le rayon de coin de l’outil (ou une passe de rayon dédiée).
- Rayon intérieur vu en plan : coin de poche en vue de dessus ; déterminé surtout par le diamètre d’outil et la trajectoire programmée (arc d’engagement).
- Courbure 3D locale : galbe / surface sculptée ; déterminée par le contact local et le balayage (pas par Re seul).
Le rayon de coin de l’outil ne doit pas être confondu avec le rayon intérieur de la poche vu de dessus. Une relation entre deux rayons ne suffit pas à valider l’usinage : la trajectoire, l’orientation, les tolérances et les risques d’interférence doivent également être vérifiés.
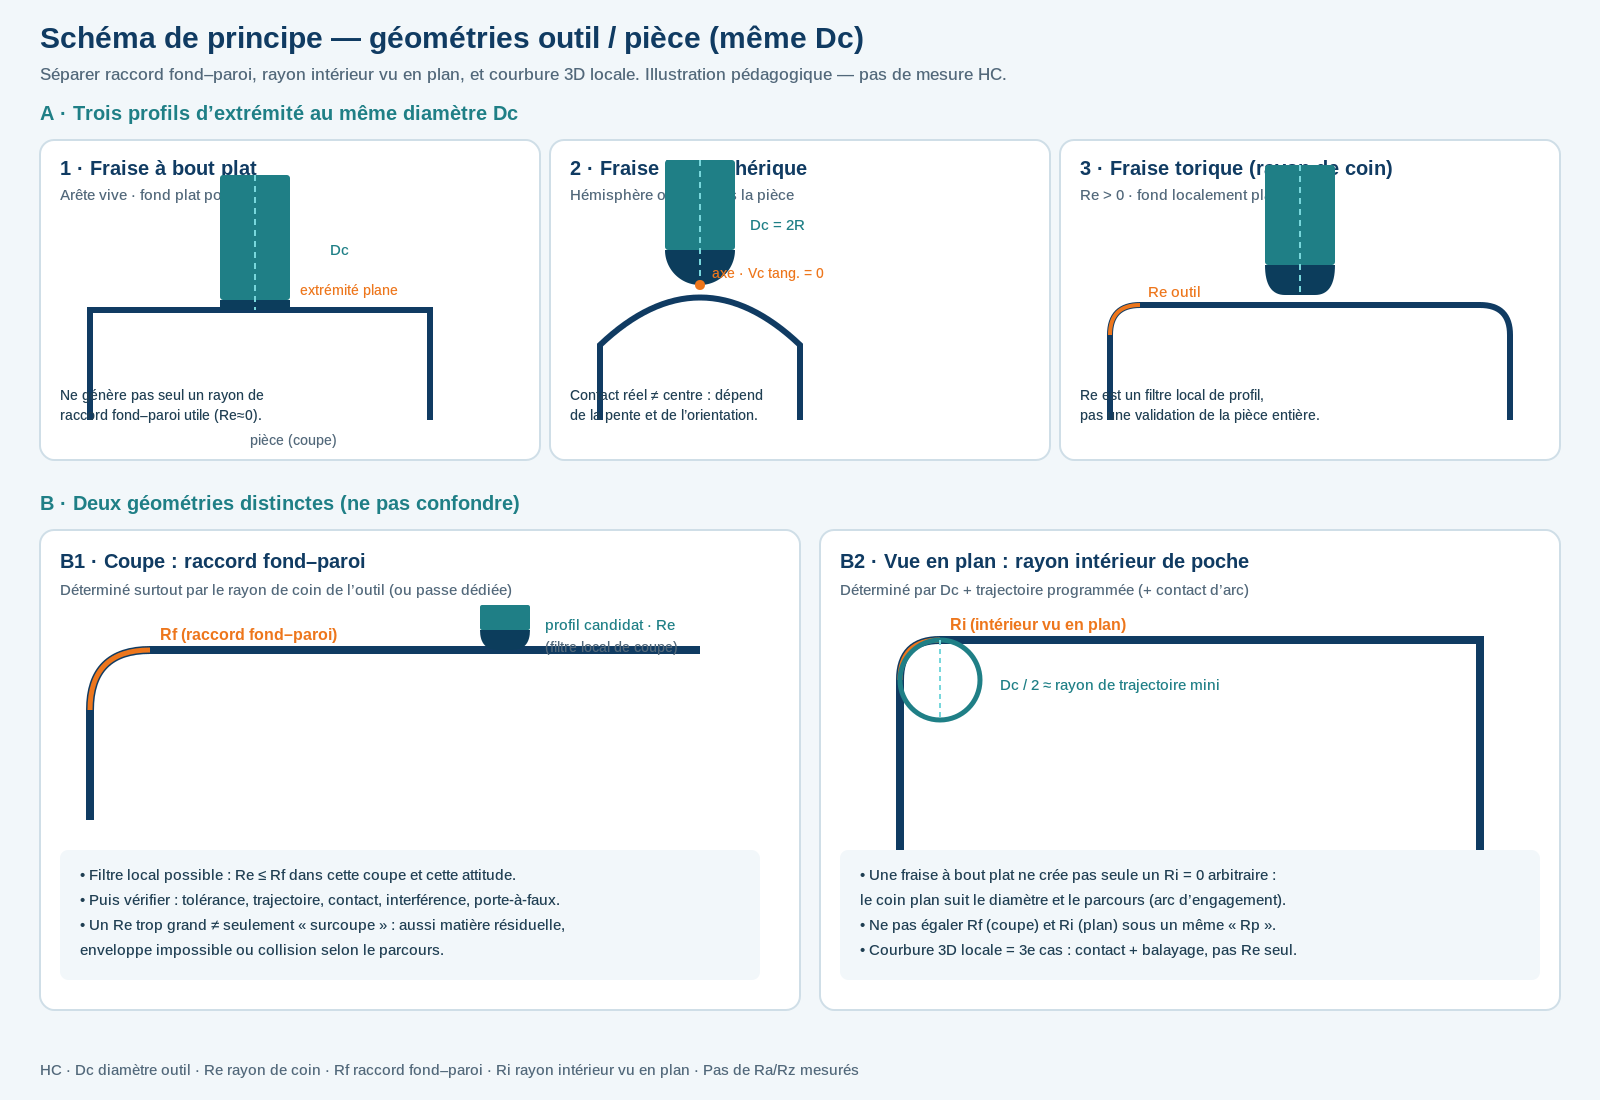
Ce que le schéma fixe
- Plat : fonds plans et parois ; Re≈0 — ne crée pas seul un raccord fond–paroi utile.
- Hémisphérique : surfaces 3D ; contact ≠ centre ; Vc tangentielle nulle sur l’axe.
- Torique : Re > 0 ; filtre local Re ≤ Rf en coupe — pas une validation de la pièce entière.
Familles d’outil et pages produit
Pour une poche ou un épaulement, notez séparément le raccord fond–paroi et le rayon intérieur vu en plan. Une fraise torique peut être un profil candidat lorsque son rayon de coin est géométriquement compatible avec le raccord local en coupe et dans l’attitude prévue ; ce n’est qu’un filtre préliminaire, pas la preuve que l’outil convient à toute la pièce. Une fraise à bout plat laisse un coin vif en coupe : utile si le plan l’accepte ; elle ne génère pas seule un rayon intérieur de poche arbitrairement nul en vue de dessus — celui-ci suit Dc et le parcours. Les guides Sandvik Coromant sur le fraisage de profils distinguent typiquement des outils à rayon pour l’ébauche / semi-finition et des fraises hémisphériques pour la finition de formes 3D ; ces rôles orientent le choix, ils ne fixent pas votre gamme. [1]
Fraises à bout plat Fraises hémisphériques Fraises toriques
Accès, Dc et coin interne (vue en plan)
En coin interne vu en plan, l’arc d’engagement augmente et la stabilité se dégrade souvent. Sandvik Coromant rappelle de limiter cet arc (rayon programmé, Dc adapté) et, en finition, de ne pas prendre un diamètre d’outil disproportionné par rapport au rayon de pièce. Ces ordres de grandeur aident à examiner l’accès ; ils ne sont pas repris ici comme prescriptions HC. [2]
Relier profil et état de surface
Exemple de lecture sur une même poche (valeurs de plan hypothétiques) : fond plat, parois droites, raccord fond–paroi Rf = 2 mm au plan (valeur d’exemple, non mesurée), plus une zone de raccord 3D vers un bossage. L’objectif n’est pas de publier un Ra ou une durée de vie : c’est de relier chaque zone à un profil candidat, à des conditions d’exclusion, et à ce que la surface générée implique pour la finition.
| Zone | Géométrie | Profil candidat | Exclusion / arrêt |
|---|---|---|---|
| Fond | Plan, sans galbe | Fraise à bout plat ou torique (fond localement plat) | Fond galbé exigé sans stratégie 3D |
| Parois | Droites / verticales | Fraise à bout plat (ou torique si Re compatible en sortie) | Porte-à-faux ou vibration non maîtrisés |
| Raccord fond–paroi | Rf = 2 mm (hypothèse de plan) | Torique si Re ≤ Rf en coupe + attitude ; sinon passe de rayon dédiée | Re catalogue > Rf, ou filtre local OK mais interférence / enveloppe non vérifiées |
| Coin intérieur (plan) | Ri dicté par Dc + trajectoire | Dc adapté + parcours d’angle ; ne pas attendre Ri = 0 d’une seule arête vive | Dc trop grand vs Ri exigé ; arc d’engagement non traité |
| Raccord 3D / bossage | Courbure locale | Hémisphérique (ou stratégie équivalente) ; gérer contact, ae et h | Fond strictement plat sans galbe ; contact / crête non cadrés |
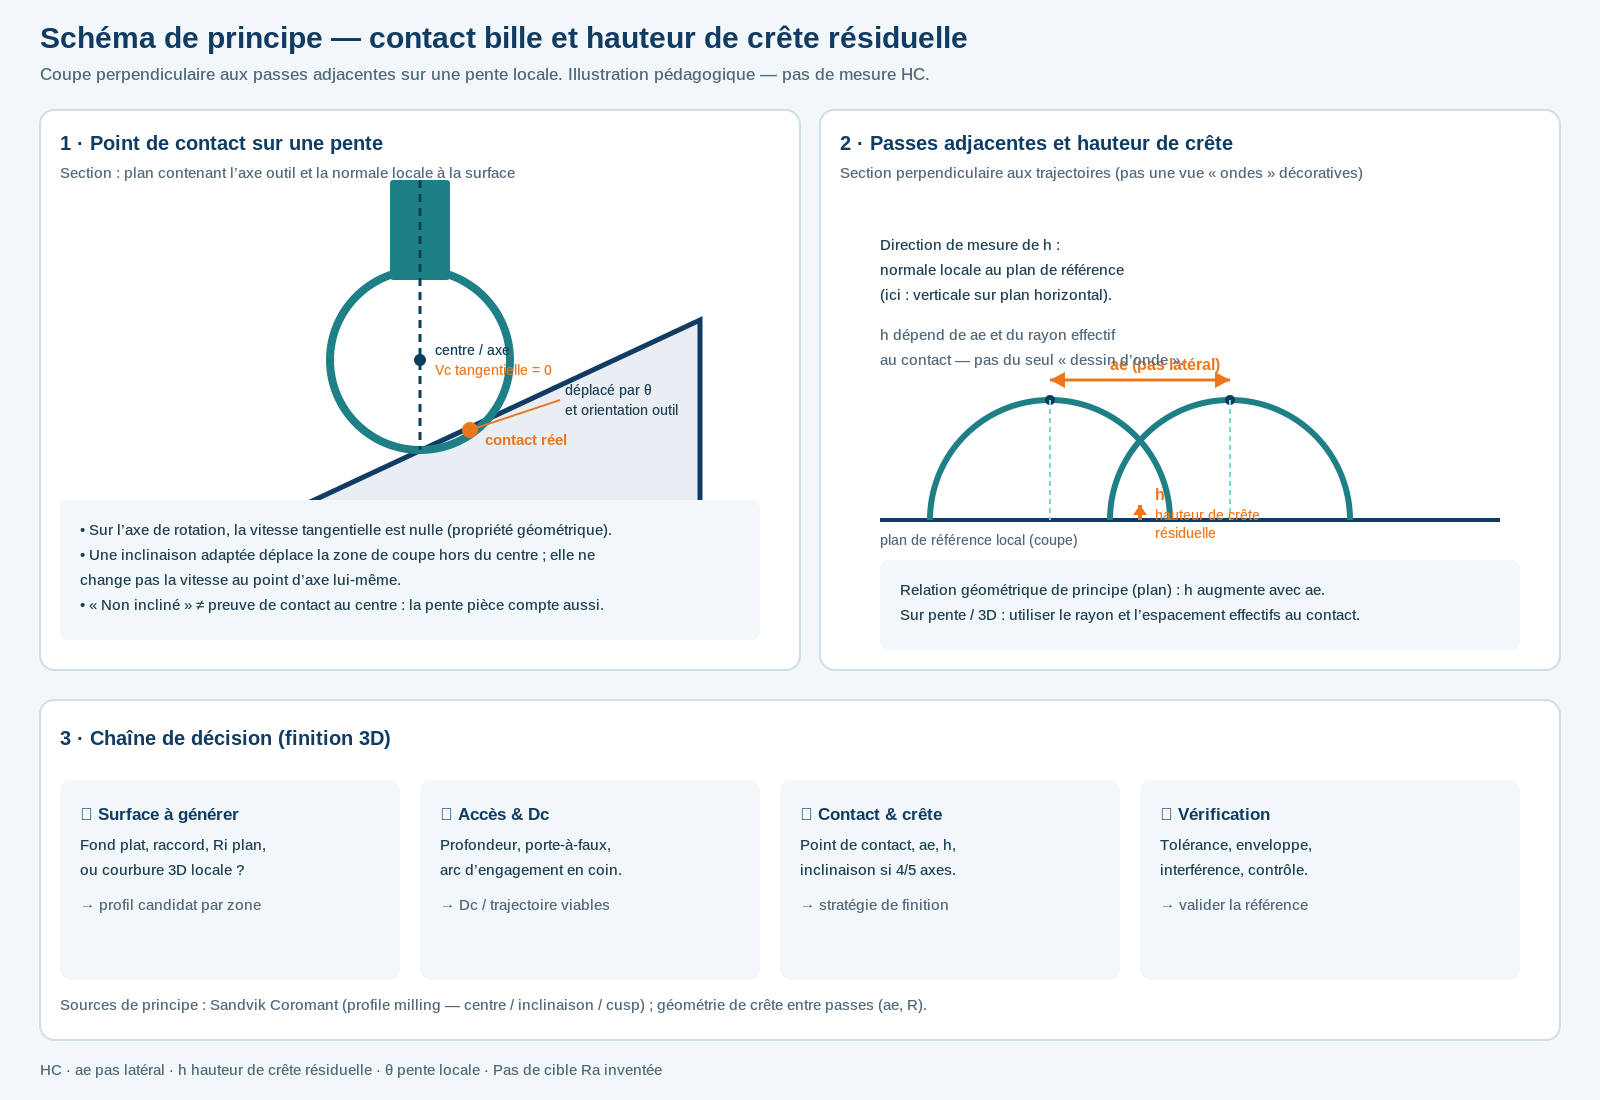
Ce que l’exemple montre
- Une pièce = plusieurs zones → plusieurs profils candidats possibles.
- Rf = 2 mm est une hypothèse de plan, pas une cote HC.
- Finition 3D : ae et hauteur de crête résiduelle se lisent dans le parcours.
Contact bille et hauteur de crête résiduelle
Au point situé sur l’axe de rotation d’une fraise hémisphérique, la vitesse tangentielle est nulle. Le point de contact réel dépend de la pente de la surface et de l’orientation de l’outil. Une inclinaison adaptée peut déplacer la zone de coupe hors du centre. [1]
Entre deux passes adjacentes, la hauteur de crête résiduelle (souvent appelée cusp) dépend du pas latéral ae et du rayon effectif au contact ; ce n’est pas un « dessin d’onde » décoratif. Sandvik Coromant décrit la génération de surface sculptée et le rôle de ae / fz ; la géométrie de crête entre passes est aussi rappelée dans la littérature atelier sur les fraises bille. Ces sources expliquent le mécanisme ; elles ne fournissent pas une cible Ra pour votre pièce. [3] [4]
Limite : cet exemple est une lecture de plan typique, pas un essai HC. Sans matière, machine, porte-à-faux, outils déjà en place et critère de contrôle, aucune référence catalogue ne peut être validée. Proportion de données de performance mesurées sur site autoritaire : N/A.
Comparer les zones accessibles
Comparez d’abord la zone à usiner, pas la « meilleure fraise » en général. Le tableau ci-dessous sert de lecture ; l’arrêt indique quand la ligne ne s’applique pas.
| Situation | Lecture | Action | Arrêt |
|---|---|---|---|
| Parois droites, fond plat, sans raccord utile en coupe | Profil plat compatible ; arête vive plus fragile en coin. | Évaluer fraise à bout plat ; documenter accès et sortie de coupe. | Le plan impose un raccord fond–paroi Rf > 0 non traité ailleurs. |
| Poche / épaulement avec Rf connu (coupe) | Filtre local possible : Re ≤ Rf en coupe et attitude ; puis tolérance, parcours, interférence. | Évaluer fraise torique ; vérifier Dc vs coin plan (Ri) et porte-à-faux. | Rf inconnu, Re catalogue incompatible, ou accès / enveloppe non vérifiés. |
| Surface 3D / cavité galbée | Hémisphérique pour suivre le profil ; contact hors centre ; ae et hauteur de crête à gérer. | Évaluer bille + stratégie de finition (pas, inclinaison si machine 4/5 axes). | Fond strictement plat exigé sans raccord 3D, ou contact / crête non cadrés. |
Données à réunir avant de choisir
Avant de demander une référence ou un devis, rassemblez ce qui change la décision. Les pages produit conservent les géométries catalogue ; ici, l’objectif est la comparaison et le dossier de vérification.
- Plan annoté zone par zone : fond, raccord fond–paroi, rayon intérieur vu en plan, courbure 3D, tolérances de forme et exigences d’état de surface.
- Matière (nuance / état) et contraintes éventuelles (trempe, revêtement, finition ultérieure).
- Machine et montage : 3, 4 ou 5 axes, broche, porte-outil, porte-à-faux max envisageable.
- Outils déjà en place : références actuelles, diamètres, Re éventuel, état d’usure observé.
- Lubrification / refroidissement : arrosage, MQL, air, ou sec — et contraintes matière.
- Surépaisseur / stock laissé par l’ébauche ou la semi-finition (constante ou non).
- Méthodes d’inspection : cotation, comparateur, rugosimètre, CMM, contrôle optique — critère écrit.
- Lot et cadence : prototype, petite série ou série ; problème observé (marque, sous-coupe, vibration, rejet surface).
- Zones accessibles et ordre d’usinage prévu (ébauche / semi / finition) — une combinaison de profils est autorisée.
- Fichiers et plans transmis sous le processus de confidentialité HC ; pas de cotation publique ni de prix dans ce guide.
Faire vérifier la solution pour votre pièce avec HC
HC peut aider à relier votre plan à une famille d’outils — fraises à bout plat, hémisphériques ou toriques — et à préparer une vérification contrôlée. Joignez matériau, dimensions et exigences critiques, machine, taille de lot, outils actuels, lubrification, surépaisseur et problème actuel ; les plans sont reçus selon le processus de confidentialité.
Faire vérifier cette solution pour ma pièce
Demandez un échange technique et commercial : nous revenons sur le profil adapté à vos zones, sans engagement sur une durée de vie ou un prix dans cette page.
Questions fréquentes
Fraise plate, hémisphérique ou torique : quel profil ?
Le choix dépend de la surface à générer, des rayons locaux et de l’accès réel. Étudiez une fraise à bout plat pour les fonds plans et les parois ; une fraise hémisphérique pour certaines surfaces 3D ; une fraise torique pour les zones compatibles avec son rayon de coin. Distinguez le raccord fond–paroi du rayon intérieur vu en plan, puis vérifiez diamètre, portée, point de contact et enveloppe du parcours avant de valider la référence.
Quels critères changent la décision ?
Les géométries locales du plan (fond, raccord fond–paroi, rayon intérieur vu en plan, courbure 3D), l’accès réel (profondeur, porte-à-faux, axes machine), le point de contact et la hauteur de crête résiduelle en finition 3D, l’exigence d’état de surface, la matière, les outils déjà en place et le problème déjà observé. Un seul critère « plus productif » sans rayons ni accès ne suffit pas.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Lorsque les rayons locaux ne sont pas distingués, lorsque l’accès n’est pas décrit, lorsque Re serait forcé au-dessus du raccord local sans autre stratégie, lorsque le contact / la crête 3D ne sont pas cadrés, ou lorsqu’aucune vérification comparable n’est possible. Dans ces cas, clarifiez le dossier avant de choisir un profil.
Quelles données faut-il transmettre à HC ?
Matériau, dimensions et exigences critiques, machine, taille de lot, outils actuels, lubrification, surépaisseur, méthode d’inspection prévue, problème actuel, et plans sous confidentialité. Indiquez aussi les zones où vous hésitez entre plate, bille et torique.
Sources et contenus associés
- Sandvik Coromant — Profile milling (rôles outils à rayon / bille ; centre outil et inclinaison ; cusp) — Oriente ébauche/semi vs finition 3D ; Vc au centre et point milling ; ne fixe pas de paramètres HC.
- Sandvik Coromant — Milling inside corners (engagement et Dc vs rayon pièce) — Limiter l’arc d’engagement ; ordres de grandeur Dc / rayon ; seuils non repris comme prescriptions HC.
- Sandvik Coromant — Surface generation (mécanismes de génération de surface) — Distingue génération axiale, radiale et surface sculptée ; ne pas mélanger les mécanismes d’avance ; aucune cible Ra HC.
- Modern Machine Shop — Basic Math For Ballnose Tools (stepover et hauteur de crête / scallop) — Relation géométrique entre pas latéral et hauteur de crête sur fraise bille ; mécanisme, pas une cible Ra HC. Trois des quatre sources techniques viennent de Sandvik Coromant (même fabricant) ; elles ne constituent pas trois organismes indépendants.
À lire aussi : Fraises à bout plat carbure · Fraises hémisphériques carbure pour surfaces 3D · Fraises toriques carbure pour poches et profils · Engagement radial et axial : comprendre ae et ap · Vibrations et écaillage d’une fraise CNC