
Fraisage CNC · aluminium · déformation
Comment fraiser une paroi mince en aluminium et contrôler sa déformation ?
Pour limiter la déformation d’une paroi mince en aluminium, conservez les appuis utiles pendant l’enlèvement de matière, adaptez l’ordre d’ébauche et de finition à la rigidité restante, puis contrôlez la pièce dans les états qui permettent de comprendre son comportement. Une cote correcte sous bridage ne suffit pas à démontrer la conformité après débridage.
L’objectif est de respecter les exigences du plan, pas de promettre une déformation nulle. Comparez les mesures sous bridage et après libération sur des appuis définis, en maîtrisant les références et la température. Pour l’acceptation finale, appliquez l’état de contrôle prévu au plan : l’état libre n’est pas automatiquement celui qui fait foi si une condition de maintien ou d’assemblage est spécifiée.
Ce guide s’adresse aux méthodes, à l’atelier, à la qualité et aux achats techniques. Il concerne la relation entre paroi, séquence d’usinage, montage et mesure. Il ne reprend pas le choix général entre fraises deux et trois dents et ne donne ni épaisseur minimale universelle ni paramètres de coupe valables pour tous les alliages.
Voir les fraises carbure pour aluminium et alliages non ferreuxÀ quel moment la géométrie change-t-elle ?
- Définir la caractéristique et son état de contrôle. Épaisseur, profil, planéité et position répondent à des exigences différentes.
- Documenter le brut et l’ébauche. Identifier les zones enlevées, les appuis conservés et la géométrie intermédiaire.
- Vérifier l’effet du bridage. Observer ce qui change entre un maintien défini et sa libération, sans forcer la pièce à reprendre artificiellement sa forme.
- Examiner la finition. Relier les écarts à la position sur la paroi, au parcours, à la portée de l’outil et à la surépaisseur disponible.
- Comparer les mesures dans des conditions traçables. Conserver les mêmes repères physiques et documenter supports, température et méthode.
- Choisir la correction à tester. Modifier le montage, la séquence ou la coupe selon l’hypothèse étayée, puis vérifier le résultat.
Condition d’arrêt : si les références ne sont pas comparables, si la remise en position domine la variation ou si l’état d’acceptation est inconnu, commencez par clarifier la mesure. Si la matière restante ne permet plus de corriger le défaut, une passe supplémentaire ne constitue pas une solution démontrée.
Identifier les sources de déformation
Déformation sous l’effort de coupe
Pendant le passage de la fraise, l’outil et la paroi peuvent tous deux fléchir. Repérez si le défaut se concentre près du bord libre, au milieu d’une portée non soutenue ou dans une zone haute. Une surface observée après le passage ne décrit pas directement la position de la paroi pendant la coupe.
La flexion et les vibrations peuvent coexister. Les marques de surface, leur localisation et le moment d’apparition orientent le diagnostic, mais ne prouvent pas une cause unique. Si le défaut est principalement une instabilité dynamique, utilisez le diagnostic dédié aux vibrations plutôt que de traiter tout écart comme une déformation après débridage.
Déformation liée au bridage
Dessinez les points d’appui et les points de serrage. Une bride peut maintenir la pièce tout en la déformant si son effort traverse une zone insuffisamment soutenue. Vérifiez les contacts réels, la propreté des portées et l’ordre de serrage avant d’augmenter la force de maintien.
Dans son guide de métrologie dimensionnelle, le NPL traite le bridage et la déformation sous le poids propre parmi les sources possibles d’erreur. Le montage de contrôle mérite donc autant de description que le montage d’usinage. [3]
N’en déduisez pas qu’il faut toujours moins serrer. Le maintien doit rester compatible avec les efforts de l’opération. Un essai sur le bridage doit être préparé par les responsables du montage et du procédé, avec des conditions de maintien définies et reproductibles.
Contraintes du brut et enlèvement de matière
Identifiez la nuance complète, son état, le type de demi-produit et l’orientation de la pièce dans le brut. Une plaque, une extrusion, une pièce forgée et une pièce moulée ne doivent pas être regroupées sous la seule désignation « aluminium » lorsque l’origine de la variation est recherchée.
La synthèse de Robinson, Tanner et Truman indique que les contraintes résiduelles macroscopiques des alliages d’aluminium traitables thermiquement peuvent provoquer des distorsions d’usinage et une instabilité dimensionnelle. Son résumé étaye ce mécanisme général ; il ne permet pas de calculer la déformation de votre pièce. [2]
L’enlèvement de matière modifie à la fois la structure restante et l’équilibre du composant. Une variation après débridage justifie donc d’examiner le brut et la séquence, mais ne mesure pas directement les contraintes résiduelles. Ne prescrivez pas un traitement de détente sans validation matière, exigences du plan et procédure approuvée.
Température et conditions de mesure
Notez la température et le moment du contrôle. Le NPL rappelle l’influence des effets thermiques sur les mesures dimensionnelles et la nécessité de les maîtriser ou de les prendre en compte. Deux mesures faites dans des états thermiques différents ne décrivent pas seulement l’effet du débridage. [3]
La méthode peut aussi influencer la lecture : support, orientation, contact du palpeur, accessibilité et repositionnement. Avant de conclure à une amélioration de procédé, vérifiez que le changement observé ne provient pas d’un changement de méthode ou de maintien.
Organiser ébauche et finition
Conserver les appuis pendant l’ébauche
Représentez les étapes de la gamme avec la matière encore présente, et pas uniquement avec la pièce finie. Pour chaque poche ou face, identifiez ce qui soutient la paroi pendant la passe suivante. Finir très tôt une zone mince puis enlever un volume important autour d’elle peut rendre le reste de la gamme difficile à maîtriser.
Un guide industriel de fraisage d’épaulement sur les parois minces lie la stratégie à leur hauteur, leur épaisseur et à la stabilité de l’outil comme de la pièce. Il présente notamment des usinages alternés et des approches par étapes qui conservent du soutien. Ces principes servent à examiner la gamme ; leurs seuils et surépaisseurs ne sont pas transposés ici en prescriptions HC. [1]
Si une nervure provisoire ou une réserve de matière est proposée, indiquez comment et quand elle sera retirée. Son enlèvement final doit lui aussi conserver une prise de pièce et un contrôle adaptés. Un appui temporaire sans stratégie de suppression reporte simplement le problème à la dernière opération.
Répartir l’enlèvement selon la géométrie
Comparez les séquences possibles : travail par zones, alternance entre faces accessibles ou progression par niveaux. Choisissez selon le chemin des efforts, les accès et la matière restante. Une alternance symétrique n’est pas une règle universelle pour une pièce asymétrique ou accessible d’un seul côté.
Pour une paroi longue, contrôlez les conditions au milieu et près des extrémités. Pour un fond mince lié à des parois, examinez les deux comme un ensemble. La meilleure séquence pour une nervure isolée ne se transfère pas automatiquement à un boîtier avec interfaces de montage.
Définir le rôle de la semi-finition et de la finition
Après l’ébauche, vérifiez la géométrie et la quantité de matière réellement disponible. Une semi-finition peut servir à préparer un état plus régulier pour la finition et à placer un contrôle intermédiaire avant de consommer la dernière possibilité de correction.
La surépaisseur finale doit permettre une coupe effective avec la référence choisie tout en restant compatible avec la rigidité de la paroi. Réduire indéfiniment l’engagement ne garantit pas une meilleure surface. Confirmez les conditions auprès du fournisseur d’outil et observez la coupe réelle, plutôt que de retenir une valeur unique pour toutes les parois.
Une passe répétée sans nouvelle correction de trajectoire peut enlever de la matière restée après une flexion, mais elle peut aussi ne pas résoudre l’origine du défaut. Elle n’est pas une preuve de stabilité après débridage. Contrôlez la caractéristique recherchée et l’état du tranchant avant de l’intégrer à la gamme.
Prévoir une reprise maîtrisée
Une libération intermédiaire suivie d’une reprise peut être étudiée si la géométrie, les références et la matière restante le permettent. Définissez les surfaces de repositionnement, les appuis et le contrôle de reprise. Ne forcez pas la pièce contre un montage pour retrouver une cote, puis ne présentez pas cette cote comme une correction permanente.
Ne fixez pas un temps d’attente universel. Le protocole doit préciser l’objectif de stabilisation, les conditions thermiques et le critère retenu. Une simple attente ne démontre pas l’élimination des contraintes résiduelles.
Associer bridage et outil
Avant de changer d’outil
- Relier chaque bride à un appui capable de reprendre l’effort ;
- Séparer hypothèse « flexion outil » et « paroi libre » ;
- Décrire nuance, accès et sortie de coupe avant de demander une fraise « spéciale aluminium ».
Positionner les appuis et les efforts de serrage
Associez chaque bride à un appui capable de reprendre son effort. Vérifiez que la zone reste accessible à la fraise et à l’évacuation des copeaux. L’ajout d’un appui peut modifier la trajectoire ou rendre une surface inaccessible : cette modification appartient au dossier d’essai.
Le même guide de fraisage d’épaulement recommande de considérer la direction des efforts par rapport aux supports du montage. Cette relation complète le choix du parcours ; elle ne justifie pas un sens de fraisage unique indépendamment du montage. [1]
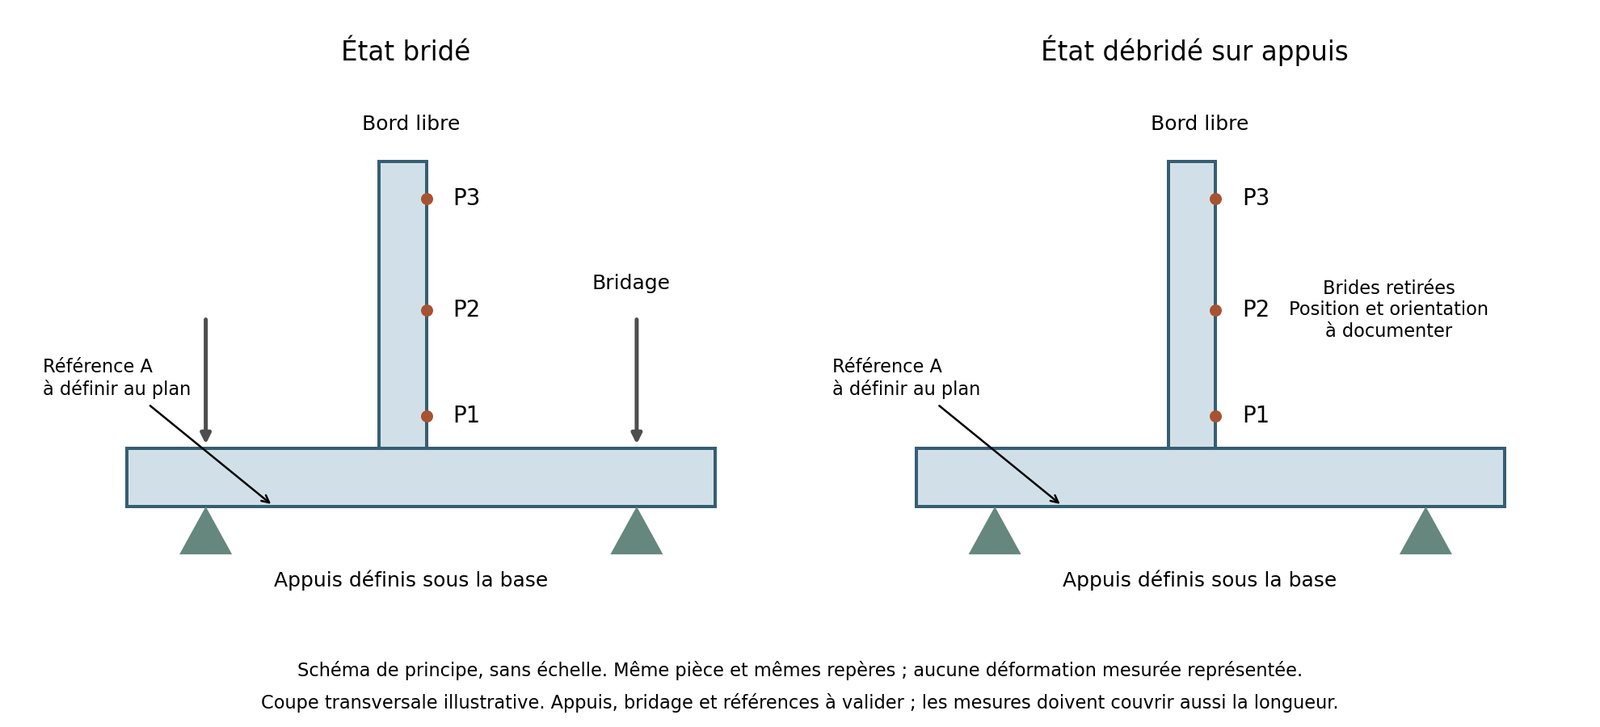
Pour le contrôle après débridage, définissez également les appuis et l’orientation. « Débridé » signifie ici que le serrage d’usinage est libéré ; cela ne signifie pas que la pièce est sans soutien ou sans influence de son poids.
Choisir une portée compatible avec l’accès
Retenez la longueur nécessaire pour atteindre la zone à usiner avec les dégagements appropriés. Vérifiez le col, la longueur taillée, le porte-outil et l’assemblage. Un outil plus long résout parfois l’accès, mais ne corrige pas le manque de rigidité de la paroi.
Si la déformation de l’outil est suspectée, documentez le porte-à-faux et l’état du montage. Si la pièce est surtout en cause, identifiez sa zone libre. Traiter séparément ces deux hypothèses évite d’attribuer toute amélioration à un changement de fraise alors que le serrage a changé en même temps.
Relier l’arête et l’engagement à la matière
Examinez l’état de l’arête, les dépôts, les copeaux retenus et les variations d’engagement, notamment aux angles. Pour une sélection aluminium, précisez la nuance et l’état au lieu de demander seulement une fraise « spéciale aluminium ». Les conditions de sortie de coupe et le support de la paroi font partie de cette sélection.
Le nombre de dents ne sera pas développé ici : cette comparaison répond à un autre choix (voir choisir une fraise pour aluminium). Pour cette pièce, commencez par la géométrie à produire, l’accès, le montage et la coupe observée. Une nouvelle fraise ne remplace pas la correction d’un appui absent ou d’une pièce forcée au serrage.
Une fois ces conditions décrites, consultez la famille de fraises carbure pour aluminium et alliages non ferreux pour examiner une référence compatible. La validation reste liée à votre pièce et à son contrôle final.
Mesurer avant et après débridage
Définir les références et les points de contrôle
Partagez le plan de contrôle avant l’essai. Donnez à chaque point ou zone un identifiant, une direction de mesure et une référence au plan. Couvrez les endroits susceptibles de se comporter différemment : pied de paroi, zone intermédiaire, bord libre et positions le long de la pièce.
Séparez épaisseur et position. Une mesure sur une seule face ne suffit pas à établir l’épaisseur locale. À l’inverse, une épaisseur conforme ne démontre pas que la paroi occupe la bonne position par rapport aux interfaces fonctionnelles.
Les références physiques doivent être reprises de façon justifiée dans chaque état. Un recalage libre ou un ajustement au mieux peut absorber une partie du déplacement que l’on cherche à observer. Conservez la méthode de construction des références et, si des ajustements différents sont nécessaires, documentez leur rôle au lieu de mélanger les résultats.
Comparer des états clairement identifiés
Identifiez un état bridé après usinage et un état débridé sur des appuis définis. Ajoutez un contrôle après stabilisation thermique si le protocole l’exige. Pour chacun, notez la température, le temps écoulé, l’orientation, les appuis, le dispositif et le programme de mesure.
Si les points ne sont pas accessibles sous bridage, ne fabriquez pas une comparaison directe. Utilisez des caractéristiques accessibles ou faites définir une autre méthode par la qualité. Une mesure machine et une mesure sur machine à mesurer tridimensionnelle peuvent être comparées seulement après examen de leurs références, de leurs capacités et des conditions de contrôle.
Adaptez le palpage à la paroi. La notice constructeur consultée sur les stylets et la force de déclenchement rappelle qu’une modification de force de déclenchement affecte les performances du système et nécessite une requalification et une vérification. Ce n’est pas une instruction de réglage universelle : appliquez la procédure du dispositif réellement utilisé. [4]
Interpréter l’écart sans conclure trop vite
Pour une même grandeur et une même convention de signe, le relevé après débridage moins le relevé sous bridage donne un écart de mesure entre états. Cet écart n’est ni une mesure de contrainte résiduelle ni, à lui seul, la preuve d’une cause mécanique unique. La température, les appuis et la remise en position doivent rester dans l’analyse.
Répétez les contrôles utiles pour distinguer une évolution de pièce d’une dispersion de méthode. Le NPL différencie résolution, incertitude et tolérance : l’affichage d’une décimale supplémentaire ne démontre pas la capacité à conclure sur un petit écart. [3] Le contexte public de la métrologie dimensionnelle (étalons, couches de mesure) rappelle aussi que la traçabilité des conditions compte autant que la valeur affichée. [5]
Si l’écart est du même ordre que les variations de mesure ou l’incertitude applicable, faites évaluer sa signification par la qualité. N’annoncez pas un gain de procédé sur cette seule différence. Conservez les relevés bruts, les exclusions éventuelles et les réglages d’évaluation.
Décider de la conformité finale
Appliquez séparément les exigences de dimension, de forme, de position et de surface. Utilisez l’état de contrôle demandé au plan ou convenu avec le donneur d’ordre. Une pièce peut devoir être évaluée sous maintien spécifié ; dans ce cas, une mesure libre reste une information de diagnostic et ne remplace pas le contrôle contractuel.
Si la méthode ou l’état requis n’est pas défini, le résultat reste en attente de validation. Rebrider une pièce et retrouver la cote ne démontre pas qu’elle est conforme dans l’état demandé pour sa livraison ou son montage.
Exemple de contrôle sur une paroi de boîtier
Considérons un boîtier dont une paroi doit respecter une épaisseur et une position par rapport à la base. Il s’agit d’un exemple de méthode, sans valeurs ni résultats d’essai HC. Le dossier réel doit préciser le matériau, le plan et l’état d’acceptation.
L’équipe repère les points près du pied, au milieu et au bord libre, puis complète ce repérage le long de la paroi. Elle enregistre le brut, les appuis, le serrage et l’ordre des poches. Après ébauche, elle vérifie la forme et la réserve disponible avant d’engager la finition.
Après finition, elle relève les caractéristiques accessibles sous bridage, puis libère les brides et replace la pièce sur les appuis de contrôle définis. Les résultats sont comparés avec leurs températures et références. Si l’épaisseur reste comparable mais que les deux faces se déplacent ensemble, la position de paroi doit être étudiée ; un défaut d’épaisseur ne peut pas être déduit de ce seul déplacement.
Si la pièce est conforme sous bridage mais hors exigence dans l’état final demandé, elle n’est pas libérée sur la base du premier contrôle. L’équipe vérifie d’abord la comparabilité de la mesure, puis teste l’hypothèse de montage ou de gamme la mieux étayée. Elle ne compense pas immédiatement le programme sans savoir quel état a produit l’écart.
Choisir la prochaine vérification selon le défaut
Gardez la solution actuelle si elle satisfait les exigences et qu’aucun objectif de changement n’est établi. Pour comparer une nouvelle gamme, distinguez la préparation, les reprises, le temps de contrôle et le coût récurrent par pièce conforme. Ne comptez pas deux fois un contrôle déjà inclus dans le cycle. Validez à petite échelle avant d’étendre la modification ; conservez une possibilité de retour à la gamme de référence.
| Observation | Vérifier en premier | Action candidate | Preuve attendue |
|---|---|---|---|
| Écart au bord libre | Support, flexion outil/pièce, engagement | Revoir support ou parcours | Géométrie aux mêmes repères |
| Variation au débridage | Température, références, maintien, brut | Séparer les effets par essai | Relevés comparables |
| Déformation dès l’ébauche | Ordre de retrait et rigidité restante | Réorganiser la gamme | Forme et réserve intermédiaires |
| Épaisseur conforme, profil non conforme | Position des deux faces et références | Étudier le déplacement global | Contrôles distincts |
| Résultats dispersés | Appuis, palpage, repositionnement | Stabiliser la méthode | Répétitions documentées |
Étapes de la gamme à conserver
| Étape | À conserver ou vérifier | Condition pour poursuivre |
|---|---|---|
| Ébauche | Appuis, matière de soutien et géométrie intermédiaire | Rigidité et réserve de correction suffisantes |
| Semi-finition | Surépaisseur réelle et références de reprise | Finition possible dans les limites outil |
| Finition | Montage, état outil et exigences fonctionnelles | Résultat contrôlé dans l’état prévu |
| Débridage et contrôle | Appuis, repères et conditions thermiques | Conformité démontrée ou investigation ouverte |
Fiche de comparaison avant et après débridage
En-tête à renseigner : pièce et révision, lot matière, opération, plan de contrôle, référence construite, orientation et appuis, équipement, palpeur, programme, opérateur, températures et horaires de chaque état. Identifier les fichiers bruts et l’incertitude ou la capacité de mesure retenue. La fiche ci-dessous est vierge ; les lignes ne représentent aucun résultat réel.
Pour une grandeur non accessible ou une comparaison non valide, inscrire « non mesuré » ou « non comparable », avec la raison. Ne remplacer ni l’un ni l’autre par zéro. Une colonne supplémentaire peut être ajoutée pour un état stabilisé si le protocole le prévoit.
| Point ou caractéristique | État bridé | État débridé défini | Écart et décision |
|---|---|---|---|
| Pied de paroi / repère à préciser | Valeur, unité, direction | Valeur, unité, direction | À calculer si comparable |
| Zone intermédiaire / repère | Valeur, unité, direction | Valeur, unité, direction | À compléter |
| Bord libre / repère | Valeur, unité, direction | Valeur, unité, direction | À compléter |
| Épaisseur / faces concernées | Méthode et valeur si accessible | Méthode et valeur | Exigence distincte |
| Profil ou position fonctionnelle | Résultat selon méthode | Résultat selon méthode | État final requis |
| Contrôle thermique complémentaire | Référence du relevé précédent | Nouvel état et température | Interprétation documentée |
Données à réunir avant de choisir la solution
- Nuance d’aluminium, état, type de brut, origine et orientation lorsque pertinente.
- Plan des épaisseurs, hauteur de paroi, longueur libre, fond et variations locales.
- Dimensions, forme, position, surface et état d’acceptation demandés.
- Schéma de localisation, d’appui et de bridage, avec procédure de serrage.
- Ordre d’ébauche, de semi-finition, de finition, de libération et de reprise.
- Outil, état de l’arête, porte-outil, porte-à-faux, machine et refroidissement.
- Relevés avant/après, références, températures, méthode et fichiers de mesure.
- Moment d’apparition du défaut, quantité, objectif d’essai et critères de validation.
Faire vérifier la solution pour votre pièce avec HC
Pour un projet nouveau, présentez la matière, le plan d’épaisseurs, les exigences et le montage envisagé. Pour une difficulté existante, joignez la séquence réelle et les relevés comparables, avec des images localisées de la paroi, de l’outil et des appuis. Ces éléments permettent de distinguer une question de sélection d’outil d’un problème qui exige d’abord une intervention sur le montage ou le contrôle.
Faites préciser le périmètre de l’échange avec HC. Une fraise adaptée peut contribuer à une solution, mais son remplacement ne garantit pas la correction d’un état matière ou d’un bridage inadéquat. Avant de transmettre un plan confidentiel, confirmez les modalités de réception et d’utilisation des documents ; aucun format de pièce jointe ni service de validation particulier n’est présumé ici. Vous pouvez aussi demander un échange technique et commercial une fois le périmètre clarifié.
Faire vérifier cette solution pour ma pièce
HC peut examiner la matière, le montage, la séquence et les relevés comparables. Une première demande peut se limiter aux éléments déjà connus.
Questions fréquentes
Peut-on fraiser une paroi mince en aluminium sans déformation ?
L’objectif réaliste est de respecter les tolérances dans l’état de contrôle demandé. Il faut maîtriser la gamme, le montage et la coupe puis vérifier le résultat. La désignation « paroi mince » ne suffit pas pour promettre une déformation nulle.
Quels critères changent la décision ?
L’épaisseur, la hauteur, la longueur libre, les appuis, l’état du brut, les accès et les exigences finales comptent. Une paroi soutenue des deux côtés pendant une étape ne se comporte pas comme la même paroi devenue libre après une autre opération.
Pourquoi la cote change-t-elle après débridage ?
Le relâchement du maintien est une hypothèse, mais la température, les références, les appuis et l’état matière doivent aussi être examinés. Commencez par rendre les mesures comparables ; l’écart seul ne permet pas d’isoler une cause.
Faut-il toujours réduire la passe de finition ?
Non. La passe doit rester compatible avec la géométrie du tranchant et produire une coupe maîtrisée. Définissez la réserve après ébauche et vérifiez la pièce après finition. Une réduction sans diagnostic ne garantit pas une amélioration.
Faut-il mesurer la pièce libre ou bridée ?
Le diagnostic peut comparer plusieurs états. L’acceptation suit le plan : libre, sur appuis définis ou sous maintien spécifié. Précisez toujours le sens de « libre » et les conditions de support, car la pièce reste soumise à son poids et au contact de mesure.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Réévaluez-la si le brut, son état, les épaisseurs, les appuis, l’ordre des opérations, l’outil ou le contrôle changent. Une validation sur une référence ne couvre pas automatiquement une nouvelle géométrie ou un autre lot présentant un comportement différent.
Quelles données faut-il transmettre à HC ?
Le minimum utile comprend la matière et son état, le plan d’épaisseurs, les exigences, la machine et la quantité. Pour un défaut, ajoutez la gamme, le montage et les relevés avant/après avec leurs conditions. Une photo seule ne permet pas de conclure sur une déformation dimensionnelle.
Sources et contenus associés
Sources consultées le 19 octobre 2026. Les documents généraux fondent la méthode ; ils ne constituent pas une validation d’une pièce ni une spécification de performance HC.
- Guide industriel de fraisage d’épaulement — section parois minces / deflecting walls : lien entre hauteur, épaisseur, stabilité outil/pièce et stratégies par étapes conservant du soutien. Les seuils et surépaisseurs du document ne sont pas repris comme paramètres HC.
- Robinson, Tanner et Truman — Residual stress in heat-treatable aluminium alloys (Strain, 2014) — résumé institutionnel : mécanisme qualitatif reliant contraintes résiduelles macroscopiques, distorsion d’usinage et instabilité dimensionnelle. Résumé consulté ; aucun chiffre d’essai n’est repris.
- NPL — Fundamental Good Practice in Dimensional Metrology (GPG80) : bridage, poids propre, effets thermiques, résolution, incertitude et tolérance. Guide historique ; il ne remplace pas le plan contractuel ni la version de norme applicable.
- Guide d’applications palpage — stylets et force de déclenchement : une modification de force de déclenchement affecte les performances et exige requalification et vérification. Appliquer la procédure du dispositif réellement utilisé.
- NIST — Dimensional Metrology (Sensor Science) : cadre public sur la métrologie dimensionnelle et la traçabilité des conditions de mesure. Contexte méthodologique ; pas de tolérance ni de protocole HC.
Pour les autres contraintes de la matière, consultez le guide usinage de l’aluminium. Si les marques sont dominées par les vibrations ou l’écaillage, poursuivez avec le diagnostic vibrations et usure. Pour le choix 2/3 dents, voir choisir une fraise pour aluminium.