
Décision de fraisage CNC
Fraisage en avalant ou en opposition : comment choisir ?
Sur une CNC rigide, avec jeux d’axes maîtrisés, pièce correctement maintenue et trajectoire vérifiée, l’avalant est généralement le premier candidat pour un contournage latéral. Ce choix n’est pas universel : peau dure, paroi souple, position de la fraise, rainurage pleine largeur ou stratégie FAO peuvent imposer une autre décision.
Si le jeu d’un axe est inconnu ou non maîtrisé, suspendre l’essai et faire vérifier la machine. Le choix de l’opposition ne remplace pas la remise en état ni la confirmation des conditions autorisées par le constructeur.
Voir les fraises carbure monobloc pour fraisage CNCComprendre le sens d’engagement
Le mode de fraisage se définit au point de contact entre l’arête et la pièce, pas par le seul code M03 ou M04. En avalant, le mouvement tangentiel de l’arête et l’avance de la pièce par rapport à l’outil vont dans le même sens ; le copeau évolue d’une épaisseur élevée vers une épaisseur faible. En opposition, ces mouvements sont opposés et le copeau évolue d’une épaisseur théorique faible vers une épaisseur plus élevée. Cette définition et ces tendances sont décrites dans le manuel Ingersoll [5].
Référence utilisée dans le schéma : l’avance représente le déplacement de la pièce par rapport à l’outil. Lorsque la pièce est fixe et que l’outil se déplace, le vecteur d’avance de l’outil est opposé à celui représenté.
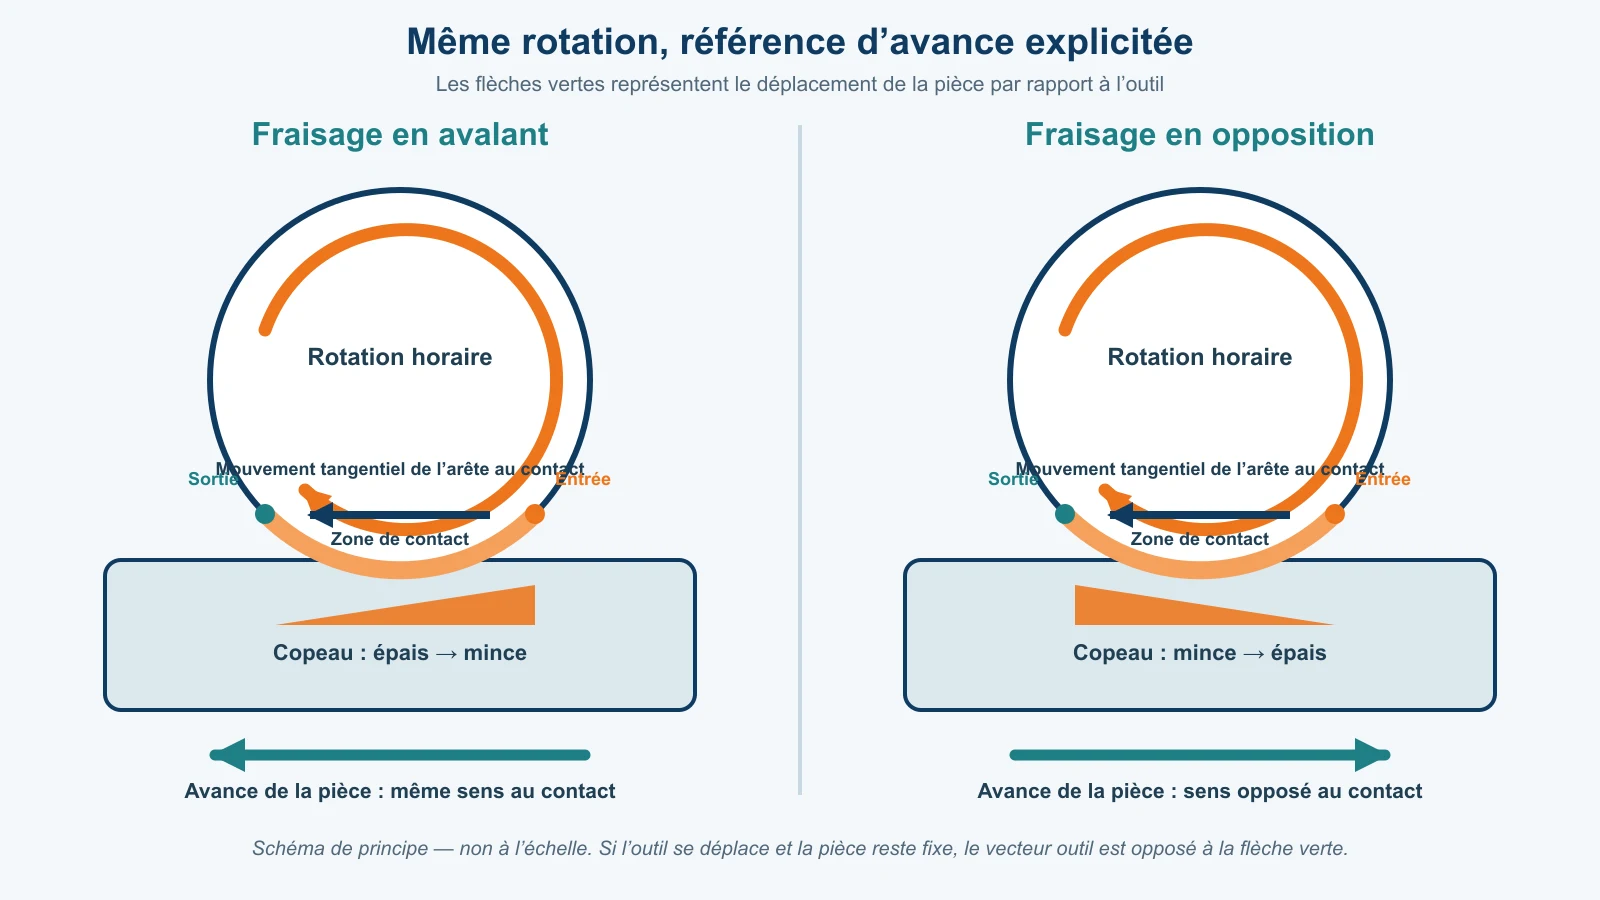
Contrôle de direction avant essai
- Identifier le côté réellement usiné.
- Observer le sens tangentiel de l’arête au contact.
- Choisir une seule référence d’avance : pièce par rapport à l’outil ou outil par rapport à la pièce.
- Vérifier la trajectoire simulée, y compris les entrées, sorties et liaisons.
Une stratégie FAO ne garantit pas toujours un mode unique sur toute la trajectoire. Autodesk le précise pour la stratégie 3D Project : selon la géométrie, Fusion peut ne pas maintenir l’avalant ou l’opposition sur chaque segment [2]. Cette limite ne doit pas être généralisée à toutes les stratégies sans vérifier leur documentation propre.
Examiner machine et bridage
Le choix n’est recevable que si la chaîne machine–broche–porte-outil–fraise–pièce–montage maîtrise les déplacements provoqués par l’effort. Le manuel Haas présente l’avalant comme le choix habituel sur ses CNC rigides et situe, pour un outil standard à droite, le lien avec G41/G42 à la page 61 ; cette indication reste un exemple de programmation Haas, pas une règle universelle de compensation [3].
Une machine conventionnelle en état, utilisée conformément à son manuel et à une procédure connue, peut conserver l’opposition comme condition normale. Ce cas doit être distingué d’un jeu inconnu, d’un entraînement endommagé ou d’une table qui se déplace de manière imprévisible : ces défauts imposent l’arrêt et le contrôle de la machine.
| Condition | Candidat ou décision de départ | Conditions indispensables | Validation requise |
|---|---|---|---|
| Contournage latéral stable | Essayer d’abord l’avalant | CNC rigide, jeux maîtrisés, pièce soutenue, trajectoire unidirectionnelle vérifiée | Cote, surface, bavure, charge, copeaux et usure |
| État machine inconnu | Suspendre l’essai | Contrôle du jeu, des entraînements et des autorisations constructeur | Rapport de contrôle ou remise en état avant toute comparaison |
| Pièce mince ou appui asymétrique | Choisir le sens qui charge les appuis sans soulever ni fléchir la pièce | Direction des efforts et serrage documentés | Déflexion, marques de serrage, cote et répétabilité |
| Peau dure ou couche superficielle | Étudier une entrée sous la couche, parfois en opposition | Nature et épaisseur de peau connues, profondeur de passe suffisante, arête et matière compatibles | Intégrité de l’arête, charge, écaillage et état après suppression de la couche |
| Surfaçage | Évaluer d’abord la position du centre de fraise et l’entrée/sortie | Diamètre, largeur usinée, déport, sens de balayage et sortie définis | Surface, marques de sortie, charge et distribution d’usure |
| Rainurage pleine largeur ou trajectoire complexe | Ne pas appliquer un choix binaire à toute l’opération | Engagement réel et segments FAO inspectés | Simulation, nombre de dents engagées, évacuation et stabilité |
Cette matrice choisit un premier contrôle, pas une instruction machine. Sandvik recommande fréquemment l’avalant tout en signalant des limites liées notamment à la puissance, à une pièce souple et au soulèvement possible [1]. Aucune direction ne corrige un porte-à-faux excessif, une pince endommagée ou un montage insuffisant.
Comparer état de surface et usure
Les sources industrielles associent souvent l’avalant à une entrée sans phase initiale de frottement et à une meilleure évacuation des copeaux derrière la coupe. Ce sont des tendances, non un résultat garanti. Faux-rond assemblé, engagement, arête, lubrification, matière et entrée/sortie peuvent inverser le résultat observé [1][5].
La recommandation liée à une peau dure doit rester étroite. Ingersoll mentionne l’opposition pour certaines croûtes durcies dans le contexte de ses outils [5]. Seco indique que l’opposition peut aussi être pertinente sur une surface brute ou une paroi mince, mais replace ce choix dans l’analyse des charges mécaniques, de la position de la fraise et des conditions d’entrée et de sortie [4]. Avant transfert, relever la matière, la nature et l’épaisseur de la couche, la profondeur de passe, la géométrie et la ténacité de l’arête.
Réaliser un essai contrôlé et traçable
- Définir avant l’essai les critères d’acceptation : cote, forme, surface si prescrite, bavure, intégrité d’arête et nombre de pièces acceptées.
- Conserver la même fraise, un état d’usure comparable, le même lot matière, le même montage et les mêmes moyens de contrôle.
- Simuler les deux trajectoires et n’en tester qu’une à la fois dans une fenêtre approuvée.
- Observer l’entrée, la sortie, le déplacement de la pièce, les copeaux et la charge affichée.
- Mesurer avec la même méthode et inspecter l’arête au même grossissement et au même intervalle.
| Donnée ou résultat | Avalant | Opposition |
|---|---|---|
| Zone et état initial de la pièce | À compléter | À compléter |
| Fraise, état d’usure et montage | À compléter | À compléter |
| Vitesse, avance par dent, engagements | À compléter | À compléter |
| Lubrification et évacuation | À compléter | À compléter |
| Dimensions, surface et bavure | À compléter | À compléter |
| État de l’arête et anomalies | À compléter | À compléter |
| Différences entre les essais | À compléter | À compléter |
| Décision ou motif de non-essai | À compléter | À compléter |
Une direction non autorisée par les conditions machine, outil ou montage n’a pas à être testée pour compléter le tableau. Consignez le motif d’exclusion.
Arrêter l’essai en cas de mouvement de la pièce ou du montage, prise de passe imprévue, charge anormale, bruit ou vibration inhabituels, défaut d’évacuation, dommage d’outil, collision potentielle ou première pièce non conforme. Si la vibration ou l’écaillage domine, utiliser le diagnostic dédié aux vibrations et à l’usure d’une fraise CNC avant d’augmenter la charge.
Choisir selon l’opération
Quels critères changent la décision ?
La décision change avec l’état réel de la machine, le sens des efforts par rapport aux appuis, la souplesse de la pièce, la présence d’une peau dure, l’engagement radial et axial, la stratégie d’entrée et de sortie, la position du centre en surfaçage, la géométrie FAO, la fraise exacte, l’évacuation des copeaux et le critère d’acceptation.
Dans quelles conditions la recommandation ne s’applique-t-elle pas ?
Elle ne s’applique pas telle quelle au rainurage pleine largeur, à une trajectoire bidirectionnelle, à une machine dont l’état est inconnu, à un montage qui se déplace, à une pièce très souple, à une couche superficielle non caractérisée ou à une référence d’outil dont le fabricant impose une stratégie particulière. En surfaçage, la position du cutter, l’entrée et la sortie doivent être évaluées avant de conclure ; la règle de contournage latéral ne doit pas être transposée sans contrôler l’engagement réel [1].
Quelles données faut-il transmettre à HC ?
Pour un premier échange, indiquez seulement une adresse de contact, la matière, l’opération et le problème à résoudre. Si elles sont disponibles, ajoutez les dimensions et exigences critiques, la machine et la commande, le montage, la fraise, le porte-à-faux, l’engagement, le sens programmé, le volume du lot et une capture annotée de la trajectoire.
Faire vérifier cette solution pour ma pièce
HC peut examiner le choix de départ et les données manquantes avant un essai. Pour transmettre un plan confidentiel, convenez au préalable des modalités de réception et de confidentialité.
Sources techniques et limites d’utilisation
- Sandvik Coromant — Milling application guide : choix fréquent de l’avalant, position du cutter et exceptions liées aux conditions de machine et de pièce ; recommandations Sandvik à transférer après vérification.
- Autodesk Fusion — 3D Project reference : réglages Climb, Conventional et Both Ways pour la stratégie 3D Project uniquement.
- Haas Automation — Mill Programming Workbook, p. 61 : exemple Haas de l’avalant sur CNC rigide et relation G41/G42 pour un outil à droite ; le manuel de la machine réelle reste prioritaire.
- Seco Tools — Controlling mechanical loads in milling operations : charges à l’entrée et à la sortie, position de la fraise et cas limités de surface brute ou de paroi mince.
- Ingersoll Cutting Tools — Manuel technique de fraisage : définitions françaises, tendances de surface/usure et exception des croûtes durcies. Les données produit restent propres aux outils Ingersoll.