
Usinage d’un moyeu d’accouplement cannelé
Relier surfaces d’appui, cercle de perçage, alésage et cannelures à une même chaîne de références.
Recevoir une présélectionPréparer le dossierUne gamme en quatre opérations
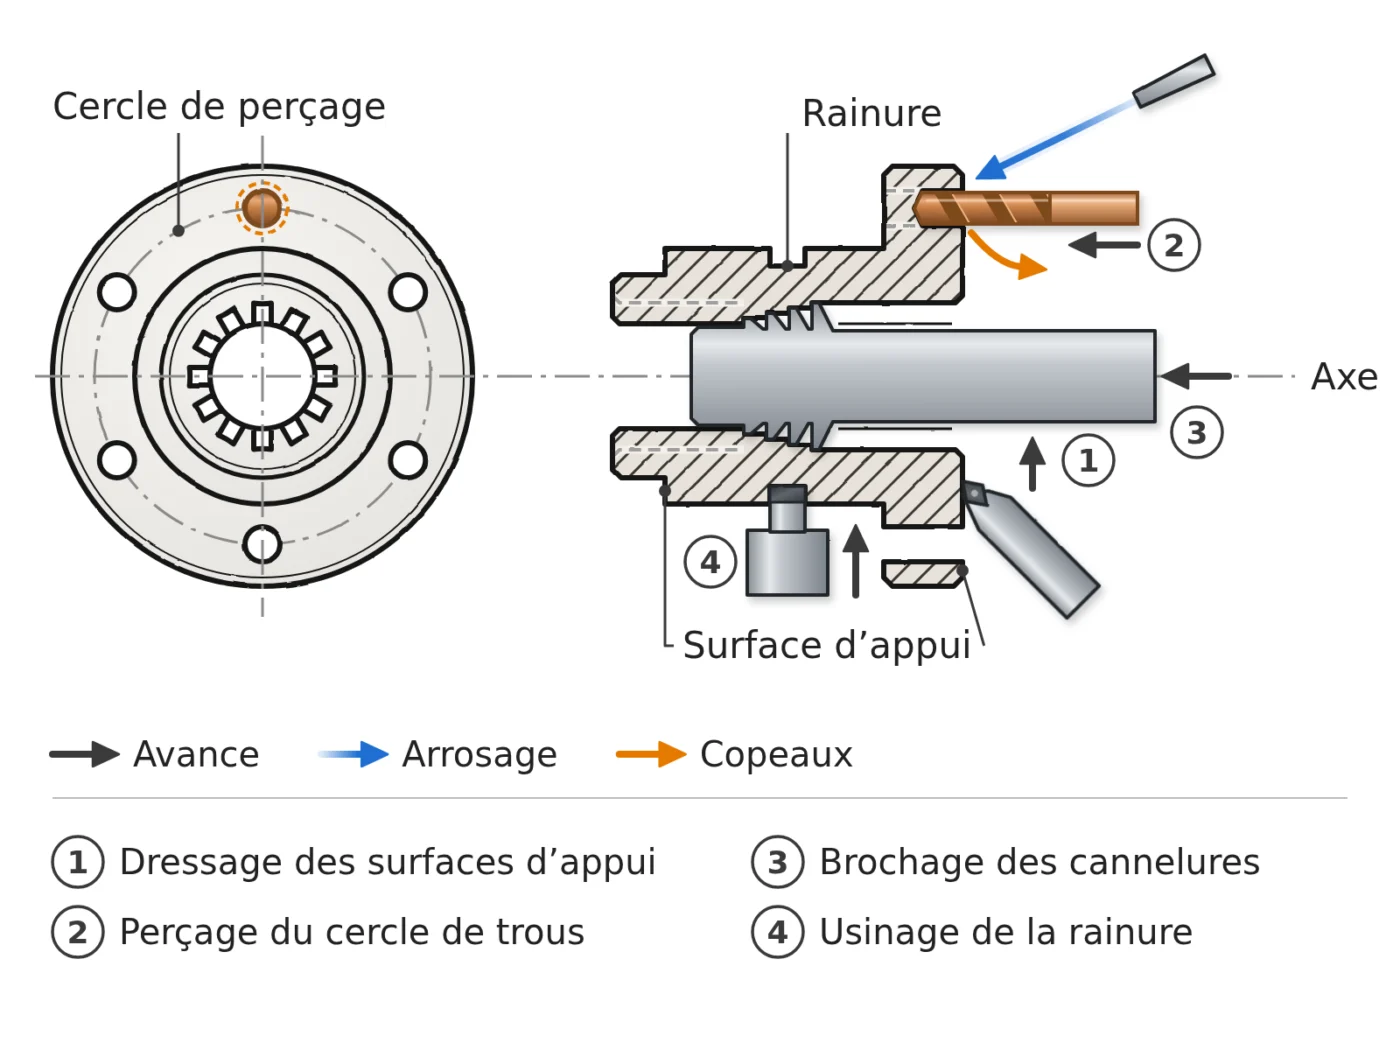
Dressage des surfaces d’appui
Créer la face et les diamètres servant au positionnement et aux reprises suivantes.
Outils de tournage extérieurPerçage du cercle de trous
Construire le motif depuis l’axe fonctionnel et contrôler position, diamètre et sortie de chaque trou.
Forets carbure standardBrochage des cannelures
Définir norme, nombre de dents, profil, classe et référence des flancs avant de qualifier le procédé.
Étude d’application HCUsinage de la rainure
Relier largeur, profondeur et position à la face d’appui et à l’axe du moyeu.
Outils de gorgeTrois relations fonctionnelles à préserver
Axe et face d’appui
Le battement axial et radial dépend des références créées au tournage et de la déformation au serrage.
Cannelures et alésage
Le profil de transmission doit rester centré sur l’axe fonctionnel avec le jeu ou le contact défini par le plan.
Cercle de perçage
La position vraie des trous doit être construite depuis l’axe contrôlé, et non depuis un contour brut non référencé.
Les données nécessaires à la sélection
Joignez le plan coté, les références fonctionnelles et les données de la transmission.
| Point à préciser | Données à transmettre |
|---|---|
| Matière | Nuance d’acier, dureté, état du brut et traitement thermique prévu. |
| Références | Axe, face d’appui, surfaces de reprise et ordre souhaité des opérations. |
| Cannelures | Norme, nombre de dents, module ou pas, classe, flanc de référence et longueur utile. |
| Perçages | Nombre de trous, diamètre du cercle, diamètre, profondeur et tolérance de position. |
| Rainure | Position, largeur, profondeur, rayons et état de surface demandé. |
| Production | Machine, montage, arrosage, quantité, contrôle et défaut actuellement observé. |
Valider la gamme sur machine
Contrôler les références
Mesurer battement de la face et de l’alésage à chaque reprise afin de suivre l’accumulation des erreurs.
Qualifier le profil cannelé
Utiliser la jauge ou la méthode de mesure prévue, puis contrôler le centrage, le jeu et la trace de contact.
Vérifier le motif de fixation
Contrôler position vraie, diamètre et bavures des trous par rapport à l’axe fonctionnel du moyeu.
Limite de la présélection
Le schéma illustre une gamme possible et ne représente pas une pièce client ni un résultat garanti. La fabrication des cannelures nécessite une étude dédiée du profil et des capacités machine.
Questions techniques
Quelle surface faut-il usiner en premier ?
La première opération doit créer une référence stable pour l’axe et la face, en tenant compte de la forme du brut et du montage disponible.
Peut-on positionner les trous depuis le diamètre extérieur ?
Seulement si ce diamètre est une référence fonctionnelle contrôlée. Sinon, le cercle de perçage doit être construit depuis l’axe défini par le plan.
Quel procédé choisir pour les cannelures ?
Le procédé dépend du profil, de la longueur, de la quantité, du traitement et des capacités machine. Le schéma présente le brochage comme une possibilité, pas comme une prescription universelle.
Préparons la sélection d’outils
Transmettez le plan, la matière, les références et les données de cannelure.
Données du département d’ingénierie HC, à titre de référence.