
Usinage d’une bague de roulement en acier
Organiser tournage, gorges et perçage autour des références de reprise et de l’état métallurgique de la pièce.
Recevoir une présélectionPréparer le dossier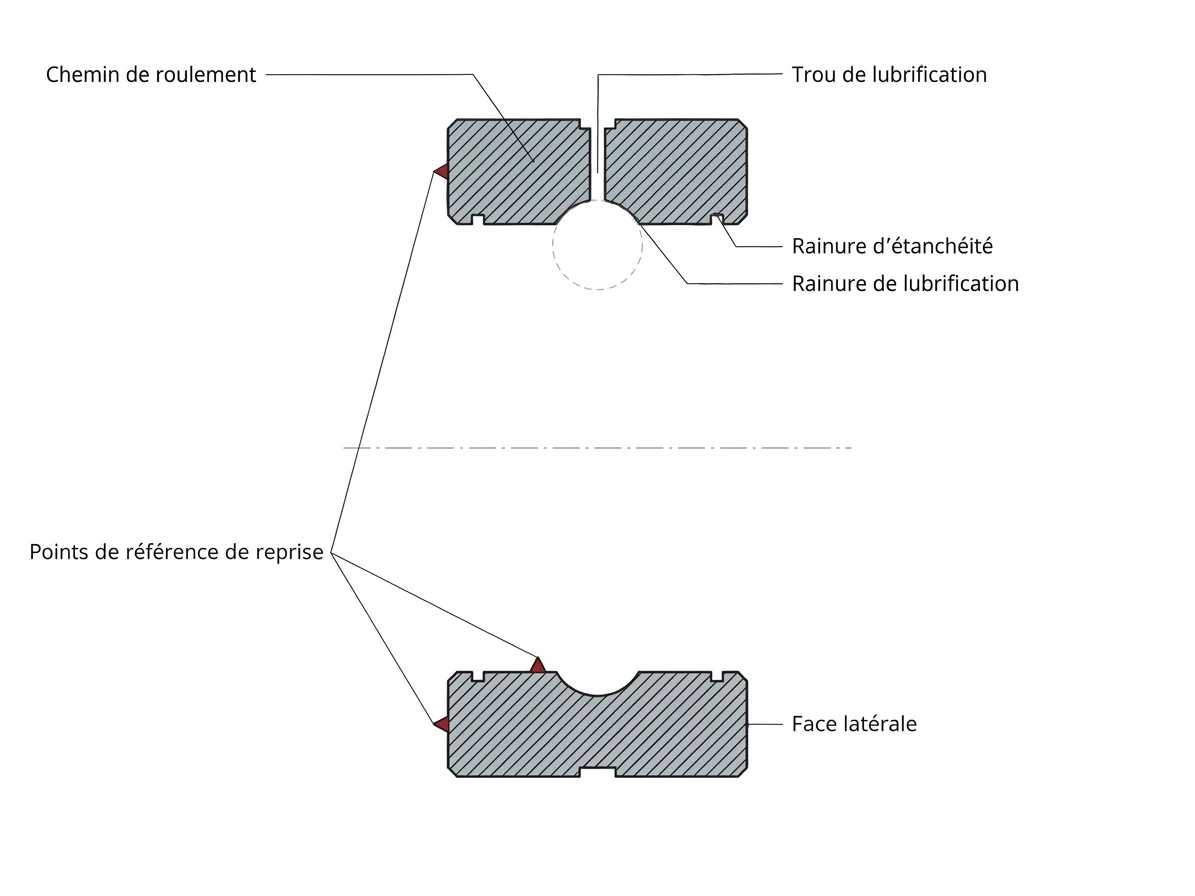
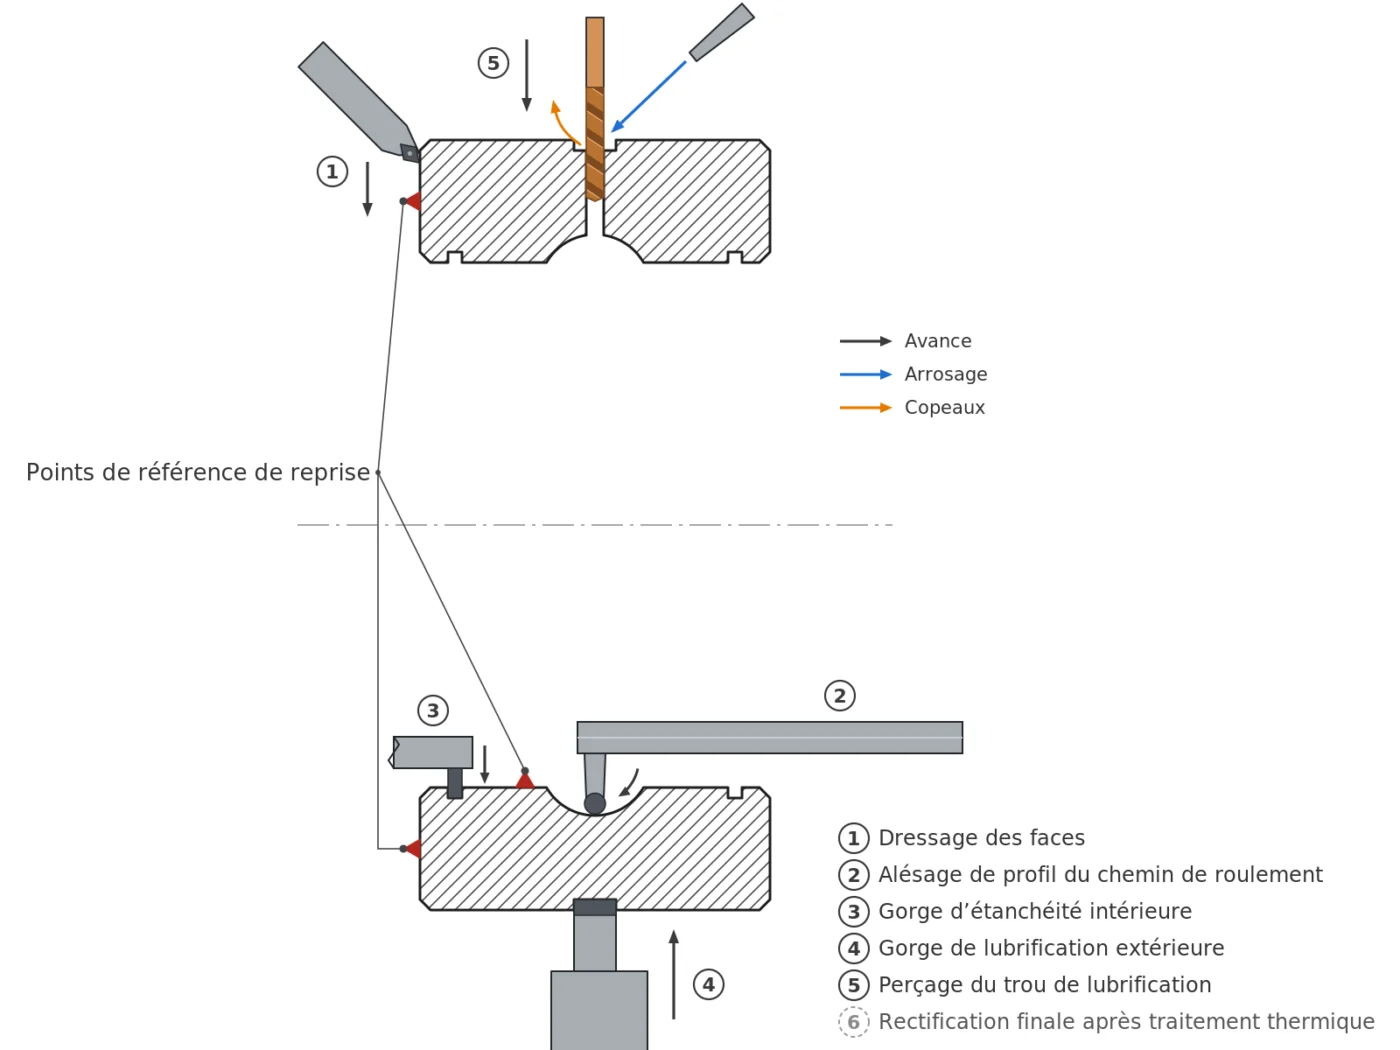
Construire la gamme autour des références
Les diamètres, les faces et le chemin de roulement doivent rester reliés à un axe fonctionnel commun. Le montage et l’ordre des reprises sont donc définis avant le choix détaillé des outils.
État avant traitementIdentifier les surfaces ébauchées, les surépaisseurs et les références qui resteront disponibles.
Déformation attendueAnticiper l’effet du traitement thermique sur rondeur, largeur et coaxialité.
Finition séparéeQualifier le procédé final du chemin de roulement selon dureté, surface et exigences fonctionnelles.
Zones critiques de la pièce
Faces et diamètres
Le serrage ne doit pas déformer la bague ni déplacer la référence utilisée pour contrôler largeur, battement et concentricité.
Gorges fonctionnelles
Largeur, profondeur, rayons et bavures sont définis séparément pour l’étanchéité et la distribution du lubrifiant.
Trou de lubrification
Une entrée sur surface courbe peut demander un pointage stable ; la sortie dans l’alésage doit être contrôlée.
Opérations et familles d’outils à étudier
La sélection finale dépend du plan, de la dureté à chaque étape et du montage retenu.
| Opération | Données à transmettre | Famille à évaluer |
|---|---|---|
| Faces et diamètre extérieur | Brut, section, serrage, surépaisseur et état thermique. | Tournage extérieur |
| Alésage | Diamètre, portée, profondeur, coaxialité et rugosité visée. | Barres d’alésage |
| Rainures | Position, largeur, profondeur, rayon de fond et accès. | Gorge et tronçonnage |
| Trou de lubrification | Diamètre, angle d’entrée, épaisseur de paroi, profondeur et sortie. | Microforets |
| Reprise après traitement | Dureté finale, déformation mesurée, référence et matière restante. | Étude d’application HC |
Valider la gamme de fabrication
Comparer libre et serré
Mesurer la pièce avant et pendant le serrage pour identifier une déformation créée par les mors ou le montage.
Suivre chaque reprise
Enregistrer diamètre, rondeur, battement et largeur avec la référence utilisée à chaque étape.
Contrôler les petites fonctions
Vérifier profil des gorges, position du trou et bavure côté alésage avant de poursuivre le cycle.
Limite de la présélection
Le schéma illustre les fonctions possibles d’une bague. Il ne représente pas une pièce client ni une gamme garantie ; la finition du chemin de roulement doit faire l’objet d’une qualification dédiée.
Questions techniques
Faut-il terminer toutes les surfaces avant traitement thermique ?
Non. Les surfaces sensibles à la déformation ou à la dureté finale peuvent nécessiter une surépaisseur et une reprise. La décision dépend du procédé et des tolérances.
Comment limiter la déformation au serrage ?
Relier l’effort de serrage, la géométrie des mors et l’épaisseur de la bague, puis comparer les mesures effectuées libre et sous serrage.
Comment préparer le trou de lubrification ?
Définir diamètre, surface d’entrée, angle, paroi traversée et condition de sortie. Un pointage peut être nécessaire lorsque l’entrée est courbe ou inclinée.
Préparons la sélection d’outils
Joignez le plan, la nuance d’acier, les états thermiques et le montage prévu.
Données du département d’ingénierie HC, à titre de référence.