
Microfraises carbure pour détails et profils miniatures
Une microfraise doit être choisie avec la géométrie du détail, la matière, la profondeur, la broche, le serrage et le moyen de contrôle. À cette échelle, la propreté, le faux-rond assemblé, la sortie et l’évacuation des copeaux peuvent déterminer quelle arête travaille réellement.
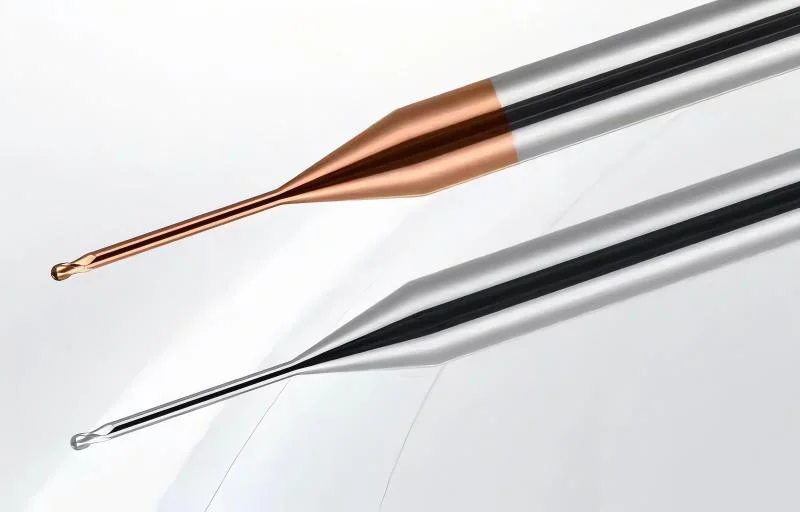
Quand choisir une microfraise carbure ?
Utilisez une microfraise pour produire une petite rainure, une poche, un profil, une électrode ou une surface 3D lorsque le rayon accessible et la dimension du détail excluent une fraise conventionnelle. Ce produit n’est pas un foret PCB ni une fraise dentaire.
| Fonction à produire | Forme à étudier | Donnée critique |
|---|---|---|
| Fond plat ou microrainure | Microfraise à bout plat | Largeur, profondeur, coin, entrée et dégagement |
| Raccord avec rayon défini | Microfraise torique | Diamètre, rayon de coin et tolérance du profil |
| Surface 3D ou micro-cavité | Microfraise hémisphérique | Rayon, pente, pas latéral et hauteur de crête |
| Détail derrière une paroi | Microfraise à col fin | Diamètre/longueur de col, sortie et collision |
Limite : un diamètre nominal seul ne suffit pas. La coupe, le col, la sortie assemblée, la participation des dents et la méthode de mesure doivent rester cohérents.
Définir diamètre, coupe, col et sortie assemblée
Les dimensions de l’outil doivent être reliées à la zone réellement usinée et au passage disponible. Allonger une cote sans vérifier les autres peut réduire la rigidité ou créer une collision.
Diamètre de coupe
À relier à la largeur, au rayon accessible, à la charge par dent et au moyen de contrôle.
Longueur de coupe
Elle couvre la hauteur engagée ; une longueur inutile augmente la fragilité et la recoupe des copeaux.
Diamètre du col
Il doit passer sans frotter tout en conservant la plus grande section compatible.
Longueur du col
Elle franchit l’accès localisé ; la trajectoire complète décide de la longueur utile.
Queue et serrage
La queue propre, la pince et la surface serrée transmettent le faux-rond à la petite coupe.
Sortie assemblée
Mesurez la longueur réellement hors du porte-outil, pas seulement la longueur totale du catalogue.
Choisir bout plat, rayon de coin ou bout hémisphérique
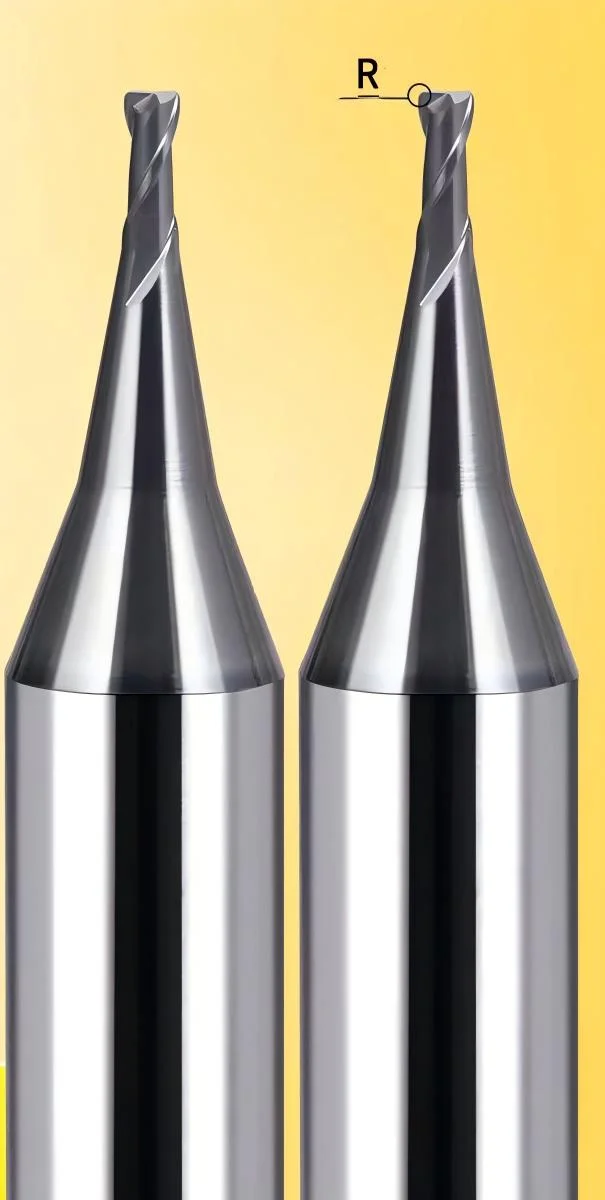
La forme de l’extrémité doit reproduire la géométrie fonctionnelle de la pièce et rester mesurable. Le rayon marqué « R » sur l’illustration est un repère géométrique, pas une référence produit.
Adapter l’arête, les goujures et le revêtement à la matière
Le petit diamètre rend la préparation d’arête, le noyau et le volume de goujure interdépendants. Matière, dureté, adhésion, abrasion, fibres et méthode de refroidissement doivent être précisées avant la sélection.
Maîtriser le faux-rond et le serrage
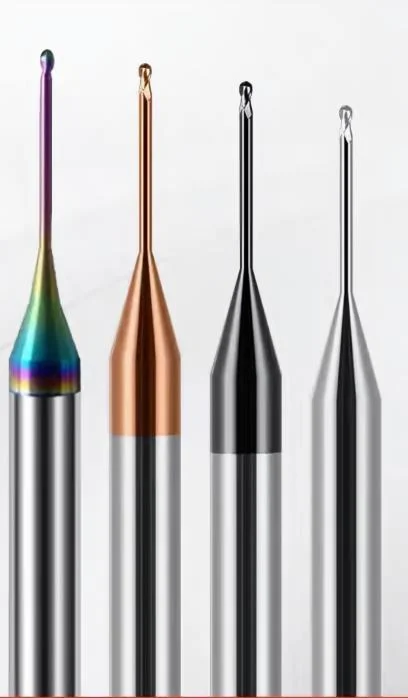
Le faux-rond doit être évalué par rapport au diamètre réel de coupe et mesuré sur l’ensemble monté. Une particule, une pince endommagée ou une sortie excessive peut concentrer la charge sur une seule arête.
| Contrôle | Observation | Décision |
|---|---|---|
| Queue et pince | Propreté, trace, bavure, usure ou serrage incomplet | Nettoyer ou remplacer avant l’essai |
| Faux-rond assemblé | Mesure au plus près de la coupe avec méthode adaptée | Valider le montage avant de corriger les paramètres |
| Sortie | Longueur hors du porte-outil et collision réelle | Conserver la sortie minimale nécessaire |
| Broche | Échauffement, vibration, vitesse disponible et état | Confirmer la faisabilité du petit diamètre |
| Manipulation | Protection de l’extrémité et contact accidentel | Écarter tout outil choqué ou douteux |

Évacuer les copeaux sans endommager le détail
Un faible volume de goujure et une cavité étroite augmentent le risque de recoupe, d’adhésion ou de bourrage. La méthode d’apport d’air ou de fluide doit retirer les copeaux sans déplacer la pièce ni masquer une casse.
Programmer et valider le micro-usinage
La validation doit relier programme, outil, montage, pièce et mesure. Les paramètres finaux se déterminent sur l’application ; aucune vitesse ou avance universelle n’est publiée ici.
État initial
Geler plan, matière, surépaisseur, broche, pince, sortie et outil de référence.
Trajectoire
Prévoir entrée, engagement, liaison, évacuation et retrait sans choc.
Observation
Suivre copeaux, bruit, bavure, marque de paroi et état d’arête sous grossissement.
Acceptation
Mesurer dimensions et profil avec le moyen défini, puis documenter la règle de changement.
Diagnostiquer bavure, casse et variation dimensionnelle
Relevez le moment d’apparition et comparez outil, pièce, montage et copeaux. Modifiez une variable à la fois et arrêtez si une casse risque d’endommager la pièce ou la broche.
Bavure en sortie
Vérifier soutien de la pièce, sens de passe, arête, matière, usure et évacuation.
Casse soudaine
Contrôler choc, faux-rond, bourrage, collision, sortie, surépaisseur et programme.
Dimension instable
Comparer faux-rond assemblé, flexion, température, participation des dents et méthode de mesure.
Surface rayée
Rechercher copeaux recoupés, adhésion, arête endommagée et reprise de trajectoire.
Ce que l’outil ne corrige pas : une microfraise ne compense pas une broche instable, un serrage contaminé, un contrôle inadapté, une pièce mobile ou une trajectoire en collision.
Questions fréquentes sur les microfraises
Quelle différence entre une microfraise et un microforet ?
La microfraise usine rainures, poches, contours ou surfaces par déplacement latéral et axial selon sa géométrie. Le microforet sert principalement à créer un trou ; leurs arêtes et leurs stratégies ne sont pas interchangeables.
Pourquoi le faux-rond est-il critique à petit diamètre ?
Il peut représenter une part importante du diamètre et répartir inégalement la charge entre les dents. Mesurez le système monté avant de modifier la coupe.
Le repère R de l’image indique-t-il une dimension disponible ?
Non. Il représente le principe d’un rayon de coin. Toute valeur, tolérance et disponibilité doit être confirmée à partir du plan.
Comment détecter une casse de microfraise ?
Combinez les fonctions de surveillance disponibles sur la machine avec une observation optique et une stratégie de contrôle adaptée au risque de la pièce.
Quelles données envoyer pour une microfraise sur mesure ?
Envoyez plan, matière, diamètre, profil, profondeur, col, broche, porte-outil, faux-rond mesuré, méthode d’évacuation, volume et contrôle.
Faire étudier votre microfraise par HC
HC relie le détail à usiner, la matière, la broche, le serrage, l’accès, les copeaux et la méthode de contrôle avant proposition.
Demander une revue technique- Plan ou modèle 3D et révision
- Matière, profil et profondeur
- Diamètre, coupe, col et sortie
- Broche, serrage, évacuation et contrôle