
Fraises à arrondir carbure pour rayons extérieurs
HC étudie des fraises à arrondir à profil concave pour former un rayon convexe sur une arête de pièce. La sélection part du rayon et de sa tolérance, mais aussi des faces tangentes, du diamètre de passage, de l’accès, de la matière et du réglage axial.

Quand choisir une fraise à arrondir ?
Cette fraise produit un rayon extérieur sur une arête accessible. Elle ne remplit pas la même fonction qu’une fraise torique, qui porte un petit rayon à son propre coin, ni qu’une fraise à chanfreiner, qui produit une face inclinée droite.
| Fonction de pièce | Outil à étudier | Caractéristique décisive |
|---|---|---|
| Former un rayon convexe sur une arête extérieure | Fraise à arrondir / fraise à rayonner concave | Rayon, tangence, diamètre mineur et dégagement |
| Usiner un fond, une paroi et un raccord intérieur | Fraise torique | Diamètre, rayon de coin, engagement et trajectoire |
| Créer une face inclinée ou casser une arête | Fraise à chanfreiner | Angle, largeur, diamètre ou profondeur |
| Suivre une surface 3D continue | Fraise hémisphérique ou outil de forme selon le modèle | Surface, pente, pas latéral, accès et hauteur de crête |
Définir rayon, tangence et surfaces de référence
Le rayon ne doit pas être isolé des deux faces qu’il relie. Une fraise correcte mal positionnée peut laisser une marche, une facette ou une surcoupe. Le plan doit préciser la référence et le moyen de contrôle du profil.
Rayon et tolérance
Indiquer la valeur du rayon, sa tolérance et la zone sur laquelle elle s’applique.
Faces tangentes
Identifier les deux surfaces liées et la continuité attendue de chaque côté du rayon.
Position axiale
Définir l’origine et la surface de réglage qui positionnent le profil concave.
Position radiale
Relier diamètre effectif, trajectoire et matière restante pour éviter la surcoupe.
Limite : une valeur R seule ne suffit pas pour définir l’outil ; le diamètre mineur, le dégagement et les faces voisines peuvent changer la construction.
Comprendre profil concave, passage central et nombre de dents
La forme de l’outil doit franchir la géométrie voisine tout en soutenant les arêtes du profil. Le nombre de dents se choisit avec la matière, le volume de copeau, la rigidité et la longueur de contact.
Profil concave
Il génère le rayon convexe de la pièce. Sa continuité influence tangence, facettes et état de surface.
Diamètre mineur
La partie centrale doit passer autour de l’arête sans heurter une face, un bossage ou un épaulement voisin.
Nombre de dents
À relier à l’espace copeaux, à l’effort radial, au matériau et à la qualité de surface recherchée.
Dégagement arrière
Il évite le frottement derrière le profil et doit rester compatible avec la section du corps.
Longueur utile
La portée doit couvrir l’accès avec le minimum nécessaire pour limiter déplacement et vibration.
Queue et montage
Queue, porte-outil, serrage et faux-rond assemblé conditionnent la répétabilité du réglage.
Adapter la coupe à la matière et à la sortie du rayon
Nuance, dureté, adhésion, abrasion, bavure et rigidité de la pièce orientent carbure, préparation d’arête, nombre de dents, polissage et revêtement. La sortie du profil mérite autant d’attention que l’entrée.
Aluminium et non-ferreux
Contrôler adhésion, copeaux, lubrification, bavure et rayures ; préserver une goujure qui évacue sans recoupe.
Aciers et aciers de moule
Préciser nuance, dureté, état avant/après traitement et quantité de matière sur l’arête.
Acier inoxydable
Surveiller frottement, chaleur, écrouissage et bavure de sortie avant de modifier la vitesse ou l’avance.
Plastiques techniques
Vérifier échauffement, fusion, maintien de la pièce, bavure et déformation du profil.
Repérer les dimensions qui définissent la fraise à arrondir
| Repère | Position sur l’outil | Effet sur la pièce ou l’accès |
|---|---|---|
| R | Profil concave actif | Forme le rayon convexe et doit être relié aux deux faces tangentes |
| Diamètre mineur | Passage central au fond du profil | Détermine le dégagement autour de la géométrie voisine |
| Diamètre extérieur | Enveloppe maximale des arêtes | Conditionne accès, collision et vitesse périphérique |
| Profondeur du profil | Distance radiale entre enveloppe extérieure et zone mineure | Influence matière restante, engagement et risque de surcoupe |
| Position axiale | Emplacement du profil par rapport à la queue et à l’origine outil | Détermine tangence, marche résiduelle et répétabilité du réglage |
Illustration : les valeurs R0,2 et R5,0 visibles sur l’image sont des exemples graphiques, pas une déclaration de gamme. La référence disponible doit être confirmée dans la fiche HC en vigueur.
Positionner l’outil sans créer de marche ni de surcoupe
Le réglage doit relier la géométrie nominale de l’outil à la surface réellement usinée. Conservez une référence claire, mesurez l’ensemble monté et validez la trajectoire dans les zones d’entrée et de sortie.
| Entrée à documenter | Mesure ou information | Décision affectée |
|---|---|---|
| Pré-usinage | Épaisseur, matière laissée, état de l’arête et variations de lot | Nombre de passes, engagement et risque de surcharge |
| Accès | Diamètre voisin, face, bossage, longueur et collision du porte-outil | Diamètre mineur, corps, col et portée |
| Origine | Face axiale, référence radiale, correcteur et séquence de réglage | Tangence, marche et position du profil |
| Montage | Machine, interface, sortie et faux-rond assemblé | Facettes, participation des dents et répétabilité |
| Contrôle | Gabarit, mesure optique, profil ou autre moyen défini au plan | Critère d’acceptation et correction autorisée |
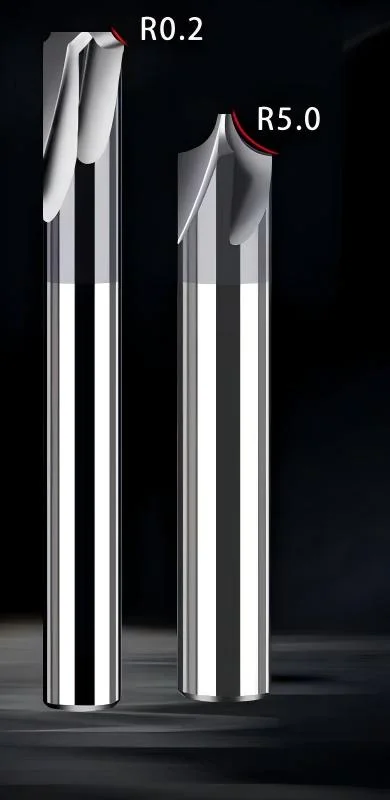
Vérifier la cote R avec le diamètre de passage
Deux outils ayant des rayons différents peuvent aussi demander des diamètres mineurs, des corps et des dégagements différents. Le rayon visible n’est donc qu’une partie de la définition.
Diagnostiquer marche, facettes, bavure ou vibration
Notez la face concernée, le moment d’apparition et le sens du défaut. Inspectez outil, montage, pièce et copeaux avant de modifier un paramètre ; changez une variable utile à la fois.
Marche à la tangence
Vérifier origine axiale/radiale, rayon réel, variation de pièce, faux-rond, flexion et compensation.
Facettes sur le rayon
Contrôler participation des dents, faux-rond, porte-à-faux, vibration, usure et trajectoire.
Bavure en sortie
Examiner soutien de l’arête, sens de passage, état de coupe, matière et critère de changement.
Rayures ou adhésion
Rechercher copeaux recoupés, frottement, collage, lubrification insuffisante et profil endommagé.
Valider le profil avec une méthode de contrôle définie
État initial
Geler plan, matière, pré-usinage, programme, montage, fluide et outil de référence.
Critères
Définir rayon, tangence, bavure, surface, usure et règle d’arrêt avec le moyen de mesure.
Essai
Conserver pièces, mesures et photos d’arête comparables ; corriger une variable à la fois.
Révision
Après validation, figer dessin outil, correcteurs, montage, contrôle et critère de changement.
Questions fréquentes sur les fraises à arrondir
Quelle différence entre une fraise à arrondir et une fraise torique ?
La fraise à arrondir possède un profil concave qui forme un rayon convexe sur l’arête de la pièce. La fraise torique est une fraise en bout dont le propre coin est rayonné pour usiner fonds, parois et raccords.
Pourquoi une marche apparaît-elle après le rayon ?
Une origine axiale ou radiale incorrecte, une variation du brut, un faux-rond, une flexion ou une incompatibilité entre profil et pièce peut laisser une marche. Mesurez le défaut avant de corriger le réglage.
Quelles dimensions faut-il préciser pour une fraise à arrondir ?
Précisez le rayon et sa tolérance, le diamètre mineur au passage central, le diamètre extérieur, la profondeur du profil, la position axiale, les faces tangentes et les dégagements. HC confirme ensuite la disponibilité standard ou la construction sur plan.
Comment contrôler un rayon extérieur ?
Utilisez le moyen indiqué par le plan : gabarit, mesure optique, profilomètre ou autre méthode qualifiée, avec les faces de référence et la zone de mesure définies.
Quelles données envoyer pour une fraise à arrondir sur mesure ?
Envoyez plan et révision, rayon et tolérance, faces tangentes, diamètre de passage, matière, accès, pré-usinage, machine, porte-outil, fluide et méthode de contrôle.
Faire étudier votre fraise à arrondir par HC
Joignez le profil et les surfaces voisines. HC vérifie rayon, diamètre de passage, accès, matière, réglage, évacuation et contrôle avant proposition.
Demander une revue technique- Plan ou modèle 3D et révision
- Rayon, tolérance et tangences
- Matière, accès et pré-usinage
- Machine, montage et contrôle