
Fraises carbure pour aluminium et alliages non ferreux
Choisissez une fraise pour aluminium selon l’alliage exact, l’opération, le volume de copeaux, l’engagement, la forme d’extrémité et le montage. Une géométrie ouverte et une évacuation maîtrisée limitent l’adhésion seulement si la trajectoire et l’apport de fluide ou d’air restent cohérents.
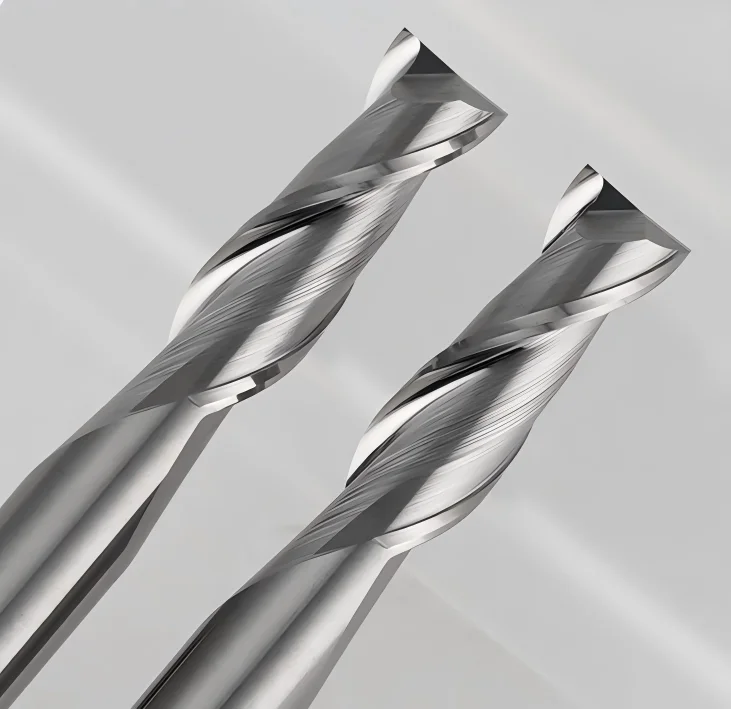
Quand choisir une fraise dédiée à l’aluminium ?
Utilisez une géométrie dédiée lorsque l’adhésion, le volume de copeaux ou la qualité de paroi exigent une arête et des goujures adaptées. La désignation « aluminium » ne suffit pas : précisez nuance, état, silicium, peau de fonderie et interruption.
Rainure et poche
Priorité au passage du copeau, à l’entrée et au nettoyage du fond.
Contour et épaulement
Relier engagement radial, rigidité, bavure et qualité de paroi.
Surface 3D
Choisir forme, rayon, longueur utile et pas latéral selon le profil à contrôler.
Distinguer aluminium corroyé, moulé et fortement silicé
La tendance au collage et l’abrasion changent avec la famille d’alliage, son état et sa surface. La nuance doit apparaître dans la demande, pas seulement le mot aluminium.
| Famille | Risque à vérifier | Données nécessaires |
|---|---|---|
| Aluminium corroyé | Adhésion, copeaux longs, bavure et rayure | Nuance, état, engagement, paroi et lubrification |
| Aluminium moulé | Peau, porosité, interruption, inclusions et variation | Procédé de fonderie, peau conservée, défauts et lot |
| Forte teneur en silicium | Usure abrasive et évolution de l’arête | Teneur ou nuance confirmée, volume et critère de changement |
| Assemblage ou composite aluminium | Interfaces, adhésif, couche et maintien | Empilage, épaisseurs, entrée/sortie et contrôle des bords |
Choisir 1, 2 ou 3 dents selon copeaux et engagement
Moins de dents offre généralement davantage d’espace par goujure ; plus de dents augmente la fréquence de passage. La décision doit rester liée au diamètre, à la broche, à l’avance disponible et à l’engagement réel.
1 dent
À étudier lorsque le dégagement du copeau domine, notamment sur petites machines ou copeaux volumineux.
2 dents
Point de comparaison fréquent pour rainures et poches, sous réserve d’une évacuation suffisante.
3 dents
Compromis possible entre fréquence de coupe, noyau et espace copeaux en contournage ou poche.

Définir arête, goujures, noyau et hélice
L’arête doit couper sans frottement excessif ; les goujures doivent offrir un trajet de sortie cohérent avec le copeau. Le noyau, l’hélice et la longueur taillée assurent la rigidité nécessaire au montage.
Choisir bout plat, rayon de coin ou bout hémisphérique
La forme d’extrémité reproduit le fond, le raccord ou la surface 3D demandée. Une coupe au centre est requise pour certaines entrées axiales, mais doit être confirmée sur la référence.

Relier engagement et évacuation des copeaux
Le rainurage pleine largeur, le contournage léger et les angles d’une poche ne chargent pas l’outil de la même façon. Définissez profondeur, largeur, entrée et zones de recoupe avant les paramètres.
| Situation | Observation | Vérification |
|---|---|---|
| Rainurage | Remplissage des goujures, copeaux soudés, échauffement | Entrée, profondeur, débit et trajet de sortie |
| Contournage | Variation dans les angles, vibration, marques de paroi | Engagement radial, trajectoire et sortie assemblée |
| Poche | Accumulation et recoupe au fond | Recouvrement, rampe, nettoyage et reprise |
| Finition | Bavure, voile, rayure ou dent dominante | Faux-rond, arête, passe finale et contrôle |
Organiser lubrification, air et nettoyage
L’apport doit évacuer le copeau et limiter l’adhésion sans le repousser dans la coupe. La méthode dépend de l’alliage, de la machine, de la profondeur et des règles de sécurité du site.
Lubrification
Confirmer compatibilité du fluide, orientation, filtration et accès à la zone de coupe.
Jet d’air
Évaluer sa capacité réelle à extraire les copeaux sans disperser un risque non maîtrisé.
Nettoyage
Éviter accumulation au fond, contamination du serrage et reprise des copeaux.
Limite : une géométrie pour aluminium ne corrige pas une pince contaminée, une sortie excessive, une pièce mobile ou un copeau emprisonné.
Diagnostiquer collage, bavure et rayures
Relevez le moment d’apparition, l’état des copeaux, le dépôt sur l’arête et le défaut de pièce. Contrôlez montage et évacuation avant de modifier les paramètres ; changez une variable à la fois.
Figer l’état initial
Nuance, outil, sortie, serrage, trajectoire, apport et méthode de mesure.
Observer
Dépôt, copeau, bruit, rayure, bavure, vibration et état de chaque arête.
Contrôler
Faux-rond, collision, débit, orientation, engagement puis paramètres.
Accepter
Mesurer la pièce et définir le critère de changement avec les conditions d’essai.
Questions fréquentes sur les fraises pour aluminium
Faut-il choisir une fraise à 2 ou 3 dents pour l’aluminium ?
Le choix dépend du volume de copeaux, de l’engagement, du diamètre, de la broche et de l’avance disponible. Comparez-les dans les mêmes conditions.
Une fraise non revêtue convient-elle toujours ?
Non. La surface et le revêtement éventuel dépendent de l’alliage, de l’adhésion, de l’abrasion et de la stratégie d’évacuation.
Pourquoi l’aluminium colle-t-il sur l’arête ?
Chaleur, frottement, évacuation insuffisante, arête inadaptée ou paramètres incohérents peuvent contribuer. Inspectez aussi le montage et l’apport.
Peut-on utiliser les mêmes valeurs pour tous les aluminiums ?
Non. Nuance, état, silicium, diamètre, géométrie, engagement, machine et montage changent la fenêtre de départ et la validation.
Quelles données envoyer à HC ?
Envoyez plan, révision, nuance et état, opération, diamètre, profondeur, nombre de dents envisagé, machine, porte-outil, sortie, apport, volume et contrôle.
Faire étudier votre fraise aluminium par HC
HC relie l’alliage, la forme à produire, les copeaux, la machine, le montage et le contrôle avant de proposer une configuration.
Demander une revue technique- Plan, révision, nuance et état
- Opération, engagement et accès
- Machine, porte-outil, sortie et apport
- Volume et méthode de contrôle