
Usinage de la fonte : choisir les outils CNC

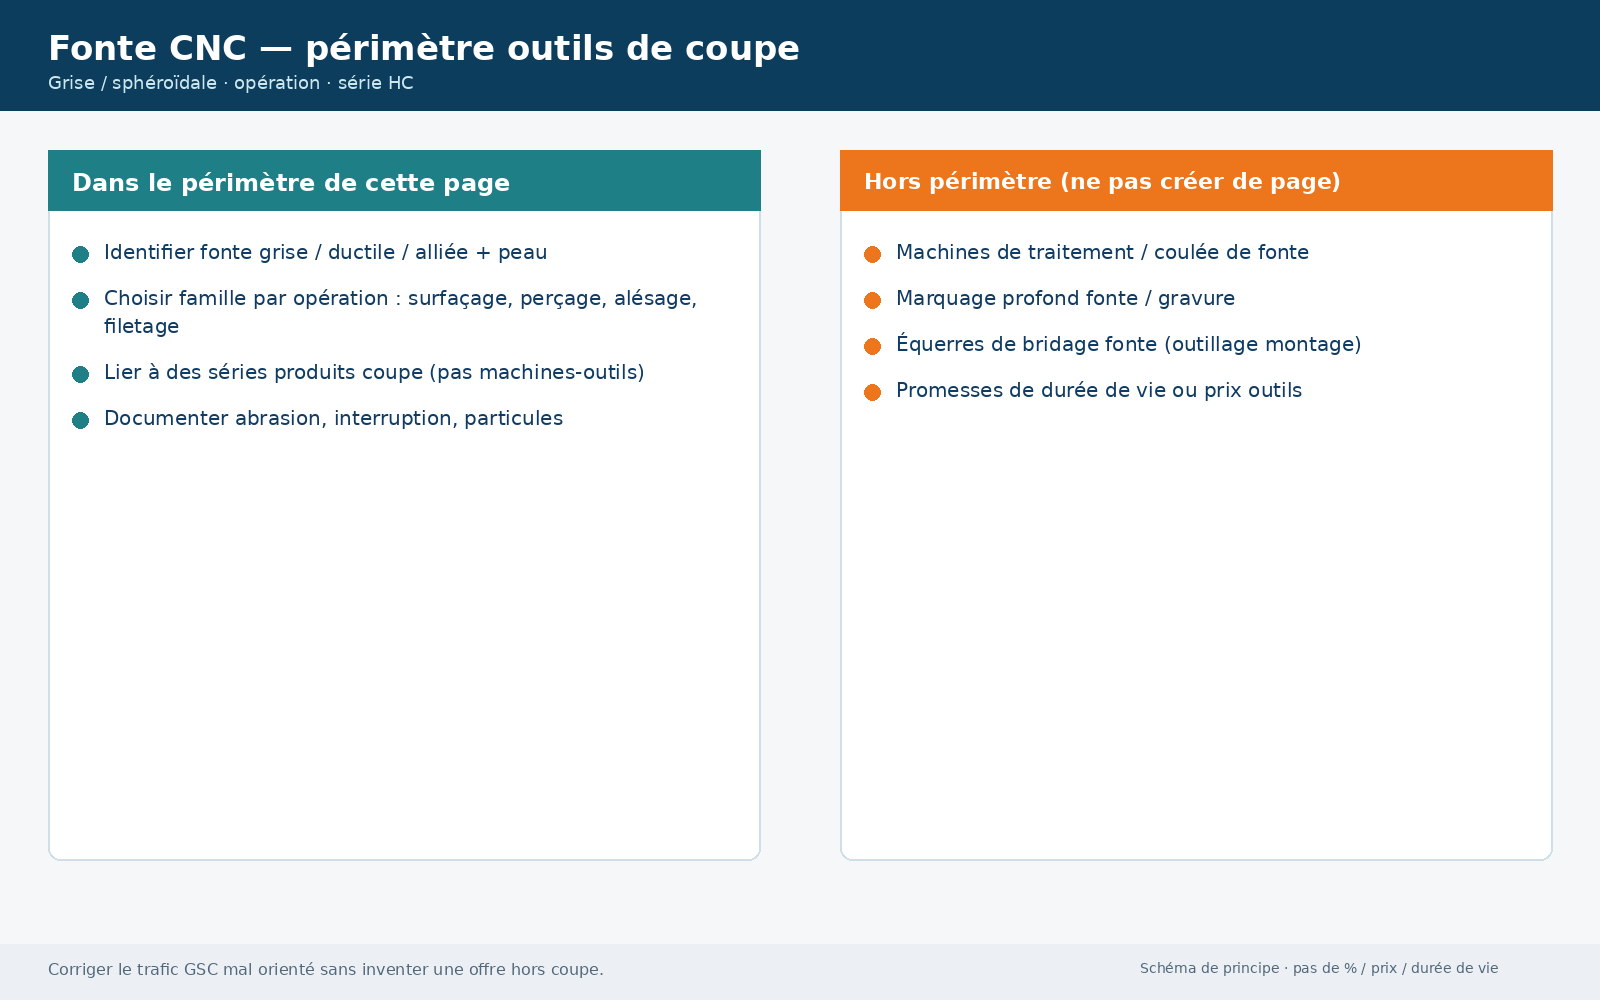
Identifiez d’abord la famille de fonte et l’opération (surfaçage, perçage, alésage, filetage), puis orientez-vous vers une série d’outils de coupe CNC. Cette page n’est pas une offre de machines de fonderie, de marquage profond ou d’outillage de bridage.
Définir la matière avant l’outil
La désignation de fonte, la dureté locale, l’état brut ou pré-usiné et la présence de peau de fonderie doivent être documentés. La gestion des copeaux secs ou du fluide dépend aussi de la machine et de l’environnement.
Les vitesses, avances, durées de vie et tolérances ne sont pas généralisées ici : elles se valident avec la nuance, la géométrie, la machine, le montage et le refroidissement réels.
Périmètre : outils de coupe, pas équipements fonte
Les requêtes observées autour de « machines de traitement du fonte », « marquage profond fonte » ou « équerre de bridage fonte » ne relèvent pas de cette page. Ici, on reste sur la sélection d’outils coupants selon la fonte et la chaîne d’usinage.
Aucun prix, aucune durée de vie ni pourcentage de gain n’est revendiqué. Les vitesses et avances restent à valider sur la pièce réelle.
- Dans le périmètre : grise / ductile / alliée · peau · surfaçage · perçage · alésage · filetage
- Hors périmètre : machines de coulée/traitement, marquage/gravure, montages de bridage génériques
Classer la matière et ses variables
| Famille ou état | À identifier | Effet sur la sélection | Donnée à transmettre |
|---|---|---|---|
| Fonte grise | Classe, graphite et dureté | Copeaux courts et abrasion à caractériser | Désignation, HB et certificat |
| Fonte ductile | Nodularité, matrice ferritique/perlitique | Effort et comportement du copeau peuvent différer | Classe, nodularité et dureté |
| Fonte alliée | Éléments d’alliage et zones dures | Usure locale et écaillage possibles | Composition, carte de dureté, fonction |
| Brut de fonderie | Peau, sable résiduel, surépaisseur | Première passe distincte de la finition | Photos, surépaisseur et défauts admis |
Trois pièces à étudier dans cette matière
Ces pièces sont des scénarios de sélection distincts, pas des cas clients ni des résultats revendiqués.
Volute de pompe
Caractéristiques : Plan de joint, grand alésage, perçages de bride et canal courbe
Question d’usinage : Gérer peau de fonderie puis aligner alésage et face d’étanchéité.
Voir la solution pour cette pièce →Table croisée en fonte
Caractéristiques : Longues glissières, rainures en T et réseau de fixation
Question d’usinage : Limiter variation de planéité après libération des contraintes.
Voir la solution pour cette pièce →Corps de palier monobloc
Caractéristiques : Deux portées alignées, face de montage et trous de lubrification
Question d’usinage : Conserver l’axe entre deux alésages séparés par une cavité.
Voir la solution pour cette pièce →Diagnostiquer la peau, l’abrasion et la géométrie en fonte
| Opération | Phénomène observé | Influences possibles | Données à recueillir | Direction vérifiable |
|---|---|---|---|---|
| Surfaçage du brut | Écaillage d’arête en entrée | Peau, sable, coupe interrompue, faux-rond | Photo du brut, surépaisseur, battement, usure par dent | Séparer passe de peau et passe de référence |
| Perçage | Diamètre dispersé et poussière accumulée | Dureté locale, faux-rond, évacuation, entrée irrégulière | Carte des trous, HB, aspiration, diamètre par position | Stabiliser entrée et évacuer sans recouper les particules |
| Alésage | Ovalisation ou axe décalé | Pré-trou brut, paroi variable, référence, flexion | Profil du brut, épaisseur, alignement, bridage | Créer une surépaisseur régulière avant finition |
| Filetage | Sommet friable ou jauge instable | Porosité, avant-trou, profil, particules | Coupe métallographique si besoin, jauge, photos | Valider la zone matière et nettoyer avant contrôle |
Chaîne d’outils pour un corps de palier en fonte
La priorité est de créer des références stables puis de finir les deux portées depuis une chaîne d’axe contrôlée.
| Objectif | Caractéristique de pièce | Problème à maîtriser | Famille HC | Entrées de sélection | Condition d’emploi |
|---|---|---|---|---|---|
| Retirer la peau | Plans du brut | Choc et abrasion | Fraises de surfaçage | Peau, surépaisseur, faux-rond, bridage | Distinguer outil/passe de dégrossissage |
| Créer les perçages | Fixations et lubrification | Entrée irrégulière et particules | Forets carbure standard | Diamètre, L/D, fonte exacte, évacuation | Confirmer la famille après identification de la fonte, de la peau, du diamètre, du L/D et de l’évacuation |
| Préparer les portées | Deux alésages opposés | Axe et surépaisseur | Barres d’alésage | Accès, longueur, référence, flexion | Préparer les deux côtés selon la capacité machine |
| Finir les diamètres | Portées de roulement | Circularité et rugosité | Alésoirs machine | Pré-trou, tolérance, Ra, alignement | Mesurer par profondeur et température stable |
| Créer les filetages | Trous de couvercle | Particules et porosité locale | Tarauds machine | Pas, profondeur, type de trou | Nettoyer avant jauge et assemblage |
Comment filtrer la solution
Type de fonte
Distinguer grise, ductile, alliée et état de la peau.
Zone usinée
Repérer coupe continue, interruption, cavité et variation de paroi.
Gestion des particules
Définir aspiration, filtration, protection machine ou fluide.
Contrôle
Suivre planéité, diamètre, axe, état de surface et usure.
Exemple de méthode — pas un cas client
Pour une face de joint sur volute brute, la première passe rencontre peau, sable éventuel et surépaisseur variable. L’essai ne doit pas être extrapolé à la passe de finition : on documente séparément faux-rond, engagement, usure par dent et planéité après desserrage.
Mesures à conserver pendant l’essai
Peau et usure
Cartographier les zones d’entrée et photographier l’usure après la passe brute.
Géométrie
Mesurer plans et axes pièce bridée puis libérée lorsque la masse est asymétrique.
Propreté
Consigner accumulation de poussières, efficacité d’aspiration et état des interfaces.
Une comparaison utile conserve la même pièce, la même machine et une méthode de mesure documentée. Aucun gain n’est présumé avant essai.
Questions techniques sur fonte
Fonte grise et fonte ductile sont-elles interchangeables ?
Non. Leur microstructure, leur résistance et leur comportement de copeau demandent une identification séparée.
Faut-il usiner la peau avec l’outil de finition ?
Il est souvent utile de séparer l’exposition au brut de la passe fonctionnelle, mais la décision dépend de la pièce et de la série.
Pourquoi contrôler après débridage ?
Une grande pièce moulée peut libérer des contraintes et modifier la planéité ou l’alignement mesuré sous serrage.
Usinage à sec ou avec fluide ?
La réponse dépend du matériau, de la machine, de l’évacuation des particules, du process et des exigences environnementales.
Que fournir pour un alésage de palier ?
Les deux diamètres, leur distance, la coaxialité, le pré-trou, les références et la méthode de contrôle.
Cherchez-vous une machine de fonderie ou un marquage fonte ?
Non. Cette page couvre uniquement les outils de coupe CNC pour pièces en fonte. Les équipements de coulée, de traitement thermique ou de marquage ne sont pas proposés ici.
Sources et limites
- Usinage des fontes (Sandvik Coromant, FR)
- Cast iron materials (Sandvik Coromant, EN)
- Fraisage des fontes (Sandvik Coromant, FR)
- Turning cast iron (Sandvik Coromant, EN)
- Machining cast iron (Kennametal, EN)
Preuves F/I : connaissances fabricants. Pas de cas client HC inventé, pas de prix.
Envoyer le plan de ma pièce
Pour une première étude, joignez la classe de fonte, le plan du brut et du fini, les trous et alésages critiques ainsi que les références fonctionnelles. La distribution de dureté ou la métallographie ne sera demandée que si le diagnostic l’exige.
Joignez la nuance et l’état matière, le plan ou modèle, les caractéristiques critiques, la machine, le montage, le refroidissement, l’outil actuel, le volume et le problème observé.
Soumettre le projetProduits et guides associés
Données du département d’ingénierie HC, à titre de référence.